商机详情 -
拉伸冷冲模具厂家现货
低合金工具钢是以碳素工具钢为基础,加入适当的合金元素。这样可以降低淬火冷却速度、热应力和组织应力、淬火变形和开裂倾向,明显提高钢的淬透性。用于制造模具的低合金钢包括CrWMn、9Mn2V、9SiCr、9CrWMn、9Mn2、7CrSiMnMoV、6CrNiMnSiMoV等。CrWMn钢淬透性好,淬火变形小,但其耐磨性、强韧性和变形要求仍不能满足复杂形状冷加工模具的需要。高速钢具有较高的硬度、抗压强度和耐磨性,采用低温淬火和快速加热可有效提高其韧性。因此,高速钢越来越多地用于要求高负荷和长使用寿命的冷加工模具。高速钢合金元素含量高、价格高、加工性能差、脆性大,限制了其应用。无锡市高高精密模具有限公司的冷冲模具在设计和制造过程中,展现了公司对技术人才的重视。拉伸冷冲模具厂家现货
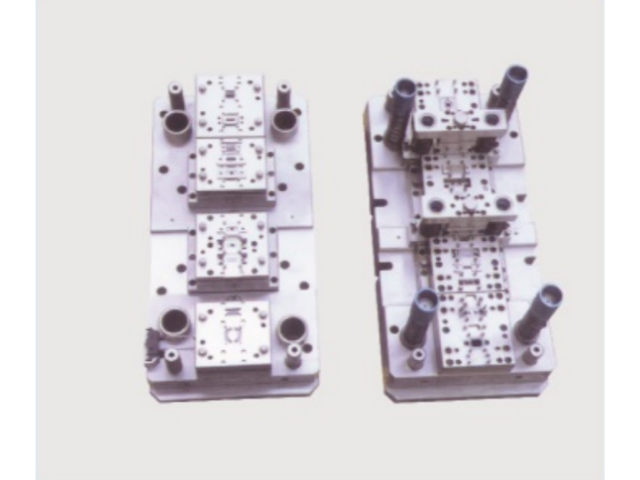
由于设计人员改进制模工艺,具有自动送料、自动理片和接料装置的复合模具大量问世。靠模铣床引进后,用石膏、木模或实物即可翻制出相同形状的模芯,给制作复合拉深模具提供了方便,确保了精度。70年代以后,使用斜度线切割机加工冷冲模具,其凸模(冲头)和凹模可先淬火处理再切割装配,取代了原来冷冲模具制作:热处理-装配-变形修正的繁琐工艺。模具的光洁度也相应提高一个等级,精度可达到0.01毫米。后来各专业模具厂、模具车间小组已普遍使用线切割机加工制作冷冲模具。宿迁铝冷冲模具定制高高精密模具的冷冲模具在创新和精度上的追求,为客户提供了高质量的产品和服务。
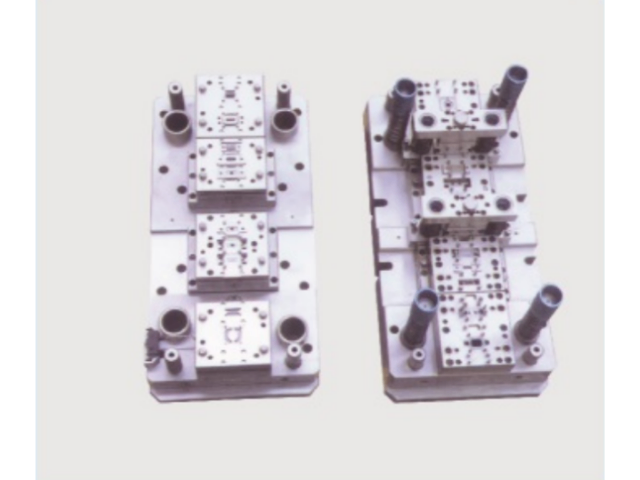
冲压工艺及冲模设计。视情况而定。一般冲头都是平面,便于制造和后期维修,前提条件是被冲料为铁料等强度高材料,料厚小于5亳米;当被冲料大于5毫米厚,冲孔较大,如,孔径大于100毫米时,较好采用冲头中间凹面的,其目的是减少冲压力,其缺点是冲头刀口容易崩裂,冲压产品变形。因此冲压模具冲头是平面还是中间凹面要视具体情况来定。冷冲压模具工艺路线。冷冲压模具的模架标准化,便于生产,便于使用,便于模具装配,便于模具生产入库管理分类摆放。
车床,车床是利用工件转动加刀具的移动来完成回转体加工的设备,种类虽多,但工作原理大致相同。图5-26所示是-一台比较常见的普通多功能型车床。(1)工件的安装固定。工件在普通车床上,可根据形状、大小、加工内容的不同,分别采用三爪卡盘、四爪卡盘,花盘,莫氏锥孔或顶上的尖来实现安装固定。必要时还可借助弯板、中心架、甚至车床夹具。(2)刀具及其安装固定。常用车刀如用于内外圆加工、端面加工,镗孔、倒角、切槽切断刀具,内外螺纹加工刀具、滚花刀具等,均安装固定在刀架上。其余如丝锥、板牙、钻头、饺刀等则借助辅助工具安装在尾座上。(3)车床的基本动作。变速箱将通过带传来的电动机固定的旋转运动,经多次齿轮变速,使主轴获得正、反两个方向多种不同的转速,并带动工件按不同加工需要的转速转动。高高精密模具的冷冲模具在医疗器械制造中,确保了产品的精密和可靠性。
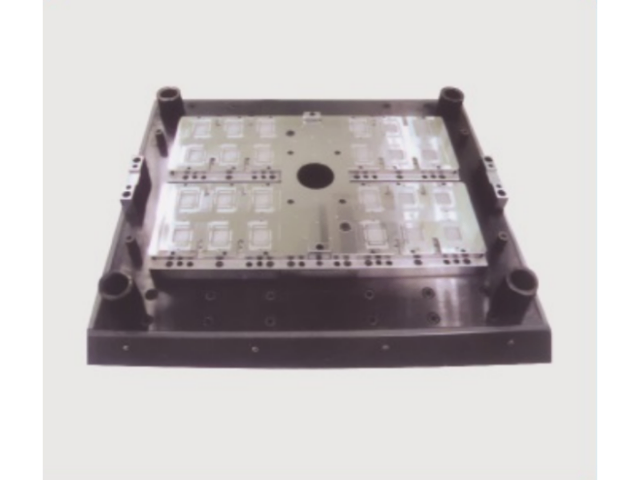
卧式铣床。刀具的安装。卧式铣床的刀具是安装固定在水平主轴上,并随主转一起转动的,也可以安装固定在悬梁支架与主轴连接在一起的芯轴上。主轴经变速可以获得多种不同的转速,从而带动刀具转动,在工件各种移动的配合下完成加工作业。卧式铣床的加工内容。卧式铣床利用两种不同的刀具安装方式,可以完成平面、侧面、台阶面、铣槽、切断和侧面钻孔等加工内容。还可以通过挂轮将工作台转动一定角度,在中心夹具的配合下,完成螺旋槽的加工。该公司的冷冲模具设计团队拥有丰富的经验和创新能力,能够满足客户多样化的需求。嘉兴合金冷冲模具哪家好
凭借先进的加工设备和工艺,高高精密模具的冷冲模具深受客户好评。拉伸冷冲模具厂家现货
车床可以完成的加工内容。车床上的加工,通过工件的旋转、刀具种类和切削方向、速度的变化,可以完成:偏端面,内外圆柱、圆锥、螺纹、环形槽、台阶面的加工,以及滚花、钻孔、镗孔、倒角、研磨、抛光、攻丝、套丝、铵孔、切断及绕弹簧等。所能达到的经济精度。受车床本身及工件材料、加工内容、切削刀具、润滑及操作工技术多种因素的影响。车削加工的精度和表面粗糙度也会有所不同,一般情况,所能达到的经济精度为0.02~0.1mm,表面粗糙度可达等。车床的其他类型。普通型车床适合中小型工件加工,其他还有用于大型零件加工的落地车床和立式车床等。拉伸冷冲模具厂家现货