商机详情 -
淮安合金冷冲模具厂家报价
介绍各种钣金冲压工艺的原理和计算,常温下利用压力机并依靠模具对金属材料加工使之变形以获得所需形状的加工称为冷冲压。冲裁:冲裁是利用模具使板料产生分离的冲压工序。从板料上冲下为所需的工件(或毛坯)的工序叫落料,在工件上冲出所需形状的孔(冲去的为废料)的工序叫冲孔。下面就冲裁变形过程、冲裁间隙、冲裁刃口尺寸计算等问题进行分析。冲裁的变形过程:由图一所示的冲裁变形过程:凸模与凹模组成上下刃口,材料放在凹模上,凸模逐步下降使材料产生变形,直至全部分离而完成冲裁。无锡市高高精密模具有限公司的冷冲模具以其创新和精度,成为现代制造业中不可或缺的一部分。淮安合金冷冲模具厂家报价
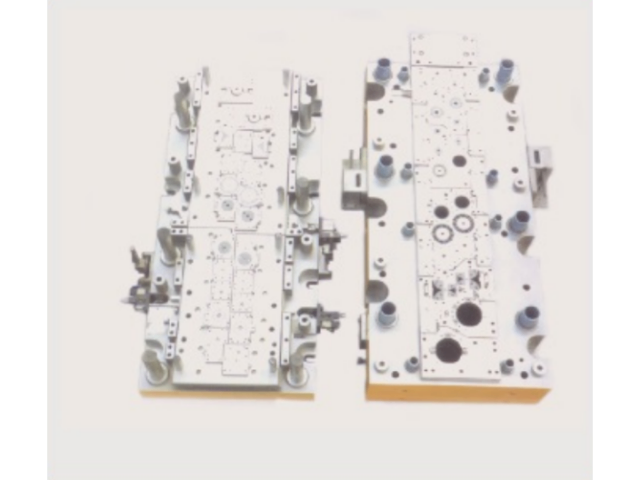
20年代开始,金属制品、玩具和小五金等行业就使用冲床、压机等简易机械设备及相应的模具加工产品的毛坯或某些零部件,其中有用于落料、冲孔的“刀口模子”,用于金属拉伸的“坞工模子”。当时各厂使用的冲压设备功率不大,且大多还是手扳脚踏。模具加工除使用少量简陋的通用设备外,以手工为主,故而模具的精度不高,损坏率大。直到40年代初,才出现水压机冷冲模具。50年代公私合营后,由于增添了磨床、铣床和锯床等设备,又配上硬度计、外径内径测定器和块规等,使冷冲模具的精度得以提高。徐州硬质合金冷冲模具报价高高精密模具的冷冲模具在成型打弯和LDE料盒制造中表现出色,提升了产品的加工质量。
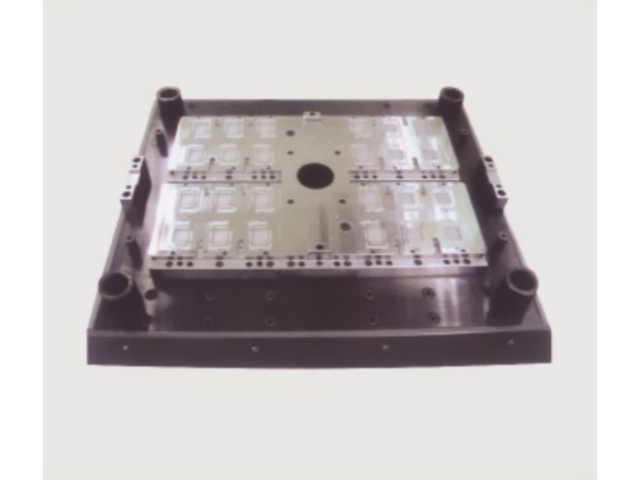
冷冲模,用于获得一定形状、尺寸和性能的产品零件的特殊专门使用工具,全称为冷冲压模具,多为安装在压力机上的,对放置在内的板料在室温下施加变形力,使其产生变形,从而获得一定形状,尺寸和性能的产品零件的特殊专门使用工具。1、根据工序组合程度分类:(1)单工序模在压力机的一次行程中,只完成一道冲压工序的模具。(2)复合模只有一个工位,在压力机的一次行程中,在同一工位上同时完成两道或两道以上冲压工序的模具。(3)级进模(也称连续模)在毛坯的送进方向上,具有两个或更多的工位,在压力机的一次行程中,在不同的工位上逐次完成两道或两道以上冲压工序的模具。2、根据材料的变形特点分类,冲压技术的进步首先通过模具技术的进步来体现出来。效益,使现代冲压技术水平提高到一个新的高度。
内圆磨床。内圆磨床是用来加工圆形、圆锥形的通或不通孔的,也可对内外轴向端面进行加工。工件夹持在与主轴相连的三爪卡盘之上随主轴慢速旋转,砂轮用芯轴固定作高速旋转运动。加工过程中砂轮还要和工件作轴向往复运动来完成全圆柱面的磨削加工。多功能工具磨床。这是一种模具制作不可缺少的加工设备,它可以完成平面、侧面、台阶面、斜面、直槽及简单成型面的加.工。工件可直接或通过平口钳、V形体、弯板、正弦磁力工作台、分度头等安装固定在用手动操作横向往复运动的工作台上。砂轮架可升降和纵向往复运动实现接近工件、吃刀和进刀操作。很适合小型特殊零件的加工,只是加工精度有限、表面粗糙度较高,只能干磨,粉尘较重、环境质量较差,有噪声,还要注意安全,防止砂轮破裂飞溅伤人。无锡市高高精密模具有限公司提供的冷冲模具解决方案,帮助客户提高了生产效率和产品质量。
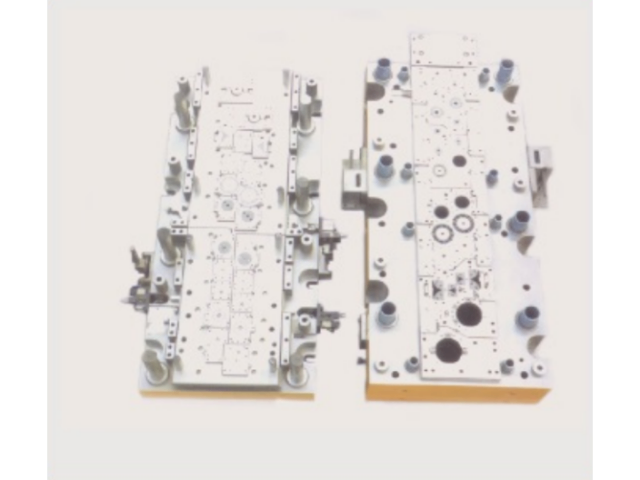
如果是冲孔模,凸模尺寸作为基准,间隙放在凹模上。即凹模的尺寸=凸模的尺寸+双边间隙值;如果落料模,凹模尺寸作为基准,间隙放在凸模上,即凸模的尺寸=凹模的尺寸-双边间隙值。冷冲压成型模具:1、冷镦模具就是将冲压模装在冲压机上来冲裁、弯曲、拉伸等。2、冷镦模具承受剧烈的冲压载荷,其凹模表面承受很高的压应力。要求模具材料具有较高的强度、韧性和耐磨性。冷镦模具在热处理后,表面必须具有高的硬度而心部必须具有良好的韧性,这样,表面有一定的压应力可以抵消在冷镦过程中承受的应力。无锡市高高精密模具有限公司的冷冲模具在设计和制造过程中,展现了公司对技术人才的重视。金华钨钢板冷冲模具订做价格
高高精密模具的冷冲模具产品,是您提高生产效率、降低成本的理想选择。淮安合金冷冲模具厂家报价
冲压工艺及冲模设计。视情况而定。一般冲头都是平面,便于制造和后期维修,前提条件是被冲料为铁料等强度高材料,料厚小于5亳米;当被冲料大于5毫米厚,冲孔较大,如,孔径大于100毫米时,较好采用冲头中间凹面的,其目的是减少冲压力,其缺点是冲头刀口容易崩裂,冲压产品变形。因此冲压模具冲头是平面还是中间凹面要视具体情况来定。冷冲压模具工艺路线。冷冲压模具的模架标准化,便于生产,便于使用,便于模具装配,便于模具生产入库管理分类摆放。淮安合金冷冲模具厂家报价