商机详情 -
泰州六角形冷冲模具厂家报价
冷压冲模设计。qde2-ys是钨钴钢硬质合金材料。钨钴钢耐磨性良好,使用强度和冲击韧性优于YG6。应力很大条件下的拉深模,适于拉制直径<50mm的钢。非铁金属丝及其合金线材或棒材,也用于尺寸较小。工作载荷不大的冲压模和铆钉顶锻模。为高级制模材料。不经热处理,内、外硬度均匀一致。用于批量大的生产。适用于标准件、轴承等制作用的冷镦、冷冲、冷压模具的制作。冷冲压模具是实现冷冲压工艺的一种,可分为直排法,横排法,斜排法三种方法。高高精密模具注重创新,不断推出新型冷冲模具,满足市场需求。泰州六角形冷冲模具厂家报价
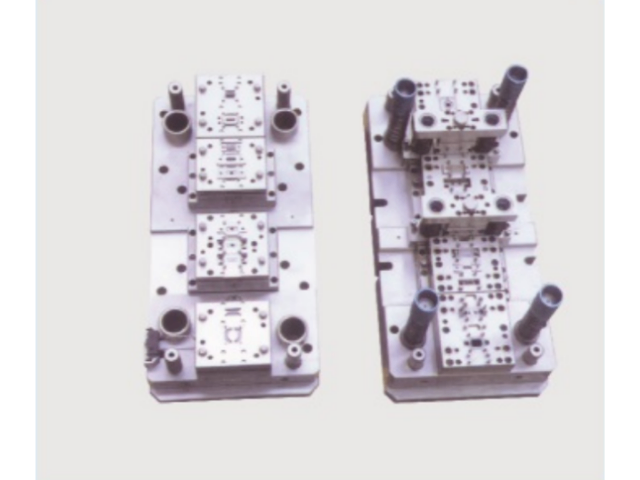
介绍各种钣金冲压工艺的原理和计算,常温下利用压力机并依靠模具对金属材料加工使之变形以获得所需形状的加工称为冷冲压。冲裁:冲裁是利用模具使板料产生分离的冲压工序。从板料上冲下为所需的工件(或毛坯)的工序叫落料,在工件上冲出所需形状的孔(冲去的为废料)的工序叫冲孔。下面就冲裁变形过程、冲裁间隙、冲裁刃口尺寸计算等问题进行分析。冲裁的变形过程:由图一所示的冲裁变形过程:凸模与凹模组成上下刃口,材料放在凹模上,凸模逐步下降使材料产生变形,直至全部分离而完成冲裁。扬州冷镦冷冲模具大概费用无锡市高高精密模具有限公司的冷冲模具在设计和制造过程中严格执行ISO 9001质量管理体系。
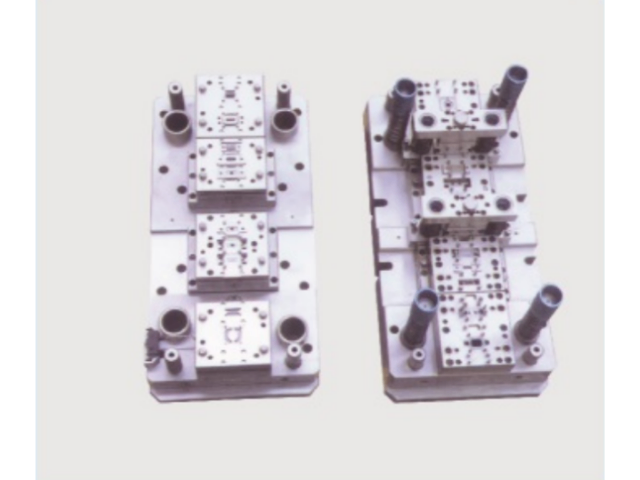
冷冲压模具常用设备介绍。(1)龙门饱床。龙门饱床主要是用于大型工件的加工,它与牛头饱床不同的是:工件安装固定在工作台上,且随工作台作快进(退刀)慢退(走刀切削)的往复运动。刀具安装固定在龙门架上的多台刀架上,并完成吃刀深度和走刀量的调节。(2)仿型饱。仿型饱是饱床的又一种特殊型式,它的刀具从上往下进行切削,且在终了时有一个摆动动作,主要用于全长度内截面形状不一样的非圆成型零件加工,如固定部分加粗简化形状的非圆成型凸模的精加工。借助工作台可纵、横移动和夹持工具转动,尤其利于中、小型成型凸模的加工。加工精度可达0.01mm,表面粗糙度可达倭或更好。预留工艺夹头,也可加工直通成型凸模。
凸模凹模的间隙,按照材料的不同,厚度的不同,间隙值也是不同的:比如软钢和黄铜,材料厚度0.4~1.2mm,间隙值为厚度的7%~12%(双边),而同样的厚度,硬钢的间隙值为厚度的10%~17%(双边);材料厚度1.2~2.5mm,间隙值为厚度的9%~12%(双边),硬钢的间隙值为18%~25%(双边);材料厚度2.5~4mm,间隙值为厚度的12%~16%(双边),硬钢的间隙值为15%~28%(双边);材料厚度4~6mm,间隙值为厚度的15%~18%(双边)。硬钢的间隙值为27%~29%(双边)。无锡市高高精密模具有限公司的冷冲模具在精密模具和零件加工方面拥有一大批技术人才。

大拖板沿机床床身导轨作横向往复运动,实现刀具接近工件,横向走刀或吃刀。这个运动既可手动,也可将主轴的旋转运动通过柱轮、进给箱变速传给溜板箱后,实现自动走刀或运动。也可使中拖板形成纵向走刀和运动。中拖板纵向吃刀用手动完成。小拖板可随大、中拖板运动,也可用手动方式作横向或斜向移动,实现刀具位置调节或加工锥度。尾座可沿车床床身实现整体的位置移动,工作时再锁定。还可以通过顶上的尖完成轴类零件以中心定位和支撑。尾座上还可以通过辅助工具装卡钻头,丝锥、饺刀等加工中心孔、钻孔、扩孔、攻丝、饺孔等加工。无锡市高高精密模具有限公司的冷冲模具在优化和迭代中,不断改进以达到客户的需求。嘉兴冷镦冷冲模具服务电话
凭借先进的加工设备和工艺,高高精密模具的冷冲模具深受客户好评。泰州六角形冷冲模具厂家报价
如果是冲孔模,凸模尺寸作为基准,间隙放在凹模上。即凹模的尺寸=凸模的尺寸+双边间隙值;如果落料模,凹模尺寸作为基准,间隙放在凸模上,即凸模的尺寸=凹模的尺寸-双边间隙值。冷冲压成型模具:1、冷镦模具就是将冲压模装在冲压机上来冲裁、弯曲、拉伸等。2、冷镦模具承受剧烈的冲压载荷,其凹模表面承受很高的压应力。要求模具材料具有较高的强度、韧性和耐磨性。冷镦模具在热处理后,表面必须具有高的硬度而心部必须具有良好的韧性,这样,表面有一定的压应力可以抵消在冷镦过程中承受的应力。泰州六角形冷冲模具厂家报价