商机详情 -
宿迁冷镦冷冲模具哪家好
冲压模具的形式很多,一般可按以下几个主要特征分类:根据工艺性质分类(1)冲裁模沿封闭或敞开的轮廓线使材料产生分离的模具。如落料模、冲孔模、切断模、切口模、切边模、剖切模等。(2)弯曲模使板料毛坯或其他坯料沿著直线(弯曲线)产生弯曲变形,从而获得一定角度和形状的工件的模具。(3)拉深模是把板料毛坯制成开口空心件,或使空心件进一步改变形状和尺寸的模具。(4)成形模是将毛坯或半成品工件按图凸、凹模的形状直接复制成形,而材料本身只产生局部塑性变形的模具。如胀形模、缩口模、扩口模、起伏成形模、翻边模、整形模等。无锡市高高精密模具有限公司的冷冲模具在精密加工设备的支持下,保证了模具的制造品质和交付时间。宿迁冷镦冷冲模具哪家好
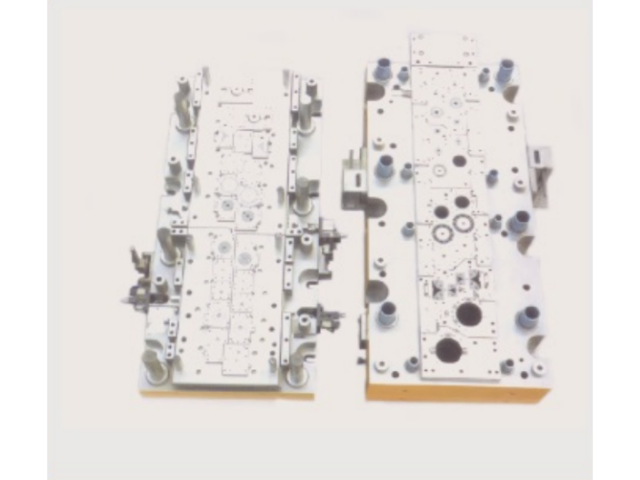
介绍各种钣金冲压工艺的原理和计算,常温下利用压力机并依靠模具对金属材料加工使之变形以获得所需形状的加工称为冷冲压。冲裁:冲裁是利用模具使板料产生分离的冲压工序。从板料上冲下为所需的工件(或毛坯)的工序叫落料,在工件上冲出所需形状的孔(冲去的为废料)的工序叫冲孔。下面就冲裁变形过程、冲裁间隙、冲裁刃口尺寸计算等问题进行分析。冲裁的变形过程:由图一所示的冲裁变形过程:凸模与凹模组成上下刃口,材料放在凹模上,凸模逐步下降使材料产生变形,直至全部分离而完成冲裁。宁波精密冷冲模具哪家好高高精密模具的冷冲模具在不断改进质量的过程中,向客户提供了满足需求的产品和信任。
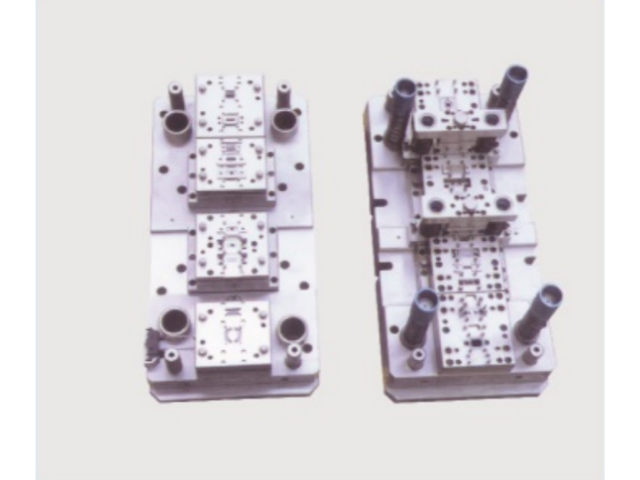
模具CAD/CAE/CAM技术,对冲模技术性能的研究已经成为发展冲压成形技术的中心和关键。20世纪60年代初期,国外飞机、汽车制造公司开始研究计算机在模具设计与制造中的应用。通过以计算机为主要技术手段,以数学模型为中心,采用人机互相结合、各尽所长的方式,把模具的设计、分析、计算、制造、检验、生产过程连成一个有机整体,使模具技术进入到综合应用计算机进行设计、制造的新阶段。模具的高精度、高寿命、高效率成为模具技术进步的特征。
如果是冲孔模,凸模尺寸作为基准,间隙放在凹模上。即凹模的尺寸=凸模的尺寸+双边间隙值;如果落料模,凹模尺寸作为基准,间隙放在凸模上,即凸模的尺寸=凹模的尺寸-双边间隙值。冷冲压成型模具:1、冷镦模具就是将冲压模装在冲压机上来冲裁、弯曲、拉伸等。2、冷镦模具承受剧烈的冲压载荷,其凹模表面承受很高的压应力。要求模具材料具有较高的强度、韧性和耐磨性。冷镦模具在热处理后,表面必须具有高的硬度而心部必须具有良好的韧性,这样,表面有一定的压应力可以抵消在冷镦过程中承受的应力。高高精密模具的冷冲模具设计团队利用计算机辅助工程软件进行模拟分析,预测模具的性能。
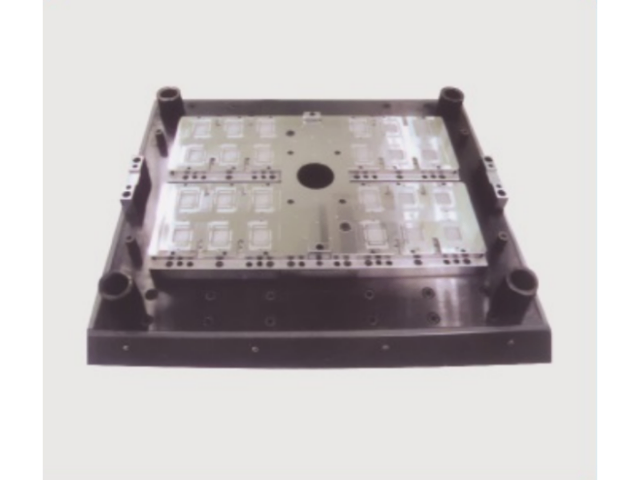
整个冲裁过程材料的变形分为三个阶段。1、弹性变形阶段:由于凸模加压,材料发生弹性压缩与弯曲,并略有挤入凹模洞口。这时材料内应力没有超过弹性极限,若卸压,材料即恢复原状,故称弹性变形阶段。2、塑性变形阶段:凸模续续加压,材料的内应力达到屈服极限,部分金属被挤入凹模洞口,产生塑剪变形,得到光亮的剪切断面。因凸、凹模间存在间隙,故在塑剪变形的同时还伴有材料的弯曲与拉伸。外力继续增加,材料内应力不断增大,在凸、凹模刃口处由于应力集中,内应力首先超过抗剪强度,出现微裂。3、断裂阶段:凸模继续下压,凸、刃口处的微裂不断向材料内部扩展,材料随即被拉断分离,得到光亮的剪切断面。无锡市高高精密模具有限公司的冷冲模具在现代制造业中的应用体现了公司对技术发展的不断追求。宿迁冷镦冷冲模具哪家好
高高精密模具的冷冲模具在沙迪克线切割加工中,展现了公司对细节的精确控制。宿迁冷镦冷冲模具哪家好
当模具钢为含碳量(质量分数)小于0.25%的低碳钢,通常采用正火代替退火。因为较快的冷却速度可以防止低碳钢沿晶界析出游离三次漏碳体,从而提高冲压模具件的冷变形性能;用正火可以提高模具钢的硬度,改善低碳钢的切削加工性能;在没有其他热处理工序时,用正火可以细化晶粒,提高低碳钢强度。当模具钢为含碳量(质量分数)介于0.25%~0.50%的中碳钢,也可以用正火代替退火,虽然接近限碳钢正火后硬度偏高,但尚能进行切削加工,且正火成本低、生产率高。当模具钢为含碳量(质量分数)介于0.25%~0.50%的钢,因含碳量较高,正火后的硬度明显高于退火的情况,难于进行切削加工,故一般采用完全退火,降低硬度,改善切削加工性。宿迁冷镦冷冲模具哪家好