商机详情 -
双辊侧顶蒙皮供应
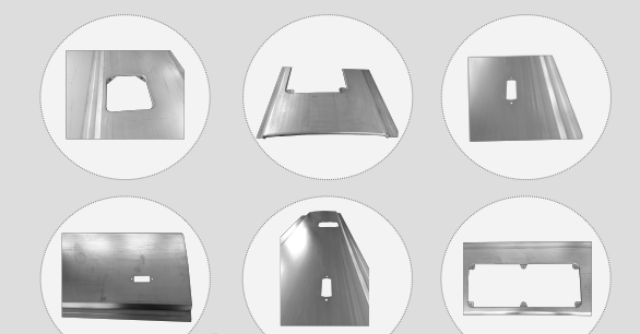
冷弯型钢辊压件是建筑、机械制造等行业的常用材料,其生产制造关键在于截面成型精度与材料力学性能保持。原材料选用 Q235 或 Q355 热轧钢带,宽度公差 ±0.5mm,厚度公差 ±0.1mm,进厂后经校平机校平,校平后的钢带平面度≤0.2mm/m。辊压成型采用多机架连续冷弯工艺,机架数量根据截面复杂程度设置 6-20 架,每架轧辊采用 Cr12MoV 材质,经精密加工与热处理,辊面硬度 HRC60-62。轧辊间距与压下量通过电动调节,调节精度 ±0.01mm,确保每道次成型符合设计要求。辊压速度控制在 10-25m/min,根据材料厚度与截面复杂度动态调整,避免速度过快导致成型不充分或材料撕裂。成型后进行定尺切断,采用液压切断机或飞锯切断机,切断长度公差 ±0.5mm,切口垂直度≤0.15mm/m。对于需要进一步加工的零件,后续可进行冲孔、折弯、焊接等工序,冲孔精度 ±0.2mm,焊接焊缝经无损检测合格。后续进行表面处理,可采用喷漆、镀锌等工艺,镀锌层厚度≥65μm,确保耐腐蚀性,满足不同应用场景需求。我们坚持“自检、互检、专检”相结合的质量原则。双辊侧顶蒙皮供应

辊压件的抗变形能力检测用于评估辊压件在承受外力后恢复原状的能力,避免使用过程中产生变形。检测采用载荷加载 - 卸载试验,根据产品实际受力情况施加规定的载荷(如拉伸载荷、弯曲载荷、压缩载荷),保持载荷 10 分钟后卸载,测量产品卸载后的变形量,变形量≤0.1% 为合格。对于弹性要求较高的辊压件,需进行多次加载 - 卸载循环试验(通常 10-50 次),每次循环后变形量无明显增加,弹性恢复率≥98% 为合格。抗变形能力检测过程中,需控制加载速度与载荷稳定性,避免冲击载荷影响检测结果。抗变形能力不足的产品,需选用弹性模量更高的材料、优化结构设计或增加强化工艺(如热处理),提升产品的弹性恢复能力。一体成型立柱冷弯模具生产首件必须由质检员进行全尺寸测量与确认。
生物可降解材料辊压件的材料技术聚焦于环保性,使用后可在自然环境中降解,减少环境污染,适用于一次性用品、包装材料等。常用生物可降解材料包括聚乳酸(聚乳酸)、聚己二酸丁二醇酯(PBS)、淀粉基复合材料等,聚乳酸 由玉米、秸秆等可再生资源制成,降解后生成二氧化碳与水,力学性能接近 PP,但脆性较大、耐热性差;PBS 韧性好、耐热性优于 聚乳酸,降解性能优异;淀粉基复合材料成本低、降解性好,但强度较低,需与 聚乳酸、PBS 共混改性。生物可降解材料辊压前需进行干燥处理,去除水分;辊压温度根据材料调整,聚乳酸 控制在 160-190℃,PBS 控制在 140-170℃。辊压件的降解性能需符合 GB/T 20197-2006 标准,在自然环境中 1-2 年内可完全降解。生物可降解材料成本较高,适用于对环保要求高的场景。
辊压机的耐腐蚀设计针对不同的工作环境需求,采用多项防腐蚀技术,延长设备在恶劣环境下的使用寿命。对于在潮湿、多尘、腐蚀性气体等环境下工作的辊压机,机架、底座等结构件采用热镀锌处理,镀锌层厚度≥80μm,提高耐腐蚀性;液压管路、电气控制柜等采用不锈钢材质,防止锈蚀。对于与腐蚀性物料接触的部件如耐磨衬板、进料斗等,选用耐腐蚀的合金材料或在表面涂刷防腐涂层,涂层厚度≥50μm,防止物料腐蚀。密封系统选用耐腐蚀性强的密封材料,如氟橡胶、聚四氟乙烯等,确保密封件在腐蚀性环境下不失效。耐腐蚀设计的实施,使辊压机能够适应不同的工作环境,扩大了设备的应用范围。高速辊压时需加强冷却措施,通过风冷或水冷降低轧辊和材料温度,提高稳定性。
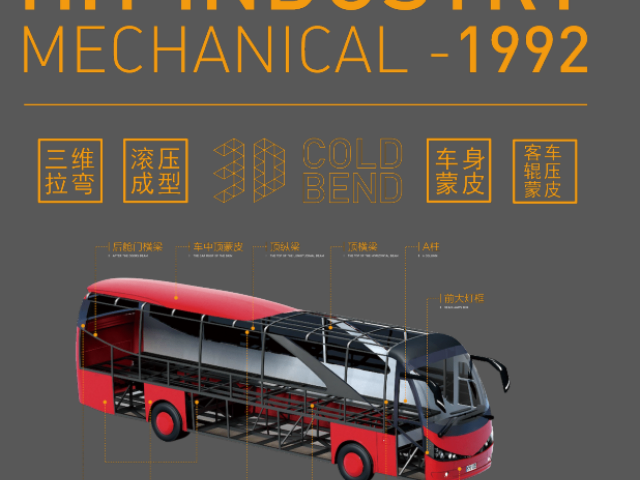
汽车底盘加强件辊压件(如纵梁加强板、横梁支架)需提升汽车底盘的承载能力与抗冲击性能,制造工艺注重强度与轻量化的平衡。原材料选用 HC420LA 或 HC460LA 强度较高汽车用钢,屈服强度≥420MPa,抗拉强度 480-600MPa,材料延伸率≥18%,满足汽车轻量化与强度较高要求。辊压成型采用 14-18 道次连续辊压工艺,轧辊模具根据底盘结构设计异形截面,截面尺寸公差 ±0.15mm,直线度误差≤0.15mm/m,确保与底盘其他部件贴合紧密。辊压设备配备同步控制系统,上下轧辊转速一致,避免材料跑偏,跑偏量控制在 ±0.1mm 以内。成型过程中对关键尺寸进行实时检测,采用激光测距仪,测量精度 ±0.02mm,数据反馈至控制系统实现闭环控制。成型后进行冲孔与切断,冲孔采用数控冲床,孔径公差 H10,孔位度误差≤0.2mm,切断长度公差 ±0.3mm。表面处理采用电泳涂装工艺,漆膜厚度≥25μm,电泳后进行高温烘烤,确保漆膜附着力达到 GB/T 9286-1998 1 级标准。后续进行抗冲击测试与焊接强度测试,加强件在规定冲击载荷下无明显变形,与底盘焊接后焊缝强度≥母材强度,满足汽车底盘安全性能要求。操作员需定时抽检产品关键尺寸并记录。双辊侧顶蒙皮供应
轧辊材质一般选用合金钢并经过热处理,以获得较高的硬度和耐磨性,保证尺寸稳定。双辊侧顶蒙皮供应
建筑幕墙龙骨辊压件需具备抗风载、抗震与装饰性,同时适应建筑外立面的复杂造型,制造工艺注重精度与美观的结合。原材料选用 6063-T5 铝合金型材或 Q235B 冷轧钢带,铝合金型材抗拉强度≥215MPa,屈服强度≥170MPa,具备轻质与耐腐蚀特性;Q235B 钢带需具备良好的成型性能。辊压成型采用 12-16 道次连续辊压工艺,根据幕墙造型设计弧形或直线形轧辊,弧形龙骨弧度误差≤0.3mm/m,直线形龙骨直线度误差≤0.2mm/m。轧辊模具经 CNC 加工中心精加工,辊面光洁度 Ra0.2μm,避免划伤材料表面。辊压设备配备纠偏与弧度检测系统,确保成型后龙骨尺寸一致性,截面尺寸公差 ±0.2mm。成型后进行切割与冲孔,切割采用数控切割机,长度公差 ±0.3mm,冲孔孔径公差 ±0.1mm,孔位度误差≤0.2mm。表面处理方面,铝合金龙骨采用阳极氧化处理,氧化膜厚度≥15μm,可根据建筑需求着色;钢龙骨采用氟碳喷涂工艺,漆膜厚度≥40μm,盐雾试验≥800 小时。后续进行抗风载测试与装配测试,龙骨在规定风载下无明显变形,与幕墙面板装配间隙≤0.5mm,满足建筑幕墙安全与装饰要求。双辊侧顶蒙皮供应