商机详情 -
福建辊压件厂家精选
辊压件的耐油性检测针对接触润滑油、液压油等介质的辊压件(如机械传动部件、液压系统配件),评估其抵抗油液腐蚀的能力。检测采用浸泡试验,将辊压件浸泡在对应型号的油液中,浸泡温度 60-80℃,浸泡时间 24-72 小时,试验后观察辊压件表面状态,无腐蚀、变色、变形、开裂等现象为合格。同时测量辊压件的重量变化率与尺寸变化率,重量变化率≤±1%,尺寸变化率≤±0.1% 为合格。对于表面有涂层的辊压件,需检测涂层在油液中的稳定性,无涂层脱落、起皱现象。耐油性不合格的产品,需更换耐油材料(如耐油橡胶、不锈钢)或改进表面防护工艺,确保在油液环境下稳定工作。我们持续收集生产数据,用于分析与工艺改进。福建辊压件厂家精选
辊压件的装配力矩检测针对螺栓连接类辊压件,确保连接部位的紧固力矩符合设计要求,避免因力矩不足导致松动或力矩过大造成部件损坏。检测采用扭矩扳手或扭矩传感器,测量范围 0-500N・m,测量精度 ±1%,按照设计规定的紧固力矩(如 20-30N・m)进行装配,装配后测量实际紧固力矩,力矩偏差≤±10% 为合格。对于关键连接部位,还需进行力矩衰减测试,在常温或高温环境下放置 24-72 小时后,重新测量紧固力矩,力矩衰减量≤5% 为合格,确保连接部位长期紧固可靠。装配力矩检测过程中,需按照正确的装配方法进行操作,避免因装配顺序不当影响力矩分布。力矩不合格的产品,需调整装配工艺或更换紧固件,确保连接部位的紧固性能达标。陕西大客车辊压件铝质辊压件成形性较好,但需注意防止划伤表面,通常在接触部位采用非金属导向件。

工业输送线滚筒辊压件(如滚筒筒体、轴头连接套)需具备旋转顺畅、耐磨与承载能力强的特点,制造工艺围绕旋转精度与结构强度展开。原材料选用 Q235 无缝钢管或 304 不锈钢管,钢管壁厚 2-4mm,圆度误差≤0.15mm,内壁光滑无毛刺。辊压成型针对轴头连接套采用缩径辊压工艺,通过针对性轧辊将钢管端部缩径,缩径后直径公差 ±0.1mm,壁厚均匀性误差≤0.1mm,确保与轴头过盈配合紧密。滚筒筒体采用校圆辊压工艺,通过多道次轧辊校正钢管圆度,结束圆度误差≤0.08mm,直线度误差≤0.1mm/m。辊压设备配备伺服驱动系统,轧辊转速精度 ±0.05m/min,压下量调节精度 ±0.01mm。成型后进行焊接加工,轴头与筒体采用氩弧焊焊接,焊接电流 120-160A,焊缝经 PT 渗透检测无缺陷,焊接强度≥母材强度。表面处理方面,碳钢滚筒采用喷漆 + 防锈底漆工艺,漆膜厚度≥80μm;不锈钢滚筒采用抛光处理,表面粗糙度 Ra0.8μm。后续进行动平衡测试与旋转阻力测试,滚筒动平衡精度≤G6.3 级,旋转阻力≤规定值,满足工业输送线高效运行要求。
辊压件的色差检测针对有外观颜色要求的辊压件(如装饰性部件、彩色涂层件),保障批量产品颜色的一致性。检测采用色差仪,测量范围涵盖 CIE Lab 颜色空间,测量精度 ΔE≤0.1,以标准色板为参考,测量产品表面的 L*、a*、b * 值,计算色差 ΔE,ΔE≤2.0 为合格,确保产品颜色与标准色板一致,无明显色差。色差检测需在标准光源下进行(如 D65 光源),避免光照条件影响检测结果。对于批量生产的产品,需定期抽取样品进行色差检测,监控颜色稳定性,若出现色差超差,需调整表面处理工艺参数(如喷涂涂料配比、烘烤温度),确保颜色一致。色差不合格的产品,需进行返工处理或降级使用,避免影响产品外观一致性。我们严格控制轧辊的径向与轴向跳动精度。
耐磨合金辊压件的材料技术聚焦于提升表面耐磨性,适用于承受剧烈摩擦的部件(如矿山机械、冶金设备辊轴)。常用耐磨合金包括高铬铸铁(Cr15-20%)、合金工具钢(如 Cr12MoV)、钨钢(WC-Co)等,高铬铸铁含铬量 15%-20%,形成大量 Cr₇C₃硬质相,耐磨性优异,但韧性较差;合金工具钢通过热处理获得马氏体组织,硬度高(HRC58-62),耐磨性好,同时具备一定韧性;钨钢含 WC 80%-95%、Co 5%-20%,硬度较高(HRA≥90),耐磨性极强,但脆性大、成本高。耐磨合金辊压件的制造可采用复合成型工艺,以普通钢为基体,表面复合耐磨合金层,兼顾强度与耐磨性。辊压温度根据材料调整,高铬铸铁需加热至 800-900℃,合金工具钢加热至 850-950℃;辊压后需进行热处理(淬火 + 回火),提升硬度与耐磨性。使用时需避免剧烈冲击,防止耐磨层脱落或开裂。交接班时,操作员需当面沟通生产进度与异常。山东辊压件价格
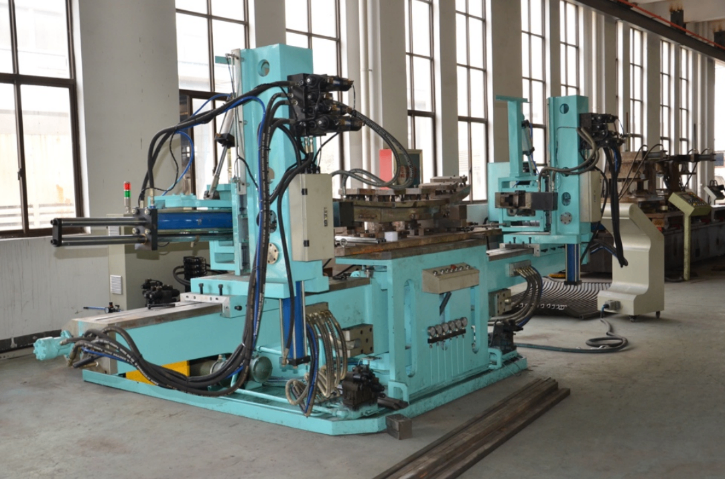
在线冲孔单元可在成型过程中同步完成孔位加工。福建辊压件厂家精选
辊压件的包装完整性检测用于保障产品在运输与存储过程中的安全性,避免损坏。检测包括包装材料质量、包装方式、防护措施等项目。包装材料检测需检查瓦楞纸箱的耐破强度(≥150kPa)、边压强度(≥6kN/m),缓冲材料(如珍珠棉、泡沫)的缓冲性能(压缩回弹率≥80%)。包装方式检测需确保辊压件在包装内固定牢固,无松动、移位,包装层数与缠绕方式符合运输要求。防护措施检测需检查产品是否进行防潮、防锈处理(如涂防锈油、套防潮袋),标识是否清晰(如产品名称、型号、重量、运输注意事项)。包装完整性检测后进行运输模拟测试(振动、跌落测试),测试后产品无破损、变形,包装无破损为合格。包装不合格的产品,需改进包装设计,加强防护措施,确保产品安全送达用户手中。福建辊压件厂家精选