商机详情 -
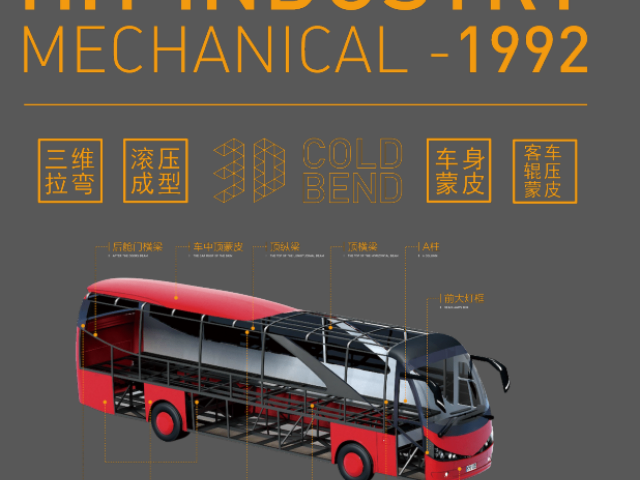
安徽钢材质带流水槽侧顶蒙皮
辊压件的耐磨损性能检测针对运动摩擦部位的辊压件(如导轨、滚筒),评估其表面抵抗磨损的能力,延长使用寿命。检测采用磨损试验机,根据实际摩擦形式选择滑动磨损、滚动磨损或复合磨损试验,设定试验载荷(10-50N)、摩擦速度(0.1-1m/s)与试验时间(1-24 小时)。试验后测量样品的磨损量(重量损失或体积损失),计算磨损率,磨损率≤规定限值(如≤1×10⁻⁵mm³/(N・m))为合格。对于表面有涂层的辊压件,需检测涂层的耐磨性,涂层磨损至基材的时间需≥设计使用寿命。耐磨损性能检测过程中,需定期添加润滑剂(模拟实际使用工况),记录润滑剂对磨损性能的影响。耐磨损性能不足的产品,需改进表面处理工艺(如喷涂耐磨涂层、增加硬度)或选用耐磨材料,提升表面耐磨性。我们采用防错技术,防止错误的产品流入下道工序。安徽钢材质带流水槽侧顶蒙皮
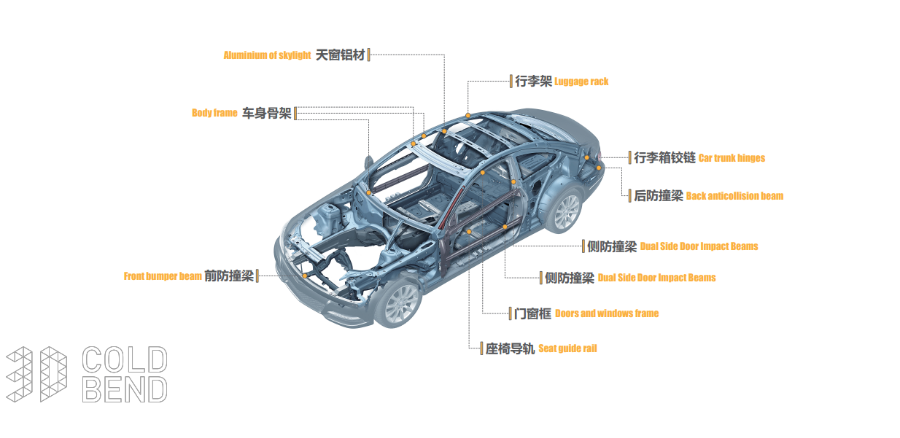
辊压件的密封性检测针对气路、水路用辊压件或需要密封的结构件,防止使用过程中出现泄漏。检测前需清洁辊压件密封面,去除油污、杂质,确保密封贴合紧密。密封性检测采用气压法或液压法,根据产品工作压力确定测试压力,通常为工作压力的 1.5 倍。气压检测时,将辊压件密封后通入干燥压缩空气,压力稳定后保压 30 分钟,采用皂液涂抹密封部位,无气泡产生或压力降≤0.02MPa 为合格;液压检测则通入清水或专门检测液,保压 60 分钟,观察是否有渗漏现象,同时记录压力变化。对于复杂结构的辊压件,需进行分段密封性检测,确保每个密封部位都能覆盖。密封性检测合格后,需将辊压件内残留液体吹干或擦干,防止内部腐蚀。对于密封要求较高的产品(如航空、医疗用),还需进行氦质谱检漏,漏率≤1×10⁻⁷Pa・m³/s,确保密封性能达到使用标准。检测不合格的产品需拆解检查密封件、连接结构等,修复后重新检测。钢材质车身辊压件配套辊压工艺可高效生产复杂截面的长尺寸零件。
不锈钢辊压件的材料技术关键在于平衡耐腐蚀性与成型性,通过调整合金成分与加工工艺实现性能优化。奥氏体不锈钢(如 304)添加 18%-20% 铬与 8%-12% 镍,形成稳定的奥氏体组织,耐腐蚀性优异,但冷加工硬化速率较快,辊压时需控制变形量,避免开裂。为提升成型性,可选用低碳型不锈钢(如 304L),碳含量≤0.03%,降低晶间腐蚀风险,同时提升焊接性能。对于强腐蚀环境下的辊压件,选用 316L 不锈钢,添加 2%-3% 钼元素,增强对氯离子的抵抗能力。不锈钢辊压前需进行固溶处理(1050-1100℃保温后快速冷却),消除加工硬化,恢复塑性,确保辊压过程中材料均匀变形。
医疗器械辊压件(如轮椅框架、康复设备支架)需具备较高精度、低噪声与耐腐蚀特性,制造过程注重洁净度与安全性。原材料选用 304 或 316L 不锈钢带,厚度 1.5-3mm,316L 不锈钢含钼量≥2.0%,耐腐蚀性更强,适合医疗环境。辊压成型采用精密数控辊压机,配备无尘车间作业,避免粉尘污染。轧辊模具经抛光处理,辊面粗糙度 Ra0.1μm,防止划伤不锈钢表面。成型工艺为 10-14 道次连续辊压,截面尺寸公差 ±0.1mm,直线度误差≤0.1mm/m,确保装配精度。辊压过程中采用医用级润滑油,避免油污残留,成型后进行超声波清洗,去除表面杂质与油污,清洁度达到 ISO 16232 Class 5 标准。后续进行焊接加工,采用氩弧焊,焊缝光滑,经 PT 渗透检测无缺陷,焊接后进行钝化处理,钝化膜厚度≥10μm,提高耐腐蚀性。后续进行外观检查与性能测试,支架无毛刺、锐角,承重测试达标,运行时噪声≤55dB (A),满足医疗器械使用要求。我们持续收集生产数据,用于分析与工艺改进。

隔音降噪材料辊压件的材料技术聚焦于吸收或阻隔噪音,改善环境声学性能,适用于建筑、交通、机械等领域(如隔音板、汽车内饰、机械减震垫)。常用隔音降噪材料包括隔音橡胶、隔音塑料、纤维复合材料、泡沫材料等,隔音橡胶通过自身弹性吸收声波能量,同时具备减震效果;纤维复合材料(如玻璃纤维、岩棉复合材料)通过纤维孔隙吸收声波,隔音效果优异;泡沫材料(如聚氨酯泡沫、聚乙烯泡沫)内部多孔结构,能有效吸收中高频噪音。隔音降噪材料辊压件的制造需控制材料密度与孔隙率,密度过高会降低吸音效果,密度过低则影响强度;辊压工艺需控制压力,避免孔隙被压实,确保吸音性能。隔音降噪性能需通过隔音量测试、吸声系数测试验证,确保在目标频率范围内具备良好的隔音或吸声效果。对用于建筑结构的辊压件,需按相关标准进行力学性能和耐腐蚀性能测试。安徽钢材质带流水槽侧顶蒙皮
辊压件的端部有时需要进行收口或扩口处理,以满足连接或装配要求。安徽钢材质带流水槽侧顶蒙皮
辊压件的弯曲角度检测针对弯曲成型的辊压件,确保弯曲角度符合设计要求,保障装配配合精度。检测采用角度尺、激光角度仪或三坐标测量仪,测量精度 ±0.1°,测量弯曲部位的实际角度与设计角度的偏差,角度误差≤±0.5° 为合格,对于高精度要求的产品,角度误差需控制在 ±0.2° 以内。检测时需选取弯曲部位的关键截面进行测量,确保角度测量的准确性。对于多弯曲角度的辊压件,需逐个测量每个弯曲角度,均需符合设计要求。弯曲角度超差的产品,可采用折弯机进行矫正处理,矫正后重新检测,直至角度达标,避免因角度偏差影响产品的装配与使用。安徽钢材质带流水槽侧顶蒙皮