商机详情 -
浙江中巴辊压件价位
辊压件的表面平整度检测针对平板类或大面积辊压件,确保表面无凸起、凹陷等缺陷,保障装配贴合度。检测采用激光平整度测量仪或精密平尺,测量范围 0-2m,测量精度 ±0.01mm/m,将辊压件放置在水平检测平台上,沿表面均匀选取测点,测量各测点与基准面的偏差,平整度误差≤0.1mm/m 为合格。对于宽幅辊压件,需横向、纵向均进行检测,确保整个表面的平整度达标。表面平整度超差的产品,可采用校平机进行矫正处理,矫正后重新检测,直至符合要求。表面平整度直接影响产品的装配效果,如与其他部件的贴合紧密性、密封性能等,因此需严格控制检测标准,确保产品质量。我们擅长制造带有内卷边结构的加强型辊压件。浙江中巴辊压件价位
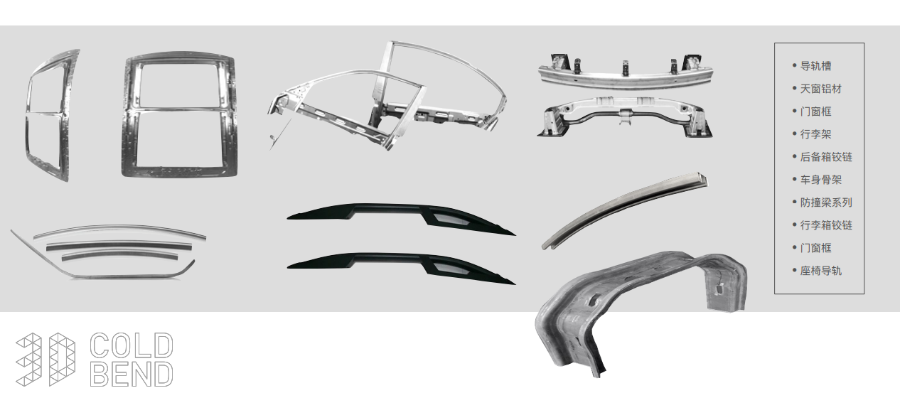
辊压件的导电性检测针对导电用途的辊压件(如电气连接部件、导电导轨),确保电流传输的顺畅性。检测采用直流电阻测试仪或双臂电桥,测量范围 0.01mΩ-100Ω,测量精度 ±0.5%,测量辊压件两端的电阻值,电阻值需≤设计限值(如≤0.1Ω/m),确保导电性能良好。对于大面积导电辊压件,需测量表面电阻率,采用四探针测试仪,表面电阻率≤10⁻⁴Ω・cm 为合格。导电性检测过程中,需确保测试探头与辊压件接触良好,避免接触电阻影响检测结果。导电性不合格的产品,需排查材料纯度、表面氧化情况、连接部位接触电阻等因素,采取打磨表面氧化层、优化连接结构等措施,提升导电性能,满足电气使用要求。钢材质蒙皮成型厂家高频焊接装置可在辊压线上实现纵缝的密封焊接。
陶瓷辊压件的材料技术聚焦于耐高温、耐磨性与硬度,适用于高温、高磨损环境(如冶金、化工领域)。常用材质包括氧化铝陶瓷(Al₂O₃含量≥95%)、氮化硅陶瓷(Si₃N₄含量≥90%),氧化铝陶瓷硬度高(HRA≥85)、耐高温(使用温度≤1600℃),但韧性较差;氮化硅陶瓷韧性优于氧化铝陶瓷,耐高温性能更佳(使用温度≤1800℃),耐磨性优异。陶瓷辊压件的制造采用粉末冶金工艺,先将陶瓷粉末压制成坯体,经烧结(1500-1800℃)后进行辊压加工,辊压时需控制压力与速度,避免脆性材料开裂。为提升陶瓷与金属的结合性,可在陶瓷表面制备金属化层(如钛、镍层),便于后续装配与连接。陶瓷辊压件的缺点是脆性大,抗冲击性能差,需避免剧烈碰撞。
辊压件的材料选型需结合使用场景与性能需求,形成系统性适配方案。对于承受载荷的结构类辊压件,优先选用低碳钢(如 Q235B、Q355B),其碳含量控制在 0.12%-0.20%,锰含量 0.30%-0.80%,具备良好的塑性与成型性,辊压过程中不易产生裂纹,后续可通过焊接、热处理提升强度。户外使用的辊压件需考虑耐腐蚀性,选用耐候钢(如 Q460NH),通过添加铜、铬、镍等合金元素(铜 0.20%-0.50%、铬 0.30%-1.20%),在表面形成致密氧化膜,降低锈蚀速率。精密仪器用辊压件则选用不锈钢(如 304、316L),铬含量≥18%、镍含量≥8%,兼具耐腐蚀性与表面光洁度,避免杂质污染。材料选型时需同步验证与辊压工艺的适配性,确保屈服强度、延伸率等指标满足成型要求,同时平衡成本与使用寿命。飞剪或锯切单元在连续运动中完成产品的定长切断。

阻燃材料辊压件的材料技术注重提升阻燃性能,阻止或延缓燃烧,适用于电气、建筑、交通等对防火要求高的场景。常用阻燃材料包括阻燃塑料(如阻燃 ABS、阻燃 PP、阻燃 PVC)、阻燃橡胶、阻燃复合材料等,阻燃塑料通过添加阻燃剂(如溴系、磷系、无卤阻燃剂)实现阻燃效果,阻燃等级需达到 UL94 V-0 级(垂直燃烧试验中,试样燃烧时间≤10 秒,无滴落引燃下方棉花);阻燃橡胶添加阻燃剂(如氢氧化铝、氢氧化镁),阻燃等级可达 V-1 级以上。阻燃材料辊压前需进行干燥处理,去除水分;辊压温度需根据材料调整,避免阻燃剂分解影响阻燃性能。阻燃性能需通过燃烧试验验证,同时需检测力学性能,确保阻燃改性后材料强度、韧性满足使用要求。无卤阻燃材料因环保性好,逐渐替代传统溴系阻燃材料,成为发展趋势。高速辊压时需加强冷却措施,通过风冷或水冷降低轧辊和材料温度,提高稳定性。钢材质蒙皮成型厂家
工艺工程师会进行CAE仿真以优化成型过程。浙江中巴辊压件价位
辊压机的耐腐蚀设计针对不同的工作环境需求,采用多项防腐蚀技术,延长设备在恶劣环境下的使用寿命。对于在潮湿、多尘、腐蚀性气体等环境下工作的辊压机,机架、底座等结构件采用热镀锌处理,镀锌层厚度≥80μm,提高耐腐蚀性;液压管路、电气控制柜等采用不锈钢材质,防止锈蚀。对于与腐蚀性物料接触的部件如耐磨衬板、进料斗等,选用耐腐蚀的合金材料或在表面涂刷防腐涂层,涂层厚度≥50μm,防止物料腐蚀。密封系统选用耐腐蚀性强的密封材料,如氟橡胶、聚四氟乙烯等,确保密封件在腐蚀性环境下不失效。耐腐蚀设计的实施,使辊压机能够适应不同的工作环境,扩大了设备的应用范围。浙江中巴辊压件价位