商机详情 -
广东辊压件厂家供应
辊压件的外观一致性检测针对批量生产的辊压件,确保产品外观无明显差异,满足用户对产品外观的要求。检测采用目视对比法,将批量产品排列在一起,在标准光源下观察产品的颜色、表面粗糙度、形状等外观特征,无明显色差、划痕、凹陷、变形等差异为合格。对于表面处理的产品,需对比涂层厚度、光泽度的一致性,无明显厚薄不均、光泽差异。外观一致性检测需由专业检测人员进行,必要时采用色差仪、表面粗糙度仪辅助检测。外观一致性不合格的产品,需排查生产工艺(如喷涂参数、轧辊状态)、原材料差异等因素,调整生产过程,确保批量产品外观一致。生产计划员根据订单需求,合理安排生产线排程。广东辊压件厂家供应
电子设备散热片辊压件需具备良好的导热性与成型精度,其制造工艺围绕材料特性与结构优化展开。原材料选用 6063 铝合金带材,导热系数≥201W/(m・K),厚度 1-2mm,表面氧化膜厚度≤5μm,确保导热效率。辊压成型采用精密数控辊压机,配备陶瓷涂层轧辊,硬度 HRC75 以上,避免划伤铝合金表面。成型工艺为 6-8 道次连续辊压,根据散热片齿形设计轧辊,齿高公差 ±0.05mm,齿距公差 ±0.1mm,确保散热面积与通风效果。辊压速度控制在 3-8m/min,低速成型保证齿形饱满,无塌边、变形。成型后进行切断与去毛刺处理,切断长度公差 ±0.2mm,毛刺高度≤0.03mm,避免影响装配与使用安全。后续可进行阳极氧化处理,氧化膜厚度 10-15μm,提高耐磨性与绝缘性,同时根据需求进行着色处理,满足外观要求。后续进行导热性能测试与尺寸抽检,确保散热片导热系数达标,尺寸符合装配要求,适配电子设备的散热需求。广东辊压件厂家供应轧辊的粗糙度直接影响产品表面的光洁度。
低碳钢辊压件的成分优化聚焦于提升成型性与焊接性,通过准确控制杂质含量改善材料性能。碳含量需严格控制在 0.15%-0.20%,过高易导致辊压时产生冷裂纹,过低则影响后续强化效果。硫、磷等有害杂质含量需分别控制在≤0.035%,避免形成脆性相,降低材料韧性。为提升成型过程中的塑性,可适量添加锰元素(0.50%-0.70%),细化晶粒并改善组织均匀性。对于需要焊接的辊压件,需控制硅含量≤0.35%,减少焊接时的飞溅与气孔。成分优化后需通过光谱分析验证,确保各元素含量在设计范围,同时进行拉伸试验,保证延伸率≥25%,满足辊压成型时的塑性变形需求。
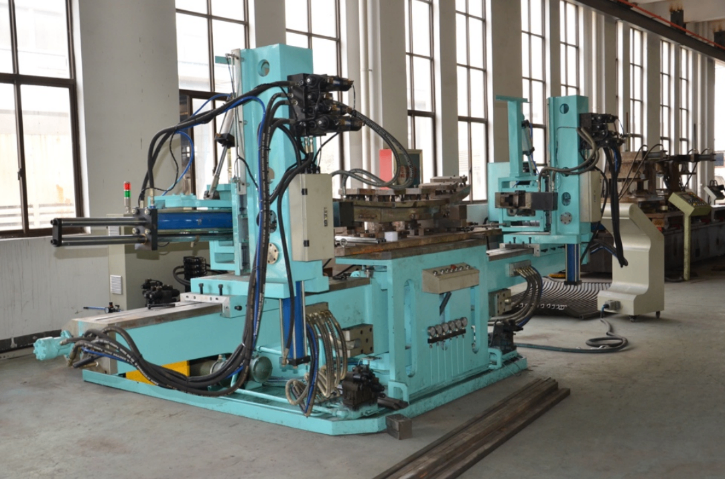
辊压件的表面反光度检测针对有反光要求的辊压件(如装饰性部件、光学设备配件),确保表面反光性能符合设计标准。检测采用光泽度仪,测量角度根据设计要求选择(如 60°、85°),测量范围 0-200GU,测量精度 ±1GU,在辊压件表面均匀选取测点,光泽度值需在设计范围内(如 50-80GU),光泽度偏差≤±5GU 为合格。表面反光度检测需在标准光照条件下进行,避免环境光线影响检测结果。对于需要降低反光度的辊压件,需检测表面雾度,雾度值≥30% 为合格,确保表面无强烈反光。表面反光度不合格的产品,需调整表面处理工艺(如抛光、磨砂),重新处理后检测,直至符合反光性能要求。辊压件的切断方式根据材料和长度要求选择,常见的有飞锯切断、冷剪或激光切割。
辊压件的冲击韧性检测针对承受冲击载荷的辊压件,评估其在冲击作用下的抵抗能力,避免脆性断裂。检测采用夏比摆锤冲击试验机,根据产品尺寸加工成标准冲击试样(如 U 型缺口、V 型缺口),试验温度根据使用环境设定(常温、-20℃、-40℃等)。冲击试验时,摆锤从规定高度落下,冲击试样,记录冲击功,冲击韧性值(αk)需≥设计要求(如≥34J/cm²),试样断裂后无明显脆性断裂特征(如断口平整、无塑性变形)。对于低温环境下使用的辊压件,低温冲击韧性尤为重要,需确保在极低使用温度下仍具备足够的韧性。冲击韧性不合格的产品,需更换韧性更好的材料、优化热处理工艺或减少应力集中结构,提升产品的抗冲击能力,保障使用安全。伺服电机驱动确保送料与切割的同步精度。广东辊压件厂家供应
辊压件的冲孔位置和尺寸需通过模具保证,冲孔后需清理毛刺并检查孔位精度。广东辊压件厂家供应
辊压件的磁性检测针对无磁要求的辊压件(如电子设备配件、医疗器械部件),评估其磁性强弱,避免影响周边磁性敏感元件。检测采用磁通计或高斯计,测量范围 0-200mT,测量精度 ±1mT,在辊压件表面均匀选取测点,剩余磁感应强度≤5mT 为合格,对于高精度无磁要求的产品,剩余磁感应强度需≤1mT。磁性检测需在无外部磁场干扰的环境中进行,避免环境磁场影响检测结果。对于有磁性要求的辊压件(如磁性支架),需检测其磁通量与磁场分布,磁通量需符合设计要求,磁场分布均匀,确保磁性功能达标。磁性检测不合格的无磁辊压件,需更换无磁材料或进行消磁处理,消磁后重新检测,直至符合无磁要求。广东辊压件厂家供应