商机详情 -
江苏铝合金辊压件参考价
锌合金辊压件的材料技术注重成型性与装饰性,常用材质为 Zn-Al-Cu 系合金(如 ZA27),含铝 25%-28%、铜 2%-3%,强度高于纯锌,塑性良好,适合制造复杂形状的装饰性辊压件。锌合金密度为 6.6-6.8g/cm³,比重大于铝合金,手感厚重,表面可通过电镀、喷涂进一步提升装饰效果与耐腐蚀性。锌合金辊压前需进行均质化处理(350-380℃保温 3-4 小时),消除铸造组织中的偏析与气孔,提升材料均匀性。辊压温度控制在 150-200℃,降低变形抗力,避免开裂;辊压后需进行时效处理(200-220℃保温 2 小时),稳定组织,提升尺寸稳定性。锌合金耐腐蚀性较差,需避免在潮湿、酸碱环境中使用,或通过表面处理增强防护。辊压机组的传动系统需保持良好同步性,确保上下轧辊转速一致,避免材料打滑。江苏铝合金辊压件参考价
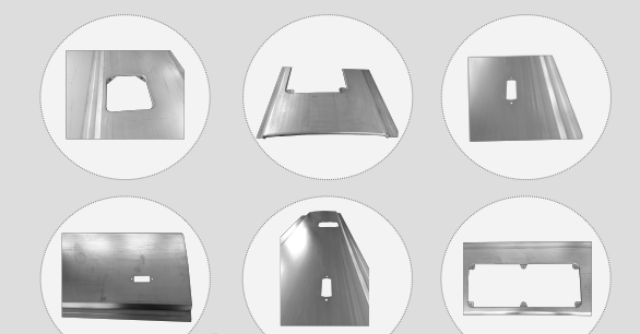
辊压件的使用功能模拟检测针对产品的实际使用场景,模拟使用过程中的工况,评估产品的功能实现情况。检测根据产品用途设定模拟工况,如汽车用辊压件模拟汽车行驶过程中的振动、载荷;机械用辊压件模拟机械运转过程中的摩擦、冲击。检测过程中记录产品的功能表现,如是否正常工作、有无异常噪音、性能参数是否稳定等,功能完全实现、无异常现象为合格。使用功能模拟检测需尽可能贴近实际使用环境,确保检测结果的真实性与可靠性。功能模拟检测不合格的产品,需分析功能失效原因,改进产品设计与生产工艺,确保产品能够满足实际使用需求。江苏新能源辊压件规格产品截面变化处需在模具设计中圆滑过渡。
空调冷凝管辊压件(如翅片管、连接套管)需具备良好的导热性与密封性,适应空调制冷系统的高压工况,制造工艺围绕导热效率与密封性能展开。原材料选用紫铜管或铝管,紫铜管导热系数≥380W/(m・K),壁厚 1-2mm,表面无氧化皮、划痕;铝管导热系数≥200W/(m・K),确保导热效果。辊压成型采用翅片管针对性辊压工艺,通过轧辊在管表面轧制出散热翅片,翅片高度公差 ±0.1mm,翅片间距公差 ±0.2mm,翅片与管壁结合紧密无脱落。连接套管采用扩口辊压工艺,将管端扩口,扩口直径公差 ±0.15mm,扩口处壁厚均匀无裂纹,确保与其他管道密封连接。辊压设备选用精密数控辊压机,轧辊转速控制在 3-6m/min,低速成型保证翅片成型质量与套管扩口精度。成型后进行脱脂处理,去除表面油污,避免影响制冷系统纯度。表面处理采用钝化处理,钝化膜厚度≥5μm,防止氧化。后续气密性测试与导热性能测试,在规定压力下无泄漏,导热系数达标,满足空调冷凝系统制冷要求。
耐低温材料辊压件的材料技术注重低温环境下的韧性与强度,适用于寒冷地区、低温设备(如极地机械、制冷设备)。常用耐低温材料包括低温钢(如 Q345E、Q345F)、低温铝合金(如 5083-H116)、低温塑料(如 HDPE、PPR)等,低温钢通过降低碳含量(≤0.18%)与杂质含量,提升低温韧性,在 - 40℃至 - 60℃环境下冲击功≥34J;低温铝合金 5083-H116 含镁 4.0%-4.9%、锰 0.40%-1.0%,在 - 196℃低温下仍保持良好的塑性与韧性;HDPE、PPR 塑料低温脆性转变温度低(≤-50℃),在低温环境下不易脆裂。耐低温材料辊压前需进行低温预处理,模拟使用环境温度,检验材料塑性;辊压工艺需控制速度与压力,避免产生过大残余应力。辊压后的耐低温性能需通过低温冲击试验、低温拉伸试验验证,确保在设计低温下性能达标。辊压成型后的产品需进行承载力测试验证。
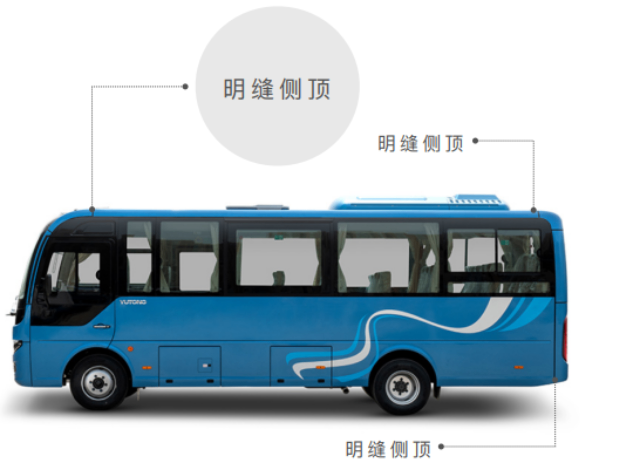
耐辐射材料辊压件的材料技术注重抵抗电离辐射(如 γ 射线、X 射线)的侵蚀,保持性能稳定,适用于核工业、医疗、航空航天等辐射环境(如核反应堆部件、医疗设备防护件)。常用耐辐射材料包括耐辐射钢(如 1Cr18Ni9Ti)、耐辐射合金(如 Inconel 690)、耐辐射塑料(如 PTFE、PEEK)、陶瓷材料等,耐辐射钢通过添加铬、镍等合金元素,提升抗辐射性能,在辐射剂量 10⁵Gy 以下性能稳定;耐辐射塑料 PTFE、PEEK 在辐射环境下不易降解,机械性能与绝缘性能保持良好;陶瓷材料耐辐射性能优异,同时具备耐高温、耐腐蚀性。耐辐射材料辊压前需进行辐射预处理,检验材料在辐射环境下的稳定性;辊压工艺需控制温度与压力,避免产生残余应力,影响耐辐射性能。耐辐射性能需通过辐射试验验证,确保在设计辐射剂量下长期稳定工作。生产线具备张力波动与故障自动停机功能。铝合金车身立柱行价
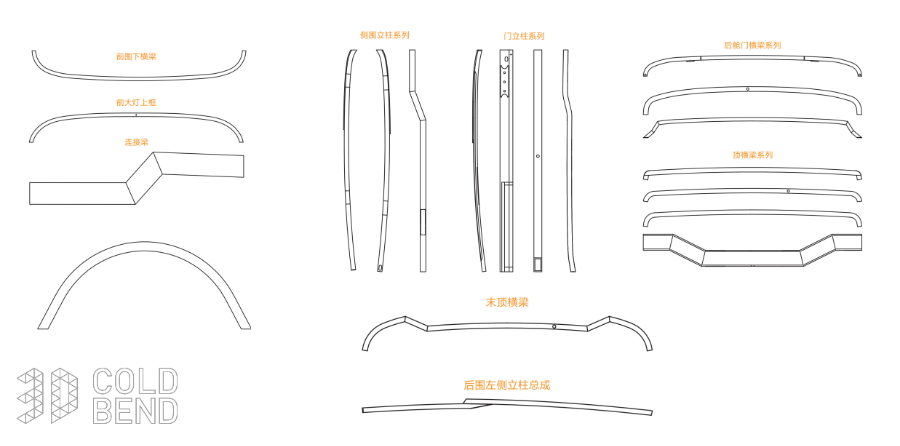
每道轧辊的孔型设计决定辊压件的截面轮廓,需根据材料特性和成形难度进行多次优化。江苏铝合金辊压件参考价
不锈钢波纹辊压件主要用于管道、容器等密封或强化结构,其制造关键在于波纹成型精度与焊接质量。原材料选用 304 不锈钢板,厚度 1-3mm,含镍量≥8%,含铬量≥18%,确保耐腐蚀性与焊接性能。辊压成型前对不锈钢板进行开平、校平处理,校平精度≤0.1mm/m,表面无划痕、凹坑等缺陷。波纹辊压采用针对性波纹轧辊,轧辊波纹形状根据设计要求加工,波高公差 ±0.1mm,波距公差 ±0.2mm,轧辊经等离子喷涂 WC 涂层,厚度 3-5mm,硬度 HRC70 以上,提高耐磨性。辊压时控制轧制速度 8-10m/min,采用氮气保护,防止不锈钢表面氧化产生色差。对于需要拼接的长尺寸零件,采用氩弧焊进行对接焊接,焊接电流 80-120A,焊接速度 3-5mm/s,焊缝高度≥材料厚度,经 PT 渗透检测无气孔、裂纹等缺陷。焊接后进行酸洗钝化处理,去除焊缝氧化皮与焊接飞溅,钝化膜厚度≥8μm,盐雾试验≥72 小时。后续进行尺寸复核,波纹度误差≤0.05mm,直线度误差≤0.2mm/m,确保零件装配精度。江苏铝合金辊压件参考价