商机详情 -
江苏精密卧式加工中心优势
高传四开卧式加工中心在齿轮箱与减速机壳体加工领域积累了成熟工艺,这类零件孔系多、同轴度要求高、轴承位精度严格,卧式布局便于深孔加工与切屑自然排出。以行星减速机壳体为例,材料 HT250,输入输出孔同轴度要求 0.01 mm,采用粗镗 — 半精镗 — 精镗工艺,精镗余量 0.15 mm,孔径公差 H7,圆度 0.005 mm。工作台配数控回转台,一次装夹完成两端面孔系加工,翻面误差消除,同轴度稳定在 0.008 mm。主轴中心出水配合内冷镗刀,深孔镗削时排屑顺畅,孔壁粗糙度 Ra1.6。刀库 60 把可容纳粗镗刀、精镗刀、铰刀、丝锥等,加工过程无需人工干预。某减速机企业导入后,壳体加工节拍从 55 分钟降至 32 分钟,装配一次合格率从 92% 提升至 98.5%,批量生产的尺寸离散度明显收窄。卧式加工中心可选主流数控系统,程序编辑功能完备,适配各类复杂零件加工编程。江苏精密卧式加工中心优势
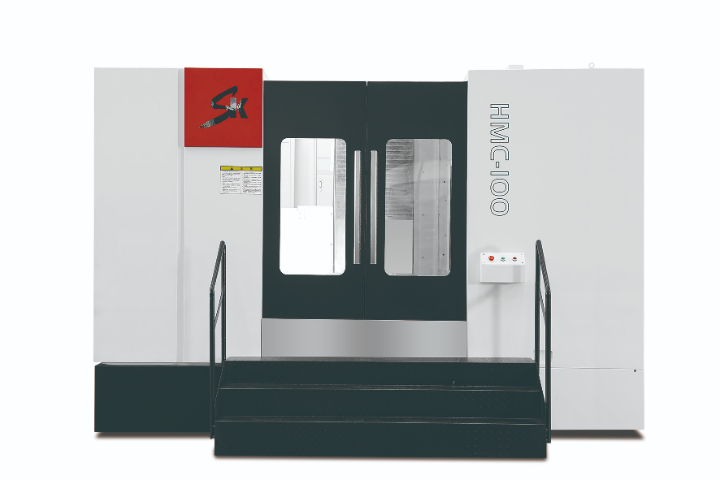
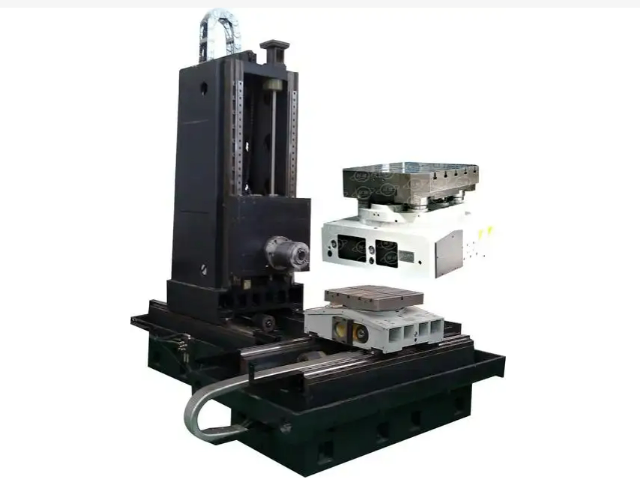
高传四开卧式加工中心床身采用 HT300 高强度铸铁整体铸造,树脂砂造型,铸件壁厚 25–40 mm,内部布置米字形加强筋,筋板间距 120 mm,抗弯截面模量比普通平筋结构提高约 35%。铸件浇注后经自然时效 6 个月、人工时效两次(550℃ 保温 6 小时),残余应力降至 20 MPa 以下,长期使用后基础件变形量小于 0.02 mm/m。床身导轨面经高频淬火处理,硬度 HRC52,淬硬层深度 2 mm,再经精密磨削,表面粗糙度 Ra0.4,导轨直线度 0.008 mm / 全长。床身底部设置 6 个调整垫铁安装面,每个垫铁承载 3 吨,调平后灌浆固定,设备运行时振动幅值低于 0.1 mm/s。床身内部集成排屑通道与冷却液回流槽,无需额外搭建地坑,用户车间改造工作量小,安装周期可缩短至 3 天。安徽高精度卧式加工中心价位卧式加工中心搭载集中润滑单元,按周期向丝杠导轨供油,延缓传动部件磨损。
高传四开卧式加工中心适用于包装机械零件加工,如封箱机机架、灌装机转盘、制袋机墙板、输送机滚筒座等,这类零件品种多、批量中等、交付周期短。以灌装机转盘为例,材料 304 不锈钢,直径 φ600 mm,厚度 40 mm,分度孔 24 个,位置度 0.02 mm。工作台配数控回转台,分度精度 15″,24 孔分度加工位置度稳定在 0.015 mm。不锈钢加工时采用刀具与切削参数,主轴中心出水 2 MPa,刀具寿命 4 小时 / 把。在机测量可检测孔径与位置度,首件调试 15 分钟完成。多品种切换时,工件坐标系与程序一键调用,换产时间 20 分钟。某包装机械企业导入后,转盘加工节拍 45 分钟,月生产品种 30 余种,交付周期从 15 天缩短至 7 天,客户满意度明显提升。
高传四开卧式加工中心可选配在机测量系统,采用雷尼绍 OMP60 测头,测量精度 ±0.003 mm,可在加工过程中自动检测工件尺寸、位置与形状。测头通过红外信号与系统通讯,传输距离 6 m,响应时间 0.1 秒。测量程序可自动生成,工件找正时间从人工 15 分钟缩短至 2 分钟,首件调试效率大幅提升。加工后自动测量关键尺寸,超差时自动补偿刀具偏置或报警,防止批量废品。测头可测量孔径、孔距、台阶高度、平面度等,测量结果存入系统并可导出报表。在机测量减少工件卸下后送检的周转时间,尤其适合大型工件与精密零件。测头防护等级 IP68,可在切削液环境下正常工作,探针寿命 100 万次触发。卧式加工中心适用于模具模架侧孔、侧型腔加工,完成多方位的开粗与精铣工序。
高传四开卧式加工中心支持远程监控与诊断,设备配备以太网接口,可接入工厂局域网或互联网,管理人员通过电脑或手机 APP 实时查看设备状态。监控内容包括运行 / 待机 / 报警状态、当前程序号、主轴转速与负载、进给速度、各轴坐标、产量计数等,数据刷新周期 1 秒。故障发生时自动推送报警代码与处理建议到运维终端,平均故障诊断时间从 30 分钟缩短至 5 分钟。远程诊断功能允许售后工程师通过网络读取系统参数与 PLC 状态,80% 的软件故障可远程解决,无需上门。设备运行数据可存储 1 年,支持 OEE 分析、稼动率统计与故障趋势分析,为设备管理提供数据支撑。远程监控符合工业互联网趋势,帮助用户向智能工厂转型。卧式加工中心支持自定义加工循环,批量重复性工序可以简化编程操作步骤。江苏精密卧式加工中心价位
卧式加工中心床身铸件经时效处理,削弱持续切削工况下结构形变带来的影响。江苏精密卧式加工中心优势
高传四开卧式加工中心适合多品种小批量生产场景,设备柔性高,换产时间短。工作台 T 型槽与定位销孔可快速更换夹具,典型夹具更换时间 15 分钟。系统可存储 64 组工件坐标系,不同工件坐标系一键切换,无需重新对刀。刀库容量 40–80 把,可预装多品种所需刀具,换产时无需重新装刀。在机测量测头可自动找正工件,首件调试时间从 1 小时缩短至 15 分钟。双工作台配置下,一个工作台加工时另一个工作台可上下料与找正,多品种切换几乎不影响稼动率。某阀门加工厂导入后,月生产品种从 20 种增加到 60 种,平均换产时间 20 分钟,设备稼动率维持在 75% 以上,多品种小批量订单的交付周期明显缩短。江苏精密卧式加工中心优势