商机详情 -
卧式加工中心厂家供应
高传四开卧式加工中心适用于法兰与管板加工,这类零件在石化、锅炉、换热器行业用量大,孔系密集、位置度要求高。以换热器管板为例,材料 16MnR,直径 φ1500 mm,厚度 80 mm,管孔 300 余个,孔径 φ25 mm,孔距公差 ±0.15 mm。大行程机型 X 轴 2000 mm、工作台 1600×1600 mm 可装夹大型管板。主轴中心出水配合内冷钻头,管孔钻削效率高,单孔 30 秒。数控系统支持钻孔固定循环与阵列编程,300 孔程序自动生成,无需逐孔编程。在机测量可抽检孔径与孔距,确保位置度。工作台承重 5000 kg,大型管板装夹稳固。某石化设备企业导入后,管板钻孔周期从 16 小时缩短至 9 小时,孔位合格率 100%,换热器装配时管子穿入顺畅,胀接质量稳定。卧式加工中心带有故障信息提示模块,故障点位直观展示,缩短设备检修耗时。卧式加工中心厂家供应
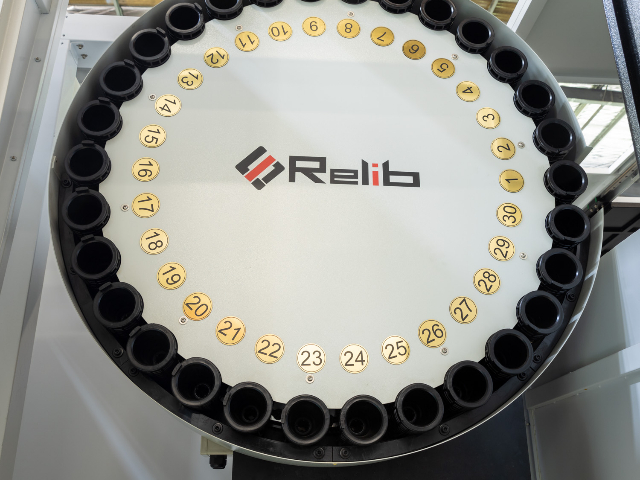
高传四开卧式加工中心适合多品种小批量生产场景,设备柔性高,换产时间短。工作台 T 型槽与定位销孔可快速更换夹具,典型夹具更换时间 15 分钟。系统可存储 64 组工件坐标系,不同工件坐标系一键切换,无需重新对刀。刀库容量 40–80 把,可预装多品种所需刀具,换产时无需重新装刀。在机测量测头可自动找正工件,首件调试时间从 1 小时缩短至 15 分钟。双工作台配置下,一个工作台加工时另一个工作台可上下料与找正,多品种切换几乎不影响稼动率。某阀门加工厂导入后,月生产品种从 20 种增加到 60 种,平均换产时间 20 分钟,设备稼动率维持在 75% 以上,多品种小批量订单的交付周期明显缩短。浙江工业卧式加工中心有几种卧式加工中心配置回转工作台,依托分度功能减少工件重新装夹带来的定位误差。
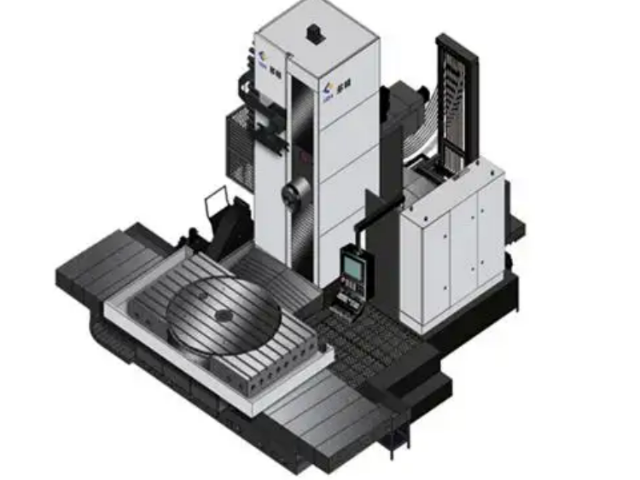
高传四开卧式加工中心提供交钥匙工程服务,从工件工艺分析、夹具设计、刀具选配、程序编制到设备安装调试、试生产验证、人员培训一站式交付。交钥匙团队由工艺工程师、夹具工程师与现场服务工程师组成,项目周期 60–120 天。交付时提供完整工艺文件,包括工艺卡、刀具清单、夹具图纸、加工程序与检验规范,用户可直接投产。以某汽车零部件项目为例,交钥匙交付后首月产量即达到设计产能的 90%,第二个月满产,良品率 98.5%。交钥匙工程包含 3 个月陪产服务,工程师驻厂指导,及时解决生产中遇到的问题。用户无需自行摸索工艺,降低导入风险与时间成本,尤其适合新产品快速量产与新工厂筹建场景。
高传四开卧式加工中心在批量生产场景中可帮助用户提升整体效率,以某汽车零部件产线为例,导入 4 台设备组成单元后,月产量从 8000 件提升至 18000 件,单件人工成本下降 55%。双工作台交换机构使上下料与加工并行,设备开动率达到 88%,高于行业平均 70% 的水平。刀具寿命管理系统按实际切削时间预警,避免过度使用导致的崩刀与废品,刀具消耗成本降低约 20%。在线测量探头可在加工后自动检测关键尺寸,超差即时补偿,首件合格率从 85% 提升至 98%。设备数据可上传至工厂管理平台,管理者实时查看每台设备的运行状态、产量与故障记录,排产决策更有依据。稳定的精度与可靠性使批量产品尺寸离散度控制在公差带的 1/3 以内,下游装配环节的返修率明显降低。卧式加工中心适合箱体类零件加工,对壳体端面、孔系开展同步镗削与铣削处理。
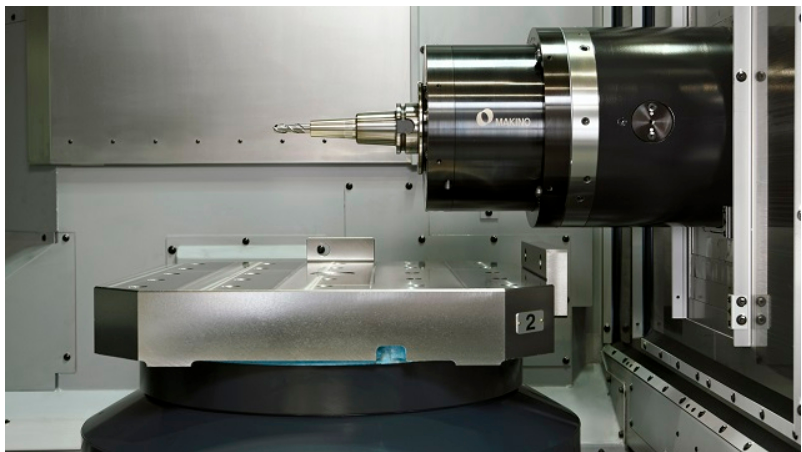
高传四开卧式加工中心数控系统提供 FANUC 0i-MF、西门子 828D 与华中 HNC-848 三种主流配置,用户可根据操作习惯与工艺需求选择。系统内存 4 GB,可存储 1000 个以上加工程序,支持 U 盘、CF 卡与网络 DNC 传输,大型程序在线加工时传输速率 115200 bps 无卡顿。操作面板配备 10.4 英寸彩色液晶显示屏,中文界面,图形化对刀与测量循环,新手操作员经 8 小时培训即可完成简单工件加工。系统内置 200 组刀具补偿与 64 组工件坐标系,支持多工件并行加工与多刀位管理。宏程序 B 类编程开放,用户可自定义钻孔、铣槽等固定循环,复杂零件编程效率提升约 40%。系统支持以太网接口,程序与参数可远程备份,避免因系统故障导致程序丢失。卧式加工中心可选配特殊角度铣头,拓展加工角度,应对倾斜面与斜孔加工需求。安徽工业卧式加工中心保养
卧式加工中心支持公英制单位切换,可承接不同图纸计量标准的外协加工任务。卧式加工中心厂家供应
高传四开卧式加工中心在新能源汽车零部件领域可用于电机壳、减速器壳体、电池托盘连接件等零件的加工,这类零件材料以铝合金为主,对加工效率与表面质量要求较高。高速主轴 12000 rpm,在 ADC12 铝合金电机壳上采用 φ16 mm 立铣刀、切深 8 mm、切宽 12 mm、进给 2500 mm/min 时,材料去除率 240 cm³/min。电机壳止口圆度 0.008 mm,端面平面度 0.01 mm,满足电机装配要求。设备可配微量润滑系统(MQL),油量 5–50 mL/h,铝合金加工时无大量切削液飞溅,车间环境更清洁,废液处理成本降低。双工作台配置下,单台设备日加工电机壳 120 件,节拍 4 分钟。在线测量探头可检测止口与轴承孔尺寸,自动补偿刀具磨损,批量一致性好,适合新能源行业快速爬坡的产能需求。卧式加工中心厂家供应