商机详情 -
江苏数控卧式加工中心售后服务
高传四开卧式加工中心在环境适应性方面做了充分考虑,可在 5–40℃ 环境温度下正常工作,短期 45℃ 高温环境下通过电气柜空调与主轴油冷仍可维持运行。湿度适应范围 30%–90%(无凝露),南方梅雨季节电气柜内配备除湿加热带,防止电路板凝露短路。设备对电网波动适应范围 ±10%,电压 380 V±38 V 内稳定运行,频率 50/60 Hz 自适应。车间粉尘较大时,可加装进气过滤装置,防止粉尘进入电气柜与主轴。振动较大的车间(如临近冲床)建议做隔振地基,隔振沟宽 100 mm、深 500 mm,可衰减 60% 外界振动。设备出厂前在高低温箱内进行环境测试,确保关键部件在极端条件下参数正常,用户在不同地域建厂均可放心使用。卧式加工中心主轴支持大扭矩输出,针对铸铁、合金钢材质开展重切削作业。江苏数控卧式加工中心售后服务
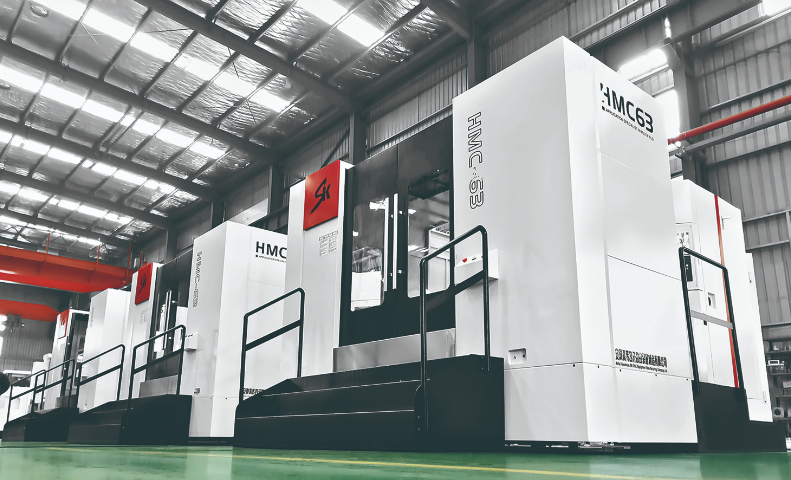
高传四开卧式加工中心适合多品种小批量生产场景,设备柔性高,换产时间短。工作台 T 型槽与定位销孔可快速更换夹具,典型夹具更换时间 15 分钟。系统可存储 64 组工件坐标系,不同工件坐标系一键切换,无需重新对刀。刀库容量 40–80 把,可预装多品种所需刀具,换产时无需重新装刀。在机测量测头可自动找正工件,首件调试时间从 1 小时缩短至 15 分钟。双工作台配置下,一个工作台加工时另一个工作台可上下料与找正,多品种切换几乎不影响稼动率。某阀门加工厂导入后,月生产品种从 20 种增加到 60 种,平均换产时间 20 分钟,设备稼动率维持在 75% 以上,多品种小批量订单的交付周期明显缩短。浙江直销卧式加工中心有几种卧式加工中心带有故障信息提示模块,故障点位直观展示,缩短设备检修耗时。
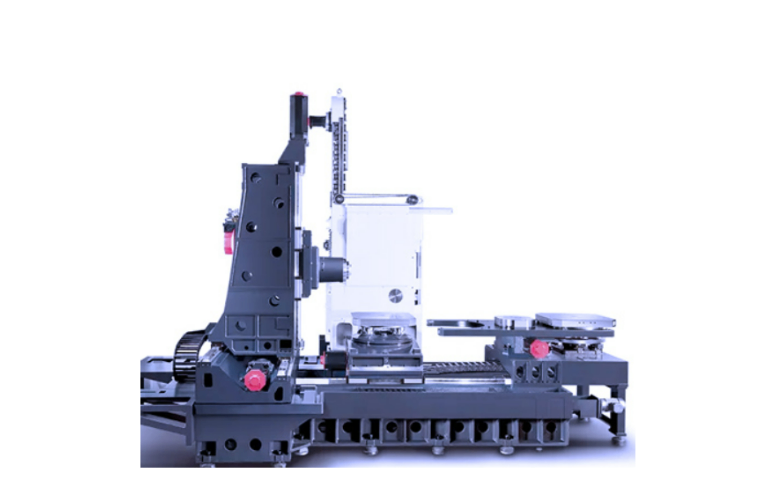
高传四开卧式加工中心冷却系统标配 200 L 大容量水箱,配备高压水泵与磁性分离器 + 纸带过滤机两级过滤,过滤精度 25 μm,切削液清洁度高,刀具使用寿命更有保障。主轴中心出水压力 2 MPa,流量 40 L/min,深孔钻与攻丝时冷却充分,铁屑可及时冲出。喷淋系统包含 4 组可调喷嘴,覆盖切削区域,大流量冲刷避免切屑堆积在工件与夹具上。排屑机根据切屑类型选配,链板式适合钢件长屑,刮板式适合铸铁短屑,排屑量 200–500 kg/h,可连续运行。水箱配备液位传感器与油温传感器,液位过低或油温超过 45℃ 时系统自动报警,防止干摩擦与热变形。切削液回流口设置大口径过滤网,大块切屑被拦截,减少水泵堵塞概率,日常维护周期可延长至每两周一次。
高传四开卧式加工中心可加工铜合金、铝合金、锌合金等有色金属零件,这类材料切削速度高、刀具磨损慢,对设备高速性能与排屑要求较高。以铜合金阀体为例,材料 ZCuSn10Pb1,外形 200×150×120 mm,内孔 φ80 mm,粗糙度 Ra0.8。高速主轴 10000 rpm 配合金刚石刀具,铜合金精车(镗)表面光亮,粗糙度可达 Ra0.4。有色金属切屑细碎,纸带过滤机 25 μm 精度可有效过滤,切削液清洁度高。主轴吹气功能可清理铜屑,防止切屑粘附在已加工表面。设备可选配油雾收集器,铜合金加工时油雾浓度低于 8 mg/m³。某铜阀企业导入后,阀体加工节拍 15 分钟,月产量 8000 件,表面质量与尺寸精度均满足出口要求,刀具成本比传统设备降低约 25%。卧式加工中心适用于轨道交通齿轮箱壳体加工,满足多方位孔系轮廓成型要求。
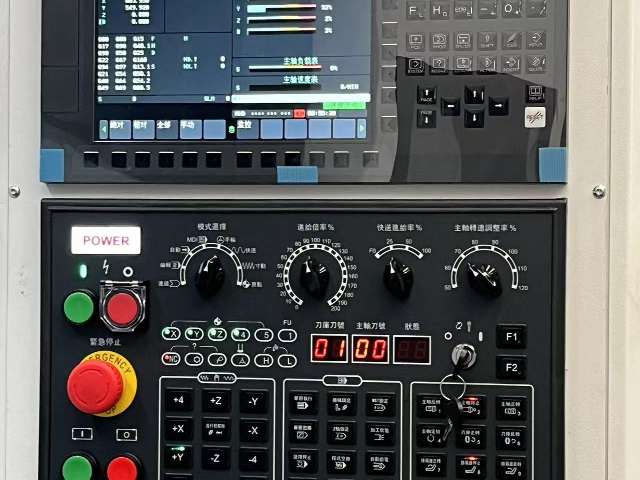
高传四开卧式加工中心可用于注塑机模板、拉杆、料筒法兰等零件加工,这类零件尺寸大、重量重、精度要求适中但刚性要求高。以注塑机定模板为例,材料 QT500-7,外形 1200×1200×200 mm,重量 1800 kg,拉杆孔 4 个,同轴度 0.02 mm。大行程机型 X 轴 2000 mm、工作台 1600×1600 mm、承载 5000 kg 可轻松装夹。主轴低速档大扭矩,球墨铸铁粗铣切深 10 mm,金属去除率 130 cm³/min。拉杆孔采用粗镗 — 精镗工艺,孔径公差 H8,孔距公差 ±0.02 mm。工作台面 T 型槽 22 mm,压板装夹方便。排屑机 500 kg/h,铸铁屑排出顺畅。某注塑机企业导入后,模板加工周期从 12 小时缩短至 7 小时,拉杆孔装配合格率 99%,大型模板加工不再依赖外协。卧式加工中心带有内冷通道结构,切削时输送冷却液,减缓刀具持续升温损耗。上海大型卧式加工中心大概费用
卧式加工中心可选高压冷却套件,深孔加工过程持续排屑,改善孔壁成型状态。江苏数控卧式加工中心售后服务
高传四开卧式加工中心工艺支持团队可协助用户解决加工难题,针对难加工材料、复杂结构、高精度要求等场景提供工艺方案。团队配备材料实验室与切削试验中心,可进行切削参数试验、刀具选型对比与工艺验证,出具工艺报告。针对钛合金、高温合金等难加工材料,可推荐刀具与切削参数,在 TC4 钛合金上采用 φ10 mm 硬质合金铣刀、切深 3 mm、切宽 5 mm、进给 300 mm/min 时,刀具寿命 60 分钟。针对薄壁零件变形问题,可提供分层切削、对称加工与应力释放工艺方案,薄壁 2 mm 零件加工后平面度 0.02 mm。工艺支持包含在售后服务中,用户遇到加工问题可随时咨询,工程师 4 小时内响应,必要时上门指导,帮助用户持续优化工艺、提升效率。江苏数控卧式加工中心售后服务