商机详情 -
安徽高速卧式加工中心行价
高传四开卧式加工中心在节能设计上采取多项措施,整机待机功率低于 3 kW,相比同规格传统机型降低约 25%。主轴电机与进给电机均采用高效变频驱动,空载时自动进入节能模式,切削时按需输出功率,典型箱体件加工工况下单件电费成本约 1.2 元。液压站采用变量泵系统,待机时自动卸荷,油温上升慢,可省去油冷却器的额外电耗。照明系统全部采用 LED 光源,功率 24 W,寿命 50000 小时,亮度 800 lux,加工区可视性好。切削液可选用半合成环保型,浓度 5%–8%,更换周期 3–6 个月,废液排放量减少。设备总功率 35–55 kW,车间配电与空压配置要求明确,用户在规划产线时可准确核算能源投入,长期运行的综合使用成本更具竞争力。卧式加工中心可选配特殊角度铣头,拓展加工角度,应对倾斜面与斜孔加工需求。安徽高速卧式加工中心行价
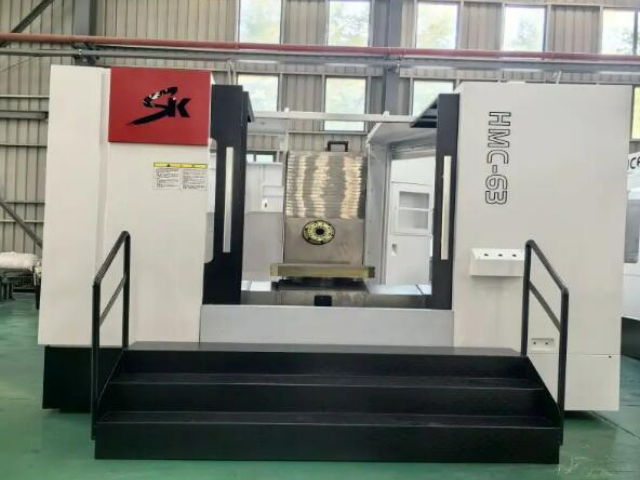
高传四开卧式加工中心具备钻攻铣复合加工能力,一台设备可完成钻孔、扩孔、铰孔、镗孔、攻丝、铣削等多种工序,无需在多台设备间周转。以典型箱体件为例,包含 20 个钻孔、8 个攻丝、4 个镗孔与 6 个铣面,全部在一台设备上完成,工序集中。主轴刚性攻丝功能,攻丝转速 1000 rpm,同步误差 0.01 mm,螺纹精度 6H,无乱牙。主轴中心出水配合内冷钻头,深孔钻削顺畅。刀库 40–80 把,可容纳全部工序刀具,换刀时间 2.5 秒。在机测量可检测关键尺寸,超差自动补偿。复合加工减少工件周转与等待,某企业导入后,箱体加工周期从 3 天缩短至 1 天,在制品数量减少 60%,场地与人工成本同步下降,工序间质量问题也更容易追溯。浙江自动化卧式加工中心零售价格高传四开卧式加工中心配备高性能主轴,转速稳定,满足金属切削高精度加工需求。
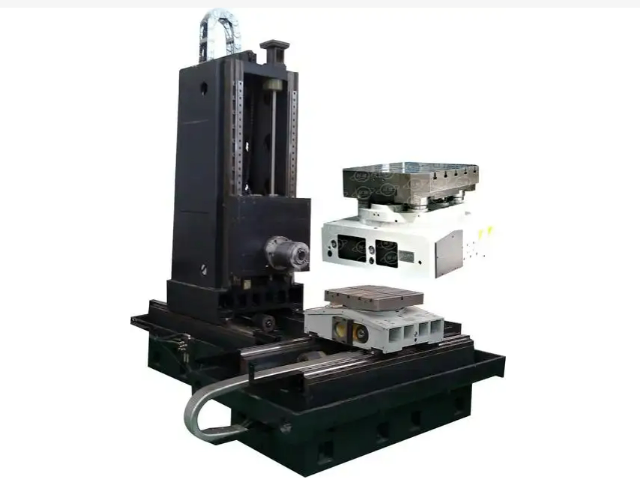
高传四开卧式加工中心可服务于轨道交通行业的转向架零件、制动系统零件、牵引电机壳体等加工,这类零件材料以合金钢与铸钢为主,对可靠性与尺寸稳定性要求。以转向架轴箱为例,材料 G20Mn5,轴承孔公差 H6,圆度 0.005 mm,位置度 0.02 mm。设备采用大刚性结构与重切削主轴,粗铣时金属去除率 120 cm³/min,精镗后轴承孔精度稳定。工作台承重 3000 kg,可装夹大型构架类零件,X 轴行程 2000 mm 覆盖全长。设备通过 ISO 9001 与 IRIS 相关质量体系要求,加工过程可追溯,每批零件保留加工参数与检测记录。某轨道交通配套企业导入后,轴箱加工节拍 40 分钟,月产量 1500 件,良品率 99.3%,满足主机厂的稳定供货要求。
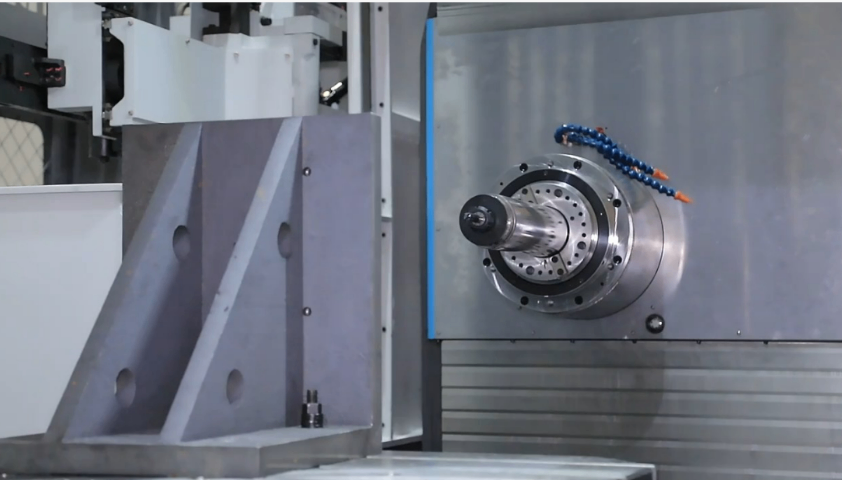
高传四开卧式加工中心在主轴系统上采用皮带传动与直联传动双路线方案,直联主轴前端采用 NSK 级精密角接触轴承组,预紧力经热平衡计算后装配,主轴在 6000 rpm 满载运行 4 小时后温升不超过 15℃。主轴端面至工作台面距离可调范围 100–900 mm,锥孔规格 BT50 或 CAT50 可选,拉刀力 18000 N,可承载大直径面铣刀与深孔钻削工况。主轴电机功率 18.5 kW/22 kW 两档配置,30 分钟过载能力达 150%,在 45 号钢方肩铣削试验中,切深 6 mm、切宽 60 mm、进给 800 mm/min 条件下可连续切削 2 小时无报警。主轴前端配备环形气幕防护与主轴中心出水接口,出水压力 2 MPa,深孔加工时排屑顺畅,刀具寿命可延长约 30%。主轴冷却采用油冷或水冷,高传四开卧式加工中心有效控制主轴温升,保障精度。
高传四开卧式加工中心在批量生产场景中可帮助用户提升整体效率,以某汽车零部件产线为例,导入 4 台设备组成单元后,月产量从 8000 件提升至 18000 件,单件人工成本下降 55%。双工作台交换机构使上下料与加工并行,设备开动率达到 88%,高于行业平均 70% 的水平。刀具寿命管理系统按实际切削时间预警,避免过度使用导致的崩刀与废品,刀具消耗成本降低约 20%。在线测量探头可在加工后自动检测关键尺寸,超差即时补偿,首件合格率从 85% 提升至 98%。设备数据可上传至工厂管理平台,管理者实时查看每台设备的运行状态、产量与故障记录,排产决策更有依据。稳定的精度与可靠性使批量产品尺寸离散度控制在公差带的 1/3 以内,下游装配环节的返修率明显降低。高传四开卧式加工中心可定制化设计,根据客户需求调整配置,满足个性化加工。浙江可靠卧式加工中心保养
高传四开卧式加工中心能耗低,符合绿色生产理念,为企业节约运营成本。安徽高速卧式加工中心行价
高传四开卧式加工中心刀具寿命管理功能完善,系统可按切削时间、加工件数或切削距离三种方式计数,每把刀具设定寿命阈值,达到阈值自动提示或禁止调用。刀具数据可存储 200 组,包含刀具号、长度补偿、半径补偿、寿命计数与备用刀号,管理方便。可选配激光对刀仪,自动测量刀具长度与半径,测量精度 ±0.002 mm,对刀时间 10 秒 / 把,避免人工对刀误差。对刀仪安装在工作台内侧,换刀后自动测量,超差报警,防止刀具破损或装夹错误导致废品。刀具磨损补偿可通过宏程序自动叠加,加工尺寸随刀具磨损逐步补偿,批量一致性好。系统支持刀具家族管理,同规格多把刀可设为一组,一把达到寿命自动调用下一把,不中断生产。安徽高速卧式加工中心行价