商机详情 -
安徽工业卧式加工中心价格优惠
高传四开卧式加工中心面向船舶重工行业的柴油机缸体、液压马达壳体、阀门阀体、锚机零件等大型重型零件加工,提供大承重、大行程、大扭矩机型。以船用柴油机缸体为例,材料 HT300,长度 1800 mm,重量 2500 kg,X 轴行程 2000 mm 机型可一次装夹完成。主轴低速档扭矩 1200 N・m,铸铁粗铣切深 10 mm,金属去除率 150 cm³/min。工作台面 1600×1600 mm,T 型槽 22 mm,均布承重 5000 kg,可直接装夹大型缸体。三轴定位精度 0.012 mm,缸孔同轴度 0.015 mm,满足船用发动机装配要求。设备防护等级高,适合船厂车间多粉尘、多油污环境。排屑机 500 kg/h 大流量,铸铁屑及时排出。某船舶配套企业导入后,缸体加工周期从 8 小时缩短至 5 小时,加工精度稳定,船级社检验一次通过。多面体复合加工能力强大,可替代多台立式机床完成复杂工序。安徽工业卧式加工中心价格优惠
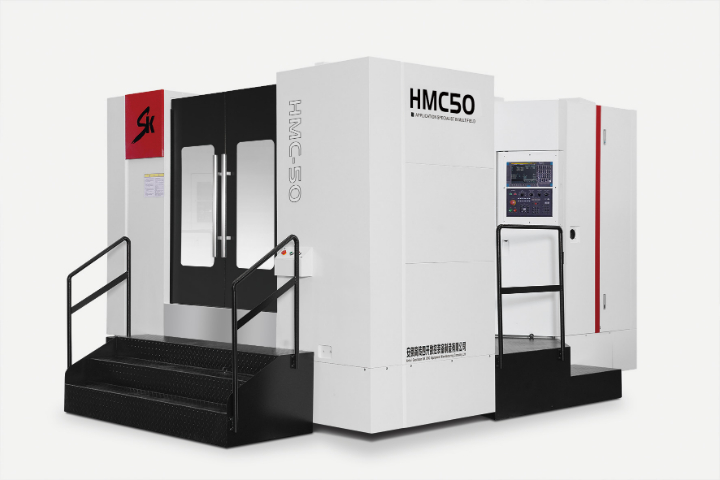
高传四开卧式加工中心可服务于轨道交通行业的转向架零件、制动系统零件、牵引电机壳体等加工,这类零件材料以合金钢与铸钢为主,对可靠性与尺寸稳定性要求。以转向架轴箱为例,材料 G20Mn5,轴承孔公差 H6,圆度 0.005 mm,位置度 0.02 mm。设备采用大刚性结构与重切削主轴,粗铣时金属去除率 120 cm³/min,精镗后轴承孔精度稳定。工作台承重 3000 kg,可装夹大型构架类零件,X 轴行程 2000 mm 覆盖全长。设备通过 ISO 9001 与 IRIS 相关质量体系要求,加工过程可追溯,每批零件保留加工参数与检测记录。某轨道交通配套企业导入后,轴箱加工节拍 40 分钟,月产量 1500 件,良品率 99.3%,满足主机厂的稳定供货要求。安徽稳定卧式加工中心保养卧式加工中心配备大容量链式刀库,换刀动作连贯,适合多工序复合加工作业。
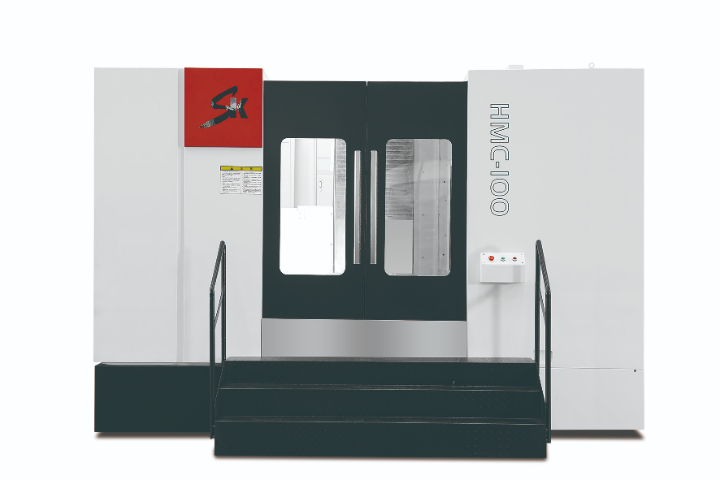
高传四开卧式加工中心支持柔性制造单元集成,单机可配双工作台交换机构(APC),工作台交换时间 8 秒,实现加工区与上下料区并行作业,设备利用率从单机模式的 65% 提升至 85% 以上。多台设备可通过辊道或桁架机械手连接,形成 FMS 柔性线,单班可处理 200 种以上不同工件的混线生产。控制系统支持 OPC UA 协议,可与上层 MES/ERP 系统实时通讯,数据上传周期 100 ms。刀库容量 40/60/80 把可选,刀位编码识别,刀具寿命管理按切削时间或加工件数双重计数,达到阈值自动提示更换。设备标配三色灯与远程诊断接口,故障代码可通过网络推送至运维终端,平均故障响应时间缩短至 30 分钟以内,适合无人化或少人化车间的连续运行需求。
高传四开卧式加工中心支持远程监控与诊断,设备配备以太网接口,可接入工厂局域网或互联网,管理人员通过电脑或手机 APP 实时查看设备状态。监控内容包括运行 / 待机 / 报警状态、当前程序号、主轴转速与负载、进给速度、各轴坐标、产量计数等,数据刷新周期 1 秒。故障发生时自动推送报警代码与处理建议到运维终端,平均故障诊断时间从 30 分钟缩短至 5 分钟。远程诊断功能允许售后工程师通过网络读取系统参数与 PLC 状态,80% 的软件故障可远程解决,无需上门。设备运行数据可存储 1 年,支持 OEE 分析、稼动率统计与故障趋势分析,为设备管理提供数据支撑。远程监控符合工业互联网趋势,帮助用户向智能工厂转型。式加工中心适用于工程机械液压阀块加工,完成密集孔群的镗孔与攻丝工序。
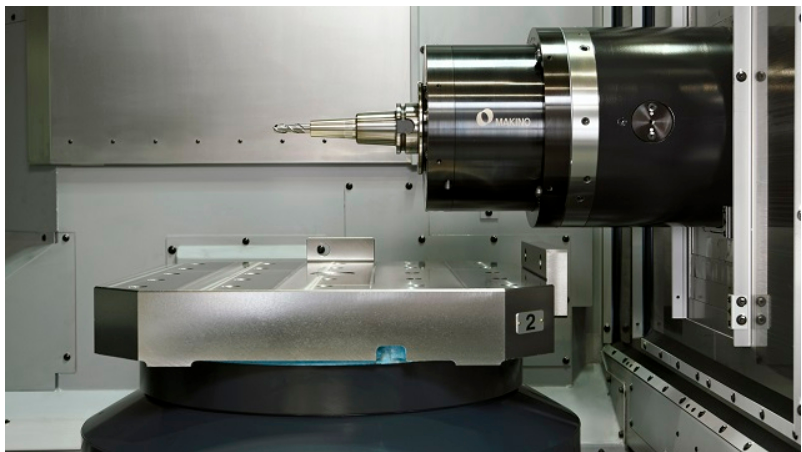
高传四开卧式加工中心针对工程机械行业的液压阀块、回转支承座、行走架连接板等重型零件,推出大承重、大扭矩机型。工作台面 1000×1000 mm,T 型槽宽度 22 mm,均布承重 3000 kg,集中承重 5000 kg,可直接装夹 1.5 米见方的焊接结构件。主轴齿轮箱两档变速,低速档输出扭矩 1200 N・m,在 Q345 钢上采用 φ100 mm 面铣刀、切深 8 mm、切宽 80 mm 时金属去除率达 100 cm³/min。X 轴行程 2000 mm,Y 轴 1600 mm,可覆盖中型挖掘机行走架全长。床身内部布置加强筋网格,筋板厚度 20 mm,抗振阻尼比普通床身提高约 25%,重切削时机床振动加速度低于 0.3 g。排屑系统采用链板式排屑机配合螺旋排屑器,排屑量 300 kg/h,适合铸铁屑与钢屑混合排出场景。在轨道交通领域,高传四开卧式加工中心加工列车轮毂、制动部件,安全可靠。江苏耐用卧式加工中心参考价
支持五轴联动加工,复杂曲面零件加工无压力,高传四开卧式加工中心实力出众。安徽工业卧式加工中心价格优惠
高传四开卧式加工中心可服务于航空航天领域的铝合金结构件、钛合金接头与不锈钢壳体加工,设备通过高速切削与高刚性结构的平衡设计满足该行业对表面质量与尺寸稳定性的要求。高速型主轴 18000 rpm,电主轴功率 30 kW,在 7075 铝合金上采用 φ20 mm 波刃铣刀、切深 15 mm、切宽 12 mm、进给 3000 mm/min 时,材料去除率可达 540 cm³/min。三轴全闭环光栅尺分辨率 0.001 mm,定位精度 0.005 mm,适合航空件多孔系位置度要求。设备可选配恒温冷却系统,油温控制在设定值 ±0.5℃ 以内,长时间加工后主轴中心漂移量小于 0.008 mm。床身与立柱材料选用 HT300 高强度铸铁,弹性模量 1.3×10⁵ MPa,为航空薄壁件切削提供稳定支撑,薄壁处振纹深度可控制在 0.005 mm 以下。安徽工业卧式加工中心价格优惠