商机详情 -
上海高精度卧式加工中心使用方法
高传四开卧式加工中心气动系统配置 0.7 MPa 标准气源,耗气量 200 L/min,用户车间空压机能满足即可。气动元件主要用于主轴松刀、工作台吹气、夹具夹紧与防护门驱动,管路采用铝合金快插管道,压降小于 0.05 MPa。主轴松刀气缸出力 18000 N,松刀时间 0.5 秒,拉刀力稳定,刀柄锥面贴合率 90% 以上。吹气装置在换刀前自动吹扫主轴锥孔与刀柄,清洁度高,避免切屑夹入导致的精度偏差。气动三联件配备过滤器、减压阀与油雾器,过滤精度 5 μm,输出压力稳定 0.6 MPa。可选配气液增压缸,为液压夹具提供 5 MPa 高压油,夹紧力 30 kN,适合薄壁件的低变形夹紧。气动系统维护简单,每年更换一次滤芯即可,故障率低于 1%。高传四开卧式加工中心可与 MES 系统对接,实现生产数据追溯,优化生产管理。上海高精度卧式加工中心使用方法
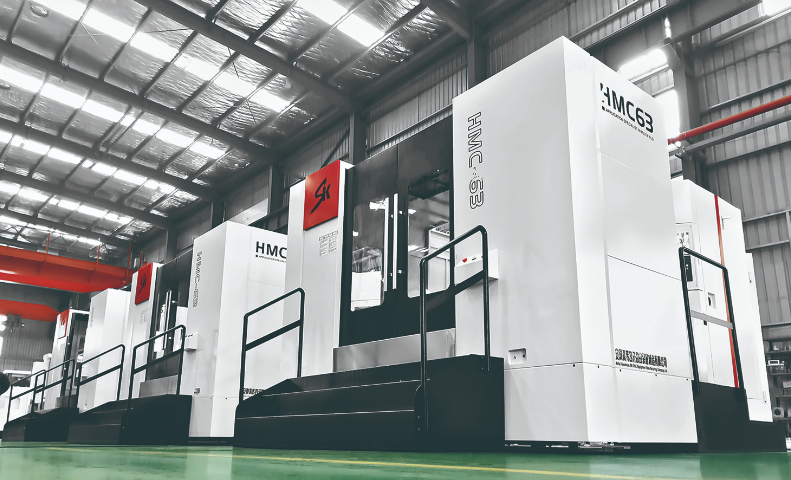
高传四开卧式加工中心提供融资租赁与分期方案,用户可根据自身资金状况选择全款、分期或融资租赁等多种付款方式,降低一次性资金投入压力。融资租赁期限 1–3 年可选,首付比例 20%–30%,月供根据期限与利率计算,方案灵活。分期方案通常首付 30%,发货前付 30%,验收后付 30%,质保金 10%,减轻用户资金周转压力。融资租赁期间设备使用权归用户,所有权归租赁公司,期满后可选择留购、续租或退还。融资租赁还可优化财务报表,设备款计入长期应付款,不影响短期负债比率。某中小企业通过融资租赁导入 2 台设备,首付 18 万元即可投产,月租金 2.5 万元,设备月产值 15 万元,现金流充裕,业务规模逐步扩大,18 个月后设备完全归己所有。上海制造卧式加工中心卧式加工中心带有故障信息提示模块,故障点位直观展示,缩短设备检修耗时。
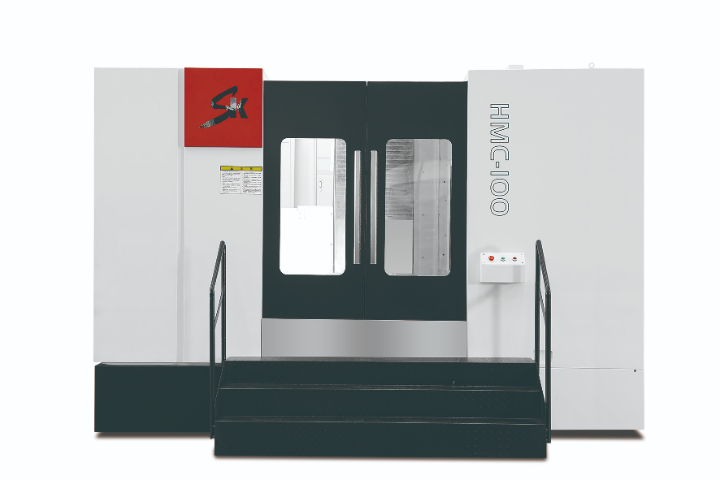
高传四开卧式加工中心适合多品种小批量生产场景,设备柔性高,换产时间短。工作台 T 型槽与定位销孔可快速更换夹具,典型夹具更换时间 15 分钟。系统可存储 64 组工件坐标系,不同工件坐标系一键切换,无需重新对刀。刀库容量 40–80 把,可预装多品种所需刀具,换产时无需重新装刀。在机测量测头可自动找正工件,首件调试时间从 1 小时缩短至 15 分钟。双工作台配置下,一个工作台加工时另一个工作台可上下料与找正,多品种切换几乎不影响稼动率。某阀门加工厂导入后,月生产品种从 20 种增加到 60 种,平均换产时间 20 分钟,设备稼动率维持在 75% 以上,多品种小批量订单的交付周期明显缩短。
高传四开卧式加工中心大行程机型可满足大型零件加工需求,X 轴行程 2000 mm,Y 轴 1600 mm,Z 轴 1400 mm,工作台面 1250×1250 mm 或 1600×1600 mm,承载 3000–5000 kg。大型机型床身采用三点支撑设计,避免地基不平导致的床身变形,导轨全长直线度 0.015 mm。主轴齿轮箱低速档扭矩 1200 N・m,大型钢件粗铣时金属去除率 150 cm³/min。X 轴采用双丝杠驱动或大导程单丝杠,快移速度 15–20 m/min,大行程下定位精度 0.012 mm。排屑机加宽至 400 mm,排屑量 500 kg/h,适合大型零件大量切屑排出。设备可加工风电齿轮箱箱体、大型柴油机缸体、注塑机模板等大型零件,一次装夹完成多面加工,减少大型工件翻面吊装的风险与时间。主轴冷却采用油冷或水冷,高传四开卧式加工中心有效控制主轴温升,保障精度。
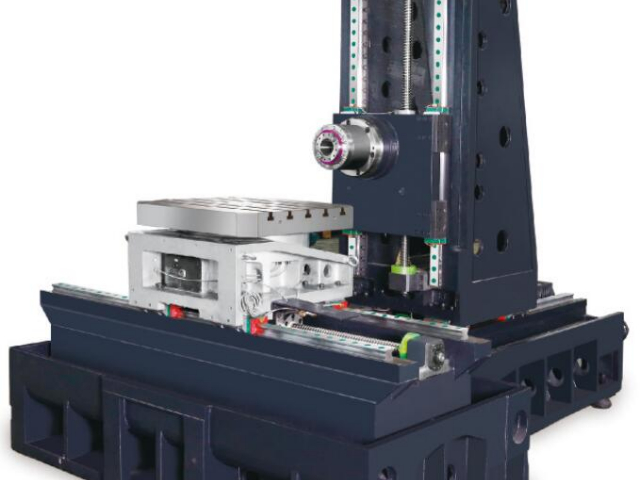
高传四开卧式加工中心选配数控回转工作台后可实现五面体加工,一次装夹完成除底面外五个面的铣削、钻孔、镗孔与攻丝,减少翻面装夹次数与累积误差。以箱体类零件为例,传统工艺需三次装夹,五面体加工一次装夹完成,辅助时间减少 60%,位置精度提升 50%。回转台采用蜗杆蜗轮传动,分度精度 15″,重复定位精度 5″,B 轴 360° 连续分度,小分度 0.001°。回转台承载 500–1500 kg,可满足中型零件需求。系统支持五轴联动(选配),可加工复杂斜面与曲面。五面体加工特别适合多面孔系箱体、阀体、结构件等,某机械企业导入后,箱体加工从 3 台设备 3 道工序缩减为 1 台设备 1 次装夹,在制品库存减少,场地占用降低,整体加工成本下降约 30%。适用于汽车零部件加工,如发动机缸体、变速箱壳体,高传四开卧式加工中心品质可靠。浙江耐用卧式加工中心性能
卧式加工中心具备程序存储调用功能,常规加工订单可直接调取程序投入生产。上海高精度卧式加工中心使用方法
高传四开卧式加工中心噪音控制符合国标要求,空运转噪音低于 75 dB (A),切削加工噪音低于 83 dB (A),低于 GB/T 16769 规定的限值。降噪措施包括:主轴电机与冷却泵加装减振垫,管路采用柔性接头,减少振动传递;防护门内衬 20 mm 厚吸音棉,吸音系数 0.6,加工区噪音向外衰减 10 dB;液压站采用变量泵 + 蓄能器,卸荷时噪音低于 60 dB;排屑机链条运行速度可调,低速时噪音 65 dB。车间内多台设备并排布置时,操作员工位噪音可控制在 78 dB 以下,符合职业健康要求。设备可选配全封闭隔音罩,进一步将噪音降至 70 dB 以下,适合对噪音敏感的精密车间或居民区附近工厂。低噪音环境有助于操作员集中注意力,减少疲劳,加工质量更稳定。上海高精度卧式加工中心使用方法