商机详情 -
江苏制造卧式加工中心哪里有卖的
高传四开卧式加工中心床身采用 HT300 高强度铸铁整体铸造,树脂砂造型,铸件壁厚 25–40 mm,内部布置米字形加强筋,筋板间距 120 mm,抗弯截面模量比普通平筋结构提高约 35%。铸件浇注后经自然时效 6 个月、人工时效两次(550℃ 保温 6 小时),残余应力降至 20 MPa 以下,长期使用后基础件变形量小于 0.02 mm/m。床身导轨面经高频淬火处理,硬度 HRC52,淬硬层深度 2 mm,再经精密磨削,表面粗糙度 Ra0.4,导轨直线度 0.008 mm / 全长。床身底部设置 6 个调整垫铁安装面,每个垫铁承载 3 吨,调平后灌浆固定,设备运行时振动幅值低于 0.1 mm/s。床身内部集成排屑通道与冷却液回流槽,无需额外搭建地坑,用户车间改造工作量小,安装周期可缩短至 3 天。配备冷却系统,有效控制加工温度,高传四开卧式加工中心保障零件加工精度稳定。江苏制造卧式加工中心哪里有卖的
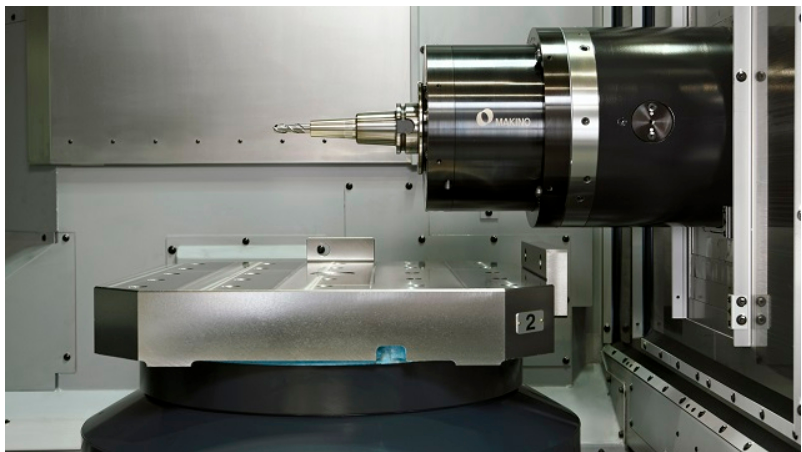
高传四开卧式加工中心程序管理功能强大,系统内存 4 GB,可存储 1000 个以上加工程序,程序按目录分类管理,查找调用方便。支持 U 盘、CF 卡、以太网 DNC 多种传输方式,大型程序(100 MB 以上)可在线加工,无需分段。程序编辑支持后台编辑,加工中可同时编辑下一个工件程序,减少等待。系统内置图形模拟功能,加工前可三维模拟刀具路径,检查干涉与过切,降低撞机风险。程序版本管理可记录修改历史,支持回退到上一版本,避免误改导致的问题。宏程序与子程序嵌套支持 8 层,复杂零件编程灵活。程序可通过网络集中管理,工艺员在办公室编写程序后下发到设备,车间程序版本统一,减少因程序不一致导致的质量波动。江苏卧式加工中心行价配备排屑装置,自动清理切屑,高传四开卧式加工中心保持加工环境整洁。
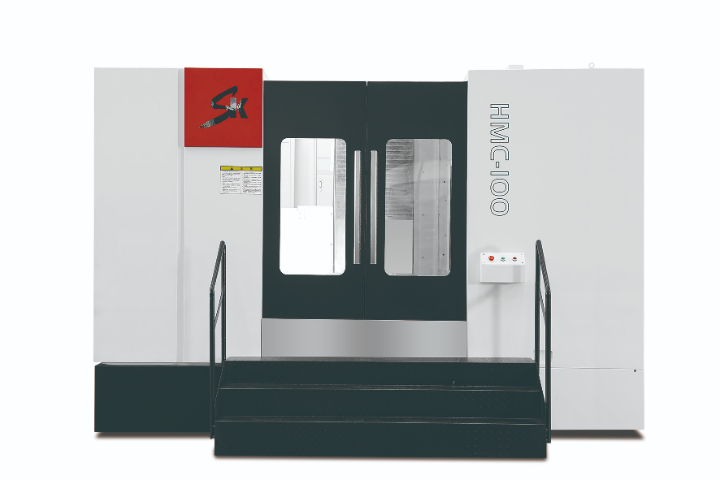
高传四开卧式加工中心切削液管理系统完善,标配 200 L 水箱,可选 400 L 大容量,配备磁性分离器与纸带过滤机两级过滤,过滤精度 25 μm,可选 10 μm 精密过滤。切削液浓度自动监测可选配,浓度偏离设定值 ±1% 时自动补水或补油,维持浓度稳定,延长切削液使用寿命。水箱配备液位计与温度计,液位过低或油温超过 45℃ 时报警。切削液更换周期 3–6 个月,定期添加杀菌剂可延长至 8 个月,废液排放量减少。排屑机将切屑输送至集屑车,切屑中切削液经甩干机回收,回收率 80%,切削液消耗降低。用户可选用半合成、全合成或乳化型切削液,设备适配性好,无需特殊改造。良好的切削液管理有助于提高刀具寿命与加工表面质量,降低综合成本。
高传四开卧式加工中心在半导体设备零件加工领域可提供高精度解决方案,半导体设备零件如真空腔体、导轨基座、晶圆传输臂等,对平面度、平行度与洁净度要求严格。以真空腔体为例,材料 6061 铝合金,外形 600×500×300 mm,密封槽平面度 0.01 mm,表面粗糙度 Ra0.8。高速主轴 12000 rpm 配合金刚石刀具,铝合金铣削表面光亮,无需后续抛光。三轴全闭环光栅尺分辨率 0.001 mm,定位精度 0.005 mm,密封槽尺寸一致性好。设备可选配油雾收集器,加工时油雾浓度低于 5 mg/m³,车间环境洁净。在机测量可检测平面度与平行度,超差自动补正。某半导体设备企业导入后,腔体加工良品率从 90% 提升至 98%,真空检漏合格率 100%,满足半导体行业对零件稳定性的高要求。卧式加工中心刀库防护结构完善,减少切削粉尘附着刀柄,保障装夹定位可靠。
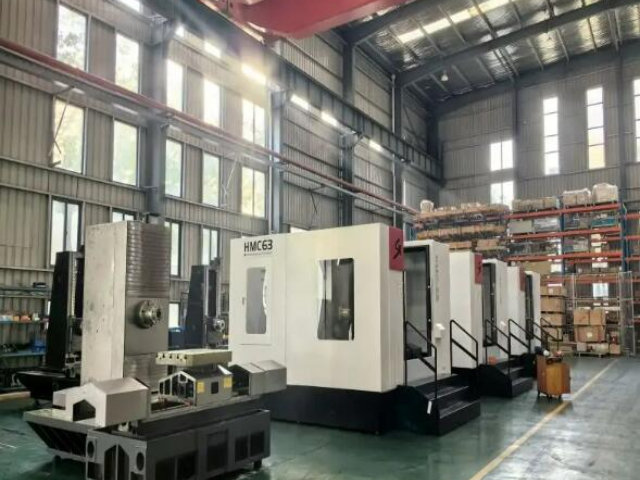
高传四开卧式加工中心在石墨电极加工领域可提供配置,石墨材料粉尘大、对设备密封与除尘要求高,卧式布局配合全封闭防护可有效控制粉尘扩散。石墨电极加工以模具 EDM 用电极为主,材料 ISO-63 或 EDM-3,形状复杂,尺寸精度 ±0.01 mm。设备选配石墨防护,导轨与丝杠采用双密封结构,电气柜正压防尘,石墨粉尘无法进入传动部件与电气系统。高速主轴 15000 rpm 配合金刚石涂层刀具,石墨铣削效率高,电极表面无崩边。配备大功率吸尘装置,吸尘量 300 m³/h,加工区粉尘浓度低于 2 mg/m³。在机测量可检测电极尺寸,自动补偿。某模具企业导入石墨机型后,电极加工周期缩短 40%,电极损耗一致性好,模具电火花加工时间减少 20%,车间环境明显改善。具备自动换刀系统,刀库容量充足,高传四开卧式加工中心减少换刀时间,保障连续生产。江苏定制卧式加工中心大概价格
卧式加工中心可选配特殊角度铣头,拓展加工角度,应对倾斜面与斜孔加工需求。江苏制造卧式加工中心哪里有卖的
高传四开卧式加工中心可用于注塑机模板、拉杆、料筒法兰等零件加工,这类零件尺寸大、重量重、精度要求适中但刚性要求高。以注塑机定模板为例,材料 QT500-7,外形 1200×1200×200 mm,重量 1800 kg,拉杆孔 4 个,同轴度 0.02 mm。大行程机型 X 轴 2000 mm、工作台 1600×1600 mm、承载 5000 kg 可轻松装夹。主轴低速档大扭矩,球墨铸铁粗铣切深 10 mm,金属去除率 130 cm³/min。拉杆孔采用粗镗 — 精镗工艺,孔径公差 H8,孔距公差 ±0.02 mm。工作台面 T 型槽 22 mm,压板装夹方便。排屑机 500 kg/h,铸铁屑排出顺畅。某注塑机企业导入后,模板加工周期从 12 小时缩短至 7 小时,拉杆孔装配合格率 99%,大型模板加工不再依赖外协。江苏制造卧式加工中心哪里有卖的