商机详情 -
安徽制造卧式加工中心零售价格
高传四开卧式加工中心冷却系统标配 200 L 大容量水箱,配备高压水泵与磁性分离器 + 纸带过滤机两级过滤,过滤精度 25 μm,切削液清洁度高,刀具使用寿命更有保障。主轴中心出水压力 2 MPa,流量 40 L/min,深孔钻与攻丝时冷却充分,铁屑可及时冲出。喷淋系统包含 4 组可调喷嘴,覆盖切削区域,大流量冲刷避免切屑堆积在工件与夹具上。排屑机根据切屑类型选配,链板式适合钢件长屑,刮板式适合铸铁短屑,排屑量 200–500 kg/h,可连续运行。水箱配备液位传感器与油温传感器,液位过低或油温超过 45℃ 时系统自动报警,防止干摩擦与热变形。切削液回流口设置大口径过滤网,大块切屑被拦截,减少水泵堵塞概率,日常维护周期可延长至每两周一次。高传四开卧式加工中心采用人机工程学设计,操作便捷,降低员工劳动强度。安徽制造卧式加工中心零售价格
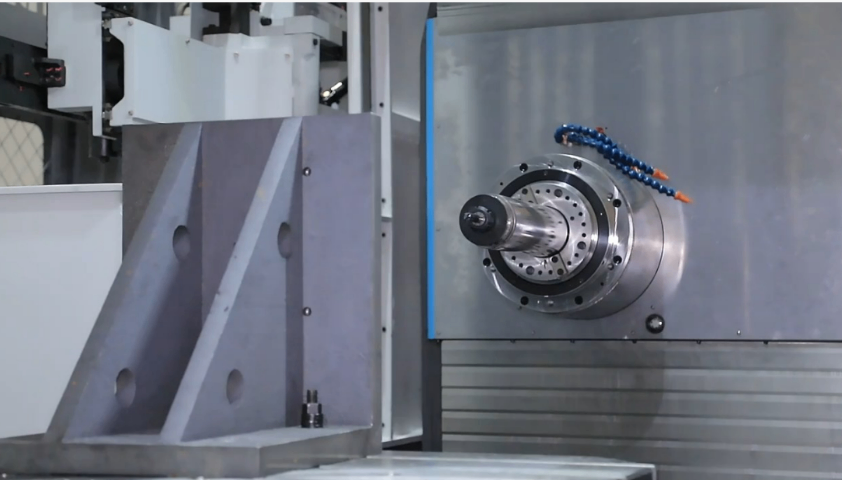
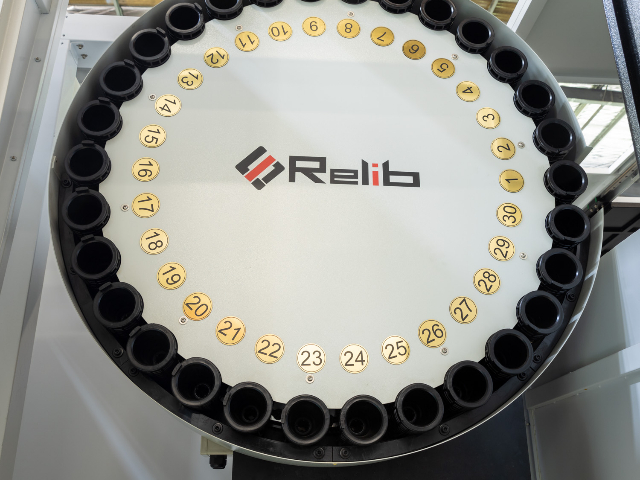
高传四开卧式加工中心在齿轮箱与减速机壳体加工领域积累了成熟工艺,这类零件孔系多、同轴度要求高、轴承位精度严格,卧式布局便于深孔加工与切屑自然排出。以行星减速机壳体为例,材料 HT250,输入输出孔同轴度要求 0.01 mm,采用粗镗 — 半精镗 — 精镗工艺,精镗余量 0.15 mm,孔径公差 H7,圆度 0.005 mm。工作台配数控回转台,一次装夹完成两端面孔系加工,翻面误差消除,同轴度稳定在 0.008 mm。主轴中心出水配合内冷镗刀,深孔镗削时排屑顺畅,孔壁粗糙度 Ra1.6。刀库 60 把可容纳粗镗刀、精镗刀、铰刀、丝锥等,加工过程无需人工干预。某减速机企业导入后,壳体加工节拍从 55 分钟降至 32 分钟,装配一次合格率从 92% 提升至 98.5%,批量生产的尺寸离散度明显收窄。江苏大型卧式加工中心大概价格卧式加工中心底座配重布局合理,抑制高速进给和切削工况下产生的整机共振。
高传四开卧式加工中心对地基要求明确,标准机型需 300 mm 厚 C30 混凝土地基,地基承载 5 t/m²,预留地脚螺栓孔或采用膨胀螺栓固定。设备就位后使用 0.02 mm/m 水平仪调平,水平度 0.02 mm/m 以内,灌浆料固化 24 小时后紧固地脚螺栓。大承重机型建议做 500 mm 厚钢筋混凝土地基,配筋 φ12@200 双层双向,防止沉降。设备周边预留 800 mm 维护通道,后方预留 1000 mm 用于电气柜开门与排屑机维护。车间环境温度 10–35℃,相对湿度 40%–75%,避免阳光直射与强振动源。若车间有行车,吊钩高度需满足工件吊装需求,一般不低于 3.5 m。安装团队可上门指导地基施工与设备就位,确保安装质量,用户无需自行摸索。
高传四开卧式加工中心工作台采用高强度铸铁件,工作面经淬火磨削,平面度 0.008 mm,T 型槽宽度 18 mm 或 22 mm,间距 100 mm 或 125 mm,可直接装夹工件或搭配液压夹具。工作台下方配置回转机构,可选配数控回转工作台实现 B 轴 360° 连续分度,分度精度 15″,重复定位精度 5″,小分度单位 0.001°。回转台采用蜗杆蜗轮传动,背隙可调,长期使用后可重新预紧恢复精度。工作台承载 800–5000 kg 分级,大承重机型工作台导轨采用静压导轨,油膜厚度 0.02 mm,移动时摩擦系数 0.001,定位更轻盈。工作台交换(APC)可选配,双工位交换时间 8 秒,适合批量生产中减少上下料等待。T 型槽旁设置定位销孔,重复装夹定位精度 ±0.01 mm。卧式加工中心主轴配置油冷循环组件,带走运转热量,长时间作业保持状态稳定。
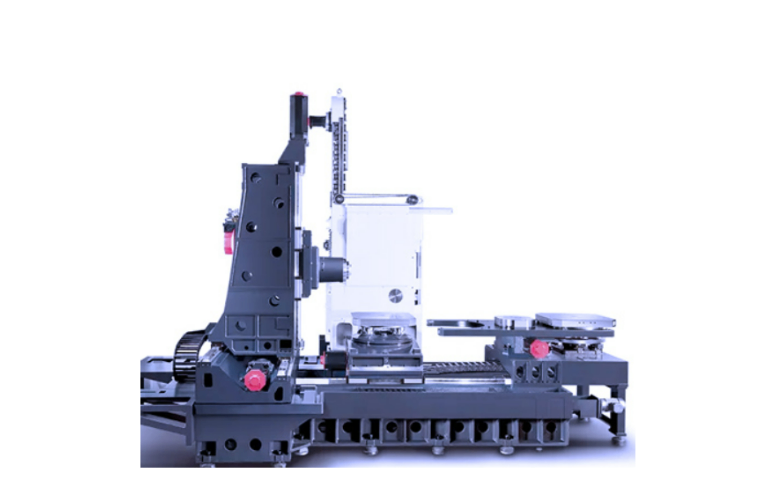
高传四开卧式加工中心适用于包装机械零件加工,如封箱机机架、灌装机转盘、制袋机墙板、输送机滚筒座等,这类零件品种多、批量中等、交付周期短。以灌装机转盘为例,材料 304 不锈钢,直径 φ600 mm,厚度 40 mm,分度孔 24 个,位置度 0.02 mm。工作台配数控回转台,分度精度 15″,24 孔分度加工位置度稳定在 0.015 mm。不锈钢加工时采用刀具与切削参数,主轴中心出水 2 MPa,刀具寿命 4 小时 / 把。在机测量可检测孔径与位置度,首件调试 15 分钟完成。多品种切换时,工件坐标系与程序一键调用,换产时间 20 分钟。某包装机械企业导入后,转盘加工节拍 45 分钟,月生产品种 30 余种,交付周期从 15 天缩短至 7 天,客户满意度明显提升。适用于阀门制造,加工阀门阀体、阀盖,高传四开卧式加工中心密封面加工精度高。浙江高精度卧式加工中心批发商
卧式加工中心主轴支持大扭矩输出,针对铸铁、合金钢材质开展重切削作业。安徽制造卧式加工中心零售价格
高传四开卧式加工中心在新能源汽车零部件领域可用于电机壳、减速器壳体、电池托盘连接件等零件的加工,这类零件材料以铝合金为主,对加工效率与表面质量要求较高。高速主轴 12000 rpm,在 ADC12 铝合金电机壳上采用 φ16 mm 立铣刀、切深 8 mm、切宽 12 mm、进给 2500 mm/min 时,材料去除率 240 cm³/min。电机壳止口圆度 0.008 mm,端面平面度 0.01 mm,满足电机装配要求。设备可配微量润滑系统(MQL),油量 5–50 mL/h,铝合金加工时无大量切削液飞溅,车间环境更清洁,废液处理成本降低。双工作台配置下,单台设备日加工电机壳 120 件,节拍 4 分钟。在线测量探头可检测止口与轴承孔尺寸,自动补偿刀具磨损,批量一致性好,适合新能源行业快速爬坡的产能需求。安徽制造卧式加工中心零售价格