商机详情 -
江苏定制卧式加工中心维修
高传四开卧式加工中心在石墨电极加工领域可提供配置,石墨材料粉尘大、对设备密封与除尘要求高,卧式布局配合全封闭防护可有效控制粉尘扩散。石墨电极加工以模具 EDM 用电极为主,材料 ISO-63 或 EDM-3,形状复杂,尺寸精度 ±0.01 mm。设备选配石墨防护,导轨与丝杠采用双密封结构,电气柜正压防尘,石墨粉尘无法进入传动部件与电气系统。高速主轴 15000 rpm 配合金刚石涂层刀具,石墨铣削效率高,电极表面无崩边。配备大功率吸尘装置,吸尘量 300 m³/h,加工区粉尘浓度低于 2 mg/m³。在机测量可检测电极尺寸,自动补偿。某模具企业导入石墨机型后,电极加工周期缩短 40%,电极损耗一致性好,模具电火花加工时间减少 20%,车间环境明显改善。具备故障自诊断功能,高传四开卧式加工中心及时预警故障,减少停机时间。江苏定制卧式加工中心维修
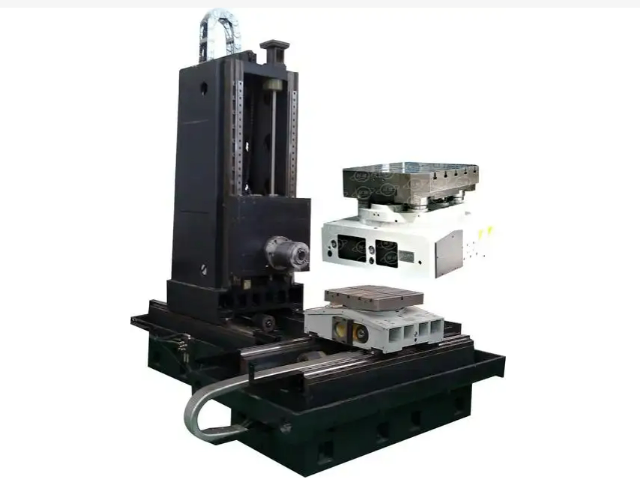
高传四开卧式加工中心可选配在机测量系统,采用雷尼绍 OMP60 测头,测量精度 ±0.003 mm,可在加工过程中自动检测工件尺寸、位置与形状。测头通过红外信号与系统通讯,传输距离 6 m,响应时间 0.1 秒。测量程序可自动生成,工件找正时间从人工 15 分钟缩短至 2 分钟,首件调试效率大幅提升。加工后自动测量关键尺寸,超差时自动补偿刀具偏置或报警,防止批量废品。测头可测量孔径、孔距、台阶高度、平面度等,测量结果存入系统并可导出报表。在机测量减少工件卸下后送检的周转时间,尤其适合大型工件与精密零件。测头防护等级 IP68,可在切削液环境下正常工作,探针寿命 100 万次触发。安徽直销卧式加工中心简介高传四开卧式加工中心采用人机工程学设计,操作便捷,降低员工劳动强度。
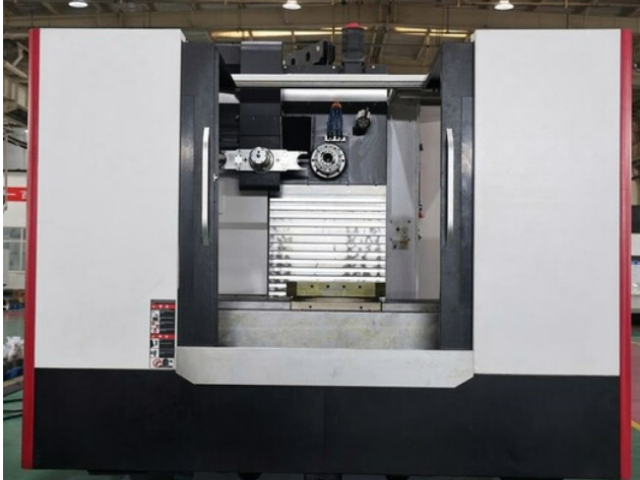
高传四开卧式加工中心可服务于轨道交通行业的转向架零件、制动系统零件、牵引电机壳体等加工,这类零件材料以合金钢与铸钢为主,对可靠性与尺寸稳定性要求。以转向架轴箱为例,材料 G20Mn5,轴承孔公差 H6,圆度 0.005 mm,位置度 0.02 mm。设备采用大刚性结构与重切削主轴,粗铣时金属去除率 120 cm³/min,精镗后轴承孔精度稳定。工作台承重 3000 kg,可装夹大型构架类零件,X 轴行程 2000 mm 覆盖全长。设备通过 ISO 9001 与 IRIS 相关质量体系要求,加工过程可追溯,每批零件保留加工参数与检测记录。某轨道交通配套企业导入后,轴箱加工节拍 40 分钟,月产量 1500 件,良品率 99.3%,满足主机厂的稳定供货要求。
高传四开卧式加工中心在齿轮箱与减速机壳体加工领域积累了成熟工艺,这类零件孔系多、同轴度要求高、轴承位精度严格,卧式布局便于深孔加工与切屑自然排出。以行星减速机壳体为例,材料 HT250,输入输出孔同轴度要求 0.01 mm,采用粗镗 — 半精镗 — 精镗工艺,精镗余量 0.15 mm,孔径公差 H7,圆度 0.005 mm。工作台配数控回转台,一次装夹完成两端面孔系加工,翻面误差消除,同轴度稳定在 0.008 mm。主轴中心出水配合内冷镗刀,深孔镗削时排屑顺畅,孔壁粗糙度 Ra1.6。刀库 60 把可容纳粗镗刀、精镗刀、铰刀、丝锥等,加工过程无需人工干预。某减速机企业导入后,壳体加工节拍从 55 分钟降至 32 分钟,装配一次合格率从 92% 提升至 98.5%,批量生产的尺寸离散度明显收窄。高传四开卧式加工中心配备高性能主轴,转速稳定,满足金属切削高精度加工需求。
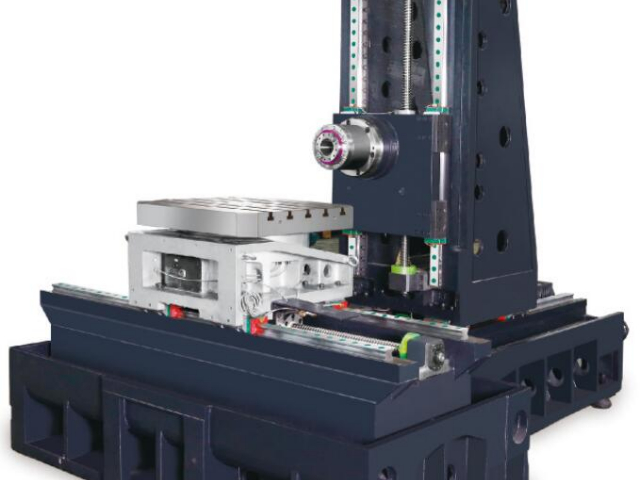
高传四开卧式加工中心刀库系统采用链式刀库为主流配置,40 把刀位为标准型,60 把与 80 把为扩展型,刀库刀具直径 φ125 mm(邻位空置时 φ250 mm),刀具长度 350 mm,刀具重量 20 kg。换刀机构采用凸轮式机械手,换刀时间 2.5 秒(刀到刀),切屑到切屑时间 4.5 秒,在频繁换刀的箱体加工中可压缩辅助时间。刀库位于机床侧后方,与加工区通过防护门隔离,切削液与切屑不易进入刀库,刀具刀柄清洁度更高。每把刀位配备身份识别芯片,刀具装入时自动读取刀具号与补偿值,避免人工输入错误。刀库可选配刀具破损检测功能,加工前对关键刀具进行长度与半径测量,偏差超过 0.02 mm 时自动报警,防止批量废品产生。卧式加工中心适用于汽车变速箱壳体加工,完成多孔系与复杂型腔的成型工序。江苏高效卧式加工中心客服电话
一次装夹可完成多面加工,显著提高工件的位置精度与加工效率。江苏定制卧式加工中心维修
高传四开卧式加工中心针对工程机械行业的液压阀块、回转支承座、行走架连接板等重型零件,推出大承重、大扭矩机型。工作台面 1000×1000 mm,T 型槽宽度 22 mm,均布承重 3000 kg,集中承重 5000 kg,可直接装夹 1.5 米见方的焊接结构件。主轴齿轮箱两档变速,低速档输出扭矩 1200 N・m,在 Q345 钢上采用 φ100 mm 面铣刀、切深 8 mm、切宽 80 mm 时金属去除率达 100 cm³/min。X 轴行程 2000 mm,Y 轴 1600 mm,可覆盖中型挖掘机行走架全长。床身内部布置加强筋网格,筋板厚度 20 mm,抗振阻尼比普通床身提高约 25%,重切削时机床振动加速度低于 0.3 g。排屑系统采用链板式排屑机配合螺旋排屑器,排屑量 300 kg/h,适合铸铁屑与钢屑混合排出场景。江苏定制卧式加工中心维修