商机详情 -
浙江卧式加工中心
高传四开卧式加工中心在模具制造领域可用于模架、型腔板、滑块座等零件的粗精加工,工作台承重 1500 kg 以上机型可承载大型模架坯料。Z 轴滑枕采用方滑枕结构,截面尺寸 260×260 mm,伸出 500 mm 时挠度小于 0.015 mm,深腔模具侧壁加工时让刀量可控。主轴选配 8000 rpm 高速电主轴,陶瓷球轴承,适合预硬钢与淬硬钢的高速铣削,在 HRC52 模具钢上采用 φ12 mm 球头刀、切深 0.3 mm、行距 0.2 mm 时表面粗糙度可达 Ra0.8。三轴全闭环配置可选,光栅尺分辨率 0.001 mm,型腔尺寸一致性在批量电极加工中偏差小于 0.01 mm。设备预留五轴接口,后续可加装数控回转工作台实现五面体加工,减少大型模具翻面装夹次数,单件装夹辅助时间降低约 40%。卧式加工中心封闭式防护设计,阻隔铁屑与冷却液飞溅,保持车间作业环境整洁。浙江卧式加工中心
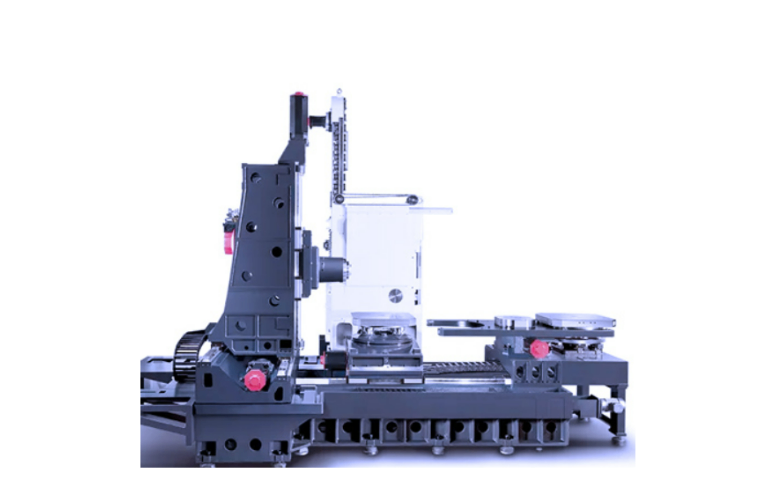
高传四开卧式加工中心面向汽车零部件行业提供成熟加工方案,典型工件如发动机缸体、变速箱壳体、转向节、制动钳等,一次装夹可完成四面铣削、钻孔、攻丝与镗孔工序。以某 1.5T 发动机缸体生产线为例,单台设备节拍 4.5 分钟,配备 40 把刀链式刀库,刀具更换时间 2.5 秒,相邻工序切换几乎无等待。工作台采用 500×500 mm 或 630×630 mm 规格,T 型槽间距 100 mm,配合液压夹具可实现 30 秒内完成工件夹紧与定位。主轴中心出水配合高压内冷钻头,在铸铁缸体上加工 φ10 mm 深孔时,单孔耗时 12 秒,孔壁粗糙度 Ra1.6。设备可接入 MES 系统,实时上传加工参数、刀具寿命与产量数据,便于产线管理者进行 OEE 分析与排产优化。浙江卧式加工中心生产厂家卧式加工中心工作台 T 型槽排布规整,工装夹具固定方式灵活,工件装夹调整便捷。
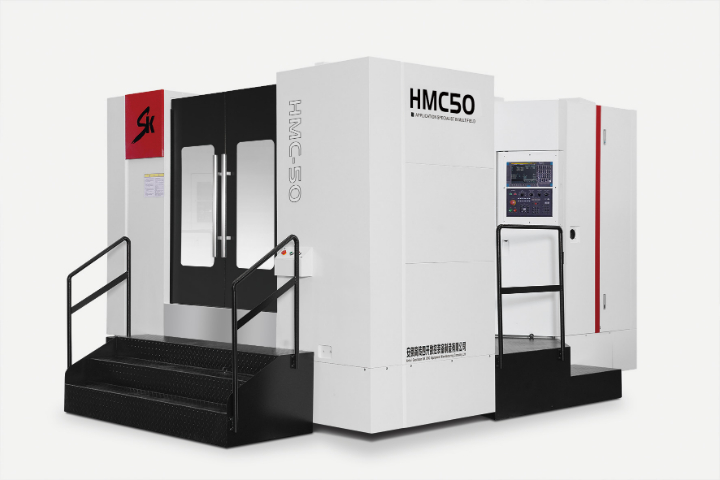
高传四开卧式加工中心针对工程机械行业的液压阀块、回转支承座、行走架连接板等重型零件,推出大承重、大扭矩机型。工作台面 1000×1000 mm,T 型槽宽度 22 mm,均布承重 3000 kg,集中承重 5000 kg,可直接装夹 1.5 米见方的焊接结构件。主轴齿轮箱两档变速,低速档输出扭矩 1200 N・m,在 Q345 钢上采用 φ100 mm 面铣刀、切深 8 mm、切宽 80 mm 时金属去除率达 100 cm³/min。X 轴行程 2000 mm,Y 轴 1600 mm,可覆盖中型挖掘机行走架全长。床身内部布置加强筋网格,筋板厚度 20 mm,抗振阻尼比普通床身提高约 25%,重切削时机床振动加速度低于 0.3 g。排屑系统采用链板式排屑机配合螺旋排屑器,排屑量 300 kg/h,适合铸铁屑与钢屑混合排出场景。
高传四开卧式加工中心选配数控回转工作台后可实现五面体加工,一次装夹完成除底面外五个面的铣削、钻孔、镗孔与攻丝,减少翻面装夹次数与累积误差。以箱体类零件为例,传统工艺需三次装夹,五面体加工一次装夹完成,辅助时间减少 60%,位置精度提升 50%。回转台采用蜗杆蜗轮传动,分度精度 15″,重复定位精度 5″,B 轴 360° 连续分度,小分度 0.001°。回转台承载 500–1500 kg,可满足中型零件需求。系统支持五轴联动(选配),可加工复杂斜面与曲面。五面体加工特别适合多面孔系箱体、阀体、结构件等,某机械企业导入后,箱体加工从 3 台设备 3 道工序缩减为 1 台设备 1 次装夹,在制品库存减少,场地占用降低,整体加工成本下降约 30%。卧式加工中心具备程序存储调用功能,常规加工订单可直接调取程序投入生产。
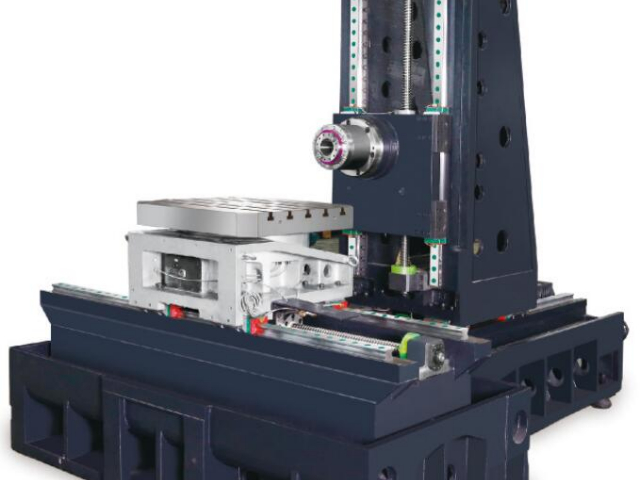
高传四开卧式加工中心提供融资租赁与分期方案,用户可根据自身资金状况选择全款、分期或融资租赁等多种付款方式,降低一次性资金投入压力。融资租赁期限 1–3 年可选,首付比例 20%–30%,月供根据期限与利率计算,方案灵活。分期方案通常首付 30%,发货前付 30%,验收后付 30%,质保金 10%,减轻用户资金周转压力。融资租赁期间设备使用权归用户,所有权归租赁公司,期满后可选择留购、续租或退还。融资租赁还可优化财务报表,设备款计入长期应付款,不影响短期负债比率。某中小企业通过融资租赁导入 2 台设备,首付 18 万元即可投产,月租金 2.5 万元,设备月产值 15 万元,现金流充裕,业务规模逐步扩大,18 个月后设备完全归己所有。高传四开卧式加工中心配备润滑系统,自动润滑运动部件,延长零件使用寿命。江苏工业卧式加工中心零售价格
式加工中心适用于工程机械液压阀块加工,完成密集孔群的镗孔与攻丝工序。浙江卧式加工中心
高传四开卧式加工中心气动系统配置 0.7 MPa 标准气源,耗气量 200 L/min,用户车间空压机能满足即可。气动元件主要用于主轴松刀、工作台吹气、夹具夹紧与防护门驱动,管路采用铝合金快插管道,压降小于 0.05 MPa。主轴松刀气缸出力 18000 N,松刀时间 0.5 秒,拉刀力稳定,刀柄锥面贴合率 90% 以上。吹气装置在换刀前自动吹扫主轴锥孔与刀柄,清洁度高,避免切屑夹入导致的精度偏差。气动三联件配备过滤器、减压阀与油雾器,过滤精度 5 μm,输出压力稳定 0.6 MPa。可选配气液增压缸,为液压夹具提供 5 MPa 高压油,夹紧力 30 kN,适合薄壁件的低变形夹紧。气动系统维护简单,每年更换一次滤芯即可,故障率低于 1%。浙江卧式加工中心