商机详情 -
江苏大型卧式加工中心联系人
高传四开卧式加工中心小型精密机型适合小型精密零件加工,行程 500×400×400 mm,工作台 400×400 mm,占用面积小,适合车间空间有限的用户。小型机型主轴转速 10000–15000 rpm,定位精度 0.005 mm,重复定位精度 0.003 mm,适合小型阀体、接头、仪表零件的精密加工。三轴快移速度 30 m/min,加速度 0.8 g,小型零件加工节拍短,单件非切削时间占比低于 25%。刀库 24 把伺服刀库,换刀时间 1.5 秒,频繁换刀效率高。设备总功率 15 kW,能耗低,单件加工成本更有优势。小型机型可多台并排布置,组成小型零件加工单元,人均看管设备数可达 3–4 台,人工效率提升。某精密零件厂导入 6 台小型机型后,月产量 3 万件,良品率 99.2%。卧式加工中心模块化外罩组件拆装简便,检修内部传动构件时拆解作业效率高。江苏大型卧式加工中心联系人
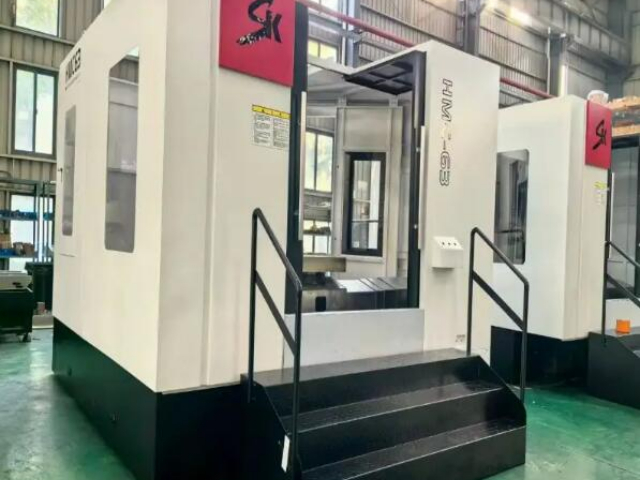
高传四开卧式加工中心在节能设计上采取多项措施,整机待机功率低于 3 kW,相比同规格传统机型降低约 25%。主轴电机与进给电机均采用高效变频驱动,空载时自动进入节能模式,切削时按需输出功率,典型箱体件加工工况下单件电费成本约 1.2 元。液压站采用变量泵系统,待机时自动卸荷,油温上升慢,可省去油冷却器的额外电耗。照明系统全部采用 LED 光源,功率 24 W,寿命 50000 小时,亮度 800 lux,加工区可视性好。切削液可选用半合成环保型,浓度 5%–8%,更换周期 3–6 个月,废液排放量减少。设备总功率 35–55 kW,车间配电与空压配置要求明确,用户在规划产线时可准确核算能源投入,长期运行的综合使用成本更具竞争力。上海高速卧式加工中心价格卧式加工中心刀库防护结构完善,减少切削粉尘附着刀柄,保障装夹定位可靠。
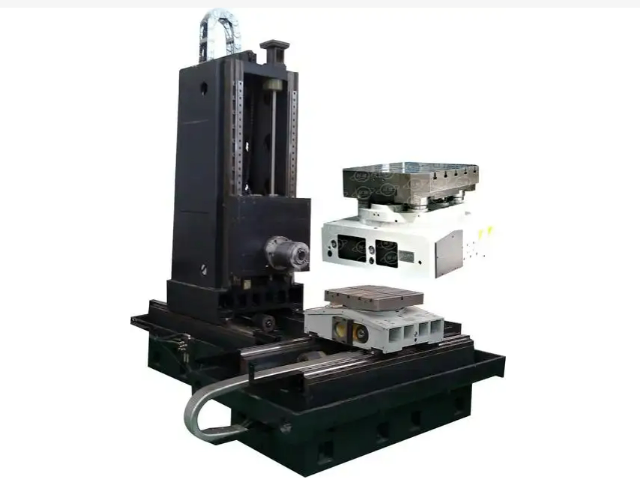
高传四开卧式加工中心三轴传动均采用 C3 级滚珠丝杠,丝杠直径 40–63 mm,导程 10–16 mm,经预拉伸安装后,热伸长量在全行程内被补偿至 0.01 mm 以下。丝杠支撑端采用固定 — 固定配对方式,临界转速高于实际运行转速 40%,高速移动时振动幅值小于 0.02 mm。直线导轨选用 35–45 mm 宽幅滚柱导轨,单条导轨额定动载荷 38 kN,X 轴双导轨四滑块配置,承载与抗倾覆能力优于同规格线轨机型。三轴快移速度 24/24/20 m/min,加速度 0.5 g,在典型箱体件 50 次换刀循环加工中,非切削时间占比可压缩至 35% 以内。各轴均配备双螺距误差补偿与反向间隙补偿,补偿点数 128 点,激光干涉仪检测后写入系统,长期使用后可再次标定恢复精度。
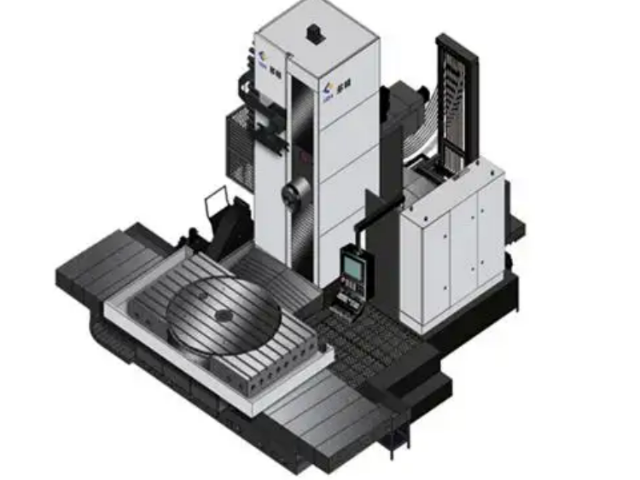
高传四开卧式加工中心大行程机型可满足大型零件加工需求,X 轴行程 2000 mm,Y 轴 1600 mm,Z 轴 1400 mm,工作台面 1250×1250 mm 或 1600×1600 mm,承载 3000–5000 kg。大型机型床身采用三点支撑设计,避免地基不平导致的床身变形,导轨全长直线度 0.015 mm。主轴齿轮箱低速档扭矩 1200 N・m,大型钢件粗铣时金属去除率 150 cm³/min。X 轴采用双丝杠驱动或大导程单丝杠,快移速度 15–20 m/min,大行程下定位精度 0.012 mm。排屑机加宽至 400 mm,排屑量 500 kg/h,适合大型零件大量切屑排出。设备可加工风电齿轮箱箱体、大型柴油机缸体、注塑机模板等大型零件,一次装夹完成多面加工,减少大型工件翻面吊装的风险与时间。卧式加工中心带有内冷通道结构,切削时输送冷却液,减缓刀具持续升温损耗。
高传四开卧式加工中心在批量生产场景中可帮助用户提升整体效率,以某汽车零部件产线为例,导入 4 台设备组成单元后,月产量从 8000 件提升至 18000 件,单件人工成本下降 55%。双工作台交换机构使上下料与加工并行,设备开动率达到 88%,高于行业平均 70% 的水平。刀具寿命管理系统按实际切削时间预警,避免过度使用导致的崩刀与废品,刀具消耗成本降低约 20%。在线测量探头可在加工后自动检测关键尺寸,超差即时补偿,首件合格率从 85% 提升至 98%。设备数据可上传至工厂管理平台,管理者实时查看每台设备的运行状态、产量与故障记录,排产决策更有依据。稳定的精度与可靠性使批量产品尺寸离散度控制在公差带的 1/3 以内,下游装配环节的返修率明显降低。数控卧式加工中心,借助便捷的远程诊断功能,工程师远程解决问题,减少停机维修时间。浙江数控卧式加工中心生产厂家
卧式加工中心冷却液管路分区布设,可定向对准切削区域实施持续冷却冲洗。江苏大型卧式加工中心联系人
高传四开卧式加工中心立柱采用大截面框型结构,截面尺寸 600×500 mm,壁厚 30 mm,与床身通过 8 颗 M24 螺栓定位连接,结合面刮研处理,接触率 80% 以上。立柱导轨面采用镶钢导轨或直线导轨两种方案,镶钢导轨材质 GCr15,淬火硬度 HRC58,适合重载切削;直线导轨采用 45 mm 宽幅滚柱导轨,适合中高速加工。Z 轴滑枕沿立柱导轨上下移动,配重采用氮气平衡缸,平衡精度 95%,Z 轴上下移动时电机负载差小于 10%,反向间隙 0.005 mm。立柱顶部预留主轴电机与冷却管路安装位,走线槽内置,外观整洁。立柱侧面安装刀库与换刀机构,重心分布合理,整机抗倾覆力矩 25 kN・m,重切削时机身无明显晃动。江苏大型卧式加工中心联系人