商机详情 -
安徽精密卧式加工中心电话
高传四开卧式加工中心在半导体设备零件加工领域可提供高精度解决方案,半导体设备零件如真空腔体、导轨基座、晶圆传输臂等,对平面度、平行度与洁净度要求严格。以真空腔体为例,材料 6061 铝合金,外形 600×500×300 mm,密封槽平面度 0.01 mm,表面粗糙度 Ra0.8。高速主轴 12000 rpm 配合金刚石刀具,铝合金铣削表面光亮,无需后续抛光。三轴全闭环光栅尺分辨率 0.001 mm,定位精度 0.005 mm,密封槽尺寸一致性好。设备可选配油雾收集器,加工时油雾浓度低于 5 mg/m³,车间环境洁净。在机测量可检测平面度与平行度,超差自动补正。某半导体设备企业导入后,腔体加工良品率从 90% 提升至 98%,真空检漏合格率 100%,满足半导体行业对零件稳定性的高要求。主轴可实现高速旋转,高传四开卧式加工中心提升切削效率,缩短加工时间。安徽精密卧式加工中心电话
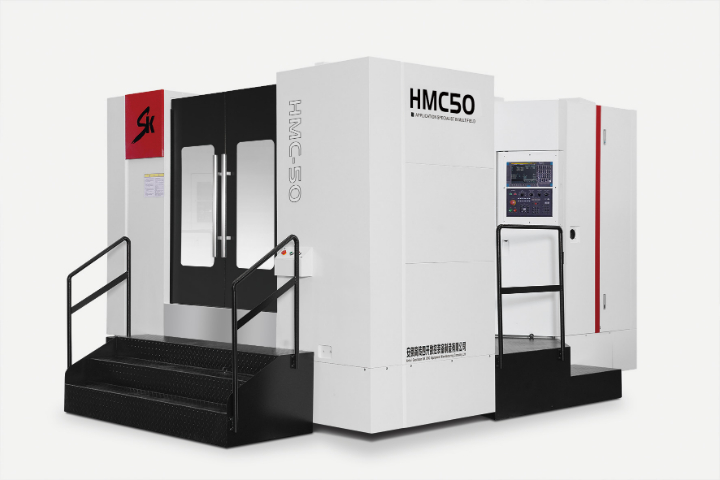
高传四开卧式加工中心小型精密机型适合小型精密零件加工,行程 500×400×400 mm,工作台 400×400 mm,占用面积小,适合车间空间有限的用户。小型机型主轴转速 10000–15000 rpm,定位精度 0.005 mm,重复定位精度 0.003 mm,适合小型阀体、接头、仪表零件的精密加工。三轴快移速度 30 m/min,加速度 0.8 g,小型零件加工节拍短,单件非切削时间占比低于 25%。刀库 24 把伺服刀库,换刀时间 1.5 秒,频繁换刀效率高。设备总功率 15 kW,能耗低,单件加工成本更有优势。小型机型可多台并排布置,组成小型零件加工单元,人均看管设备数可达 3–4 台,人工效率提升。某精密零件厂导入 6 台小型机型后,月产量 3 万件,良品率 99.2%。江苏精密卧式加工中心价位卧式加工中心主轴轴承组合配置合理,高速运转状态振动幅度低,表面成型效果好。
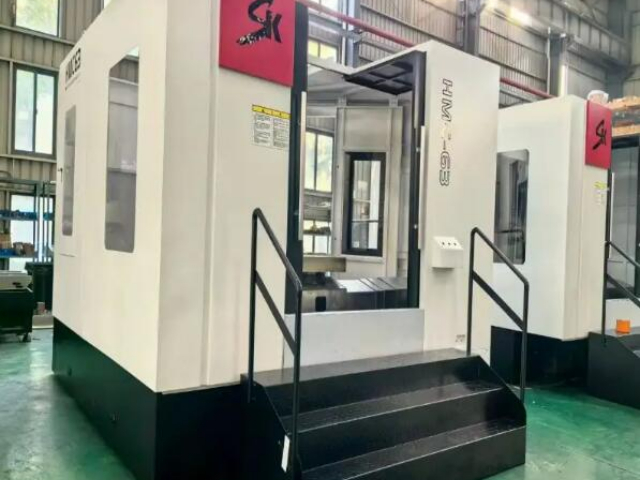
高传四开卧式加工中心可服务于航空航天领域的铝合金结构件、钛合金接头与不锈钢壳体加工,设备通过高速切削与高刚性结构的平衡设计满足该行业对表面质量与尺寸稳定性的要求。高速型主轴 18000 rpm,电主轴功率 30 kW,在 7075 铝合金上采用 φ20 mm 波刃铣刀、切深 15 mm、切宽 12 mm、进给 3000 mm/min 时,材料去除率可达 540 cm³/min。三轴全闭环光栅尺分辨率 0.001 mm,定位精度 0.005 mm,适合航空件多孔系位置度要求。设备可选配恒温冷却系统,油温控制在设定值 ±0.5℃ 以内,长时间加工后主轴中心漂移量小于 0.008 mm。床身与立柱材料选用 HT300 高强度铸铁,弹性模量 1.3×10⁵ MPa,为航空薄壁件切削提供稳定支撑,薄壁处振纹深度可控制在 0.005 mm 以下。
高传四开卧式加工中心在节能设计上采取多项措施,整机待机功率低于 3 kW,相比同规格传统机型降低约 25%。主轴电机与进给电机均采用高效变频驱动,空载时自动进入节能模式,切削时按需输出功率,典型箱体件加工工况下单件电费成本约 1.2 元。液压站采用变量泵系统,待机时自动卸荷,油温上升慢,可省去油冷却器的额外电耗。照明系统全部采用 LED 光源,功率 24 W,寿命 50000 小时,亮度 800 lux,加工区可视性好。切削液可选用半合成环保型,浓度 5%–8%,更换周期 3–6 个月,废液排放量减少。设备总功率 35–55 kW,车间配电与空压配置要求明确,用户在规划产线时可准确核算能源投入,长期运行的综合使用成本更具竞争力。具备自动补偿功能,高传四开卧式加工中心补偿刀具磨损、温度变形,保障加工精度。
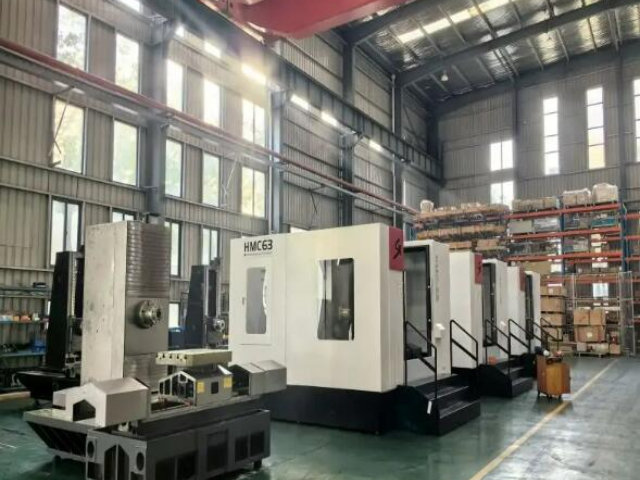
高传四开卧式加工中心数控系统提供 FANUC 0i-MF、西门子 828D 与华中 HNC-848 三种主流配置,用户可根据操作习惯与工艺需求选择。系统内存 4 GB,可存储 1000 个以上加工程序,支持 U 盘、CF 卡与网络 DNC 传输,大型程序在线加工时传输速率 115200 bps 无卡顿。操作面板配备 10.4 英寸彩色液晶显示屏,中文界面,图形化对刀与测量循环,新手操作员经 8 小时培训即可完成简单工件加工。系统内置 200 组刀具补偿与 64 组工件坐标系,支持多工件并行加工与多刀位管理。宏程序 B 类编程开放,用户可自定义钻孔、铣槽等固定循环,复杂零件编程效率提升约 40%。系统支持以太网接口,程序与参数可远程备份,避免因系统故障导致程序丢失。卧式加工中心支持自定义加工循环,批量重复性工序可以简化编程操作步骤。卧式加工中心客服电话
卧式加工中心适用于压缩机壳体加工,处理止口端面以及周向分布连接孔加工。安徽精密卧式加工中心电话
高传四开卧式加工中心切削液管理系统完善,标配 200 L 水箱,可选 400 L 大容量,配备磁性分离器与纸带过滤机两级过滤,过滤精度 25 μm,可选 10 μm 精密过滤。切削液浓度自动监测可选配,浓度偏离设定值 ±1% 时自动补水或补油,维持浓度稳定,延长切削液使用寿命。水箱配备液位计与温度计,液位过低或油温超过 45℃ 时报警。切削液更换周期 3–6 个月,定期添加杀菌剂可延长至 8 个月,废液排放量减少。排屑机将切屑输送至集屑车,切屑中切削液经甩干机回收,回收率 80%,切削液消耗降低。用户可选用半合成、全合成或乳化型切削液,设备适配性好,无需特殊改造。良好的切削液管理有助于提高刀具寿命与加工表面质量,降低综合成本。安徽精密卧式加工中心电话