商机详情 -
制造卧式加工中心简介
高传四开卧式加工中心切削液管理系统完善,标配 200 L 水箱,可选 400 L 大容量,配备磁性分离器与纸带过滤机两级过滤,过滤精度 25 μm,可选 10 μm 精密过滤。切削液浓度自动监测可选配,浓度偏离设定值 ±1% 时自动补水或补油,维持浓度稳定,延长切削液使用寿命。水箱配备液位计与温度计,液位过低或油温超过 45℃ 时报警。切削液更换周期 3–6 个月,定期添加杀菌剂可延长至 8 个月,废液排放量减少。排屑机将切屑输送至集屑车,切屑中切削液经甩干机回收,回收率 80%,切削液消耗降低。用户可选用半合成、全合成或乳化型切削液,设备适配性好,无需特殊改造。良好的切削液管理有助于提高刀具寿命与加工表面质量,降低综合成本。数控卧式加工中心,以节能型驱动电机,降低能源消耗,助力企业绿色生产。制造卧式加工中心简介
高传四开卧式加工中心提供融资租赁与分期方案,用户可根据自身资金状况选择全款、分期或融资租赁等多种付款方式,降低一次性资金投入压力。融资租赁期限 1–3 年可选,首付比例 20%–30%,月供根据期限与利率计算,方案灵活。分期方案通常首付 30%,发货前付 30%,验收后付 30%,质保金 10%,减轻用户资金周转压力。融资租赁期间设备使用权归用户,所有权归租赁公司,期满后可选择留购、续租或退还。融资租赁还可优化财务报表,设备款计入长期应付款,不影响短期负债比率。某中小企业通过融资租赁导入 2 台设备,首付 18 万元即可投产,月租金 2.5 万元,设备月产值 15 万元,现金流充裕,业务规模逐步扩大,18 个月后设备完全归己所有。制造卧式加工中心简介卧式加工中心滑枕结构经过加强设计,承受侧向切削力时形变幅度维持在低位。
高传四开卧式加工中心适用于法兰与管板加工,这类零件在石化、锅炉、换热器行业用量大,孔系密集、位置度要求高。以换热器管板为例,材料 16MnR,直径 φ1500 mm,厚度 80 mm,管孔 300 余个,孔径 φ25 mm,孔距公差 ±0.15 mm。大行程机型 X 轴 2000 mm、工作台 1600×1600 mm 可装夹大型管板。主轴中心出水配合内冷钻头,管孔钻削效率高,单孔 30 秒。数控系统支持钻孔固定循环与阵列编程,300 孔程序自动生成,无需逐孔编程。在机测量可抽检孔径与孔距,确保位置度。工作台承重 5000 kg,大型管板装夹稳固。某石化设备企业导入后,管板钻孔周期从 16 小时缩短至 9 小时,孔位合格率 100%,换热器装配时管子穿入顺畅,胀接质量稳定。
高传四开卧式加工中心对地基要求明确,标准机型需 300 mm 厚 C30 混凝土地基,地基承载 5 t/m²,预留地脚螺栓孔或采用膨胀螺栓固定。设备就位后使用 0.02 mm/m 水平仪调平,水平度 0.02 mm/m 以内,灌浆料固化 24 小时后紧固地脚螺栓。大承重机型建议做 500 mm 厚钢筋混凝土地基,配筋 φ12@200 双层双向,防止沉降。设备周边预留 800 mm 维护通道,后方预留 1000 mm 用于电气柜开门与排屑机维护。车间环境温度 10–35℃,相对湿度 40%–75%,避免阳光直射与强振动源。若车间有行车,吊钩高度需满足工件吊装需求,一般不低于 3.5 m。安装团队可上门指导地基施工与设备就位,确保安装质量,用户无需自行摸索。卧式加工中心底座配重布局合理,抑制高速进给和切削工况下产生的整机共振。
高传四开卧式加工中心在主轴系统上采用皮带传动与直联传动双路线方案,直联主轴前端采用 NSK 级精密角接触轴承组,预紧力经热平衡计算后装配,主轴在 6000 rpm 满载运行 4 小时后温升不超过 15℃。主轴端面至工作台面距离可调范围 100–900 mm,锥孔规格 BT50 或 CAT50 可选,拉刀力 18000 N,可承载大直径面铣刀与深孔钻削工况。主轴电机功率 18.5 kW/22 kW 两档配置,30 分钟过载能力达 150%,在 45 号钢方肩铣削试验中,切深 6 mm、切宽 60 mm、进给 800 mm/min 条件下可连续切削 2 小时无报警。主轴前端配备环形气幕防护与主轴中心出水接口,出水压力 2 MPa,深孔加工时排屑顺畅,刀具寿命可延长约 30%。适用于医疗器械零件加工,如骨科植入物、手术器械,高传四开卧式加工中心精度有保障。制造卧式加工中心简介
配备冷却系统,有效控制加工温度,高传四开卧式加工中心保障零件加工精度稳定。制造卧式加工中心简介
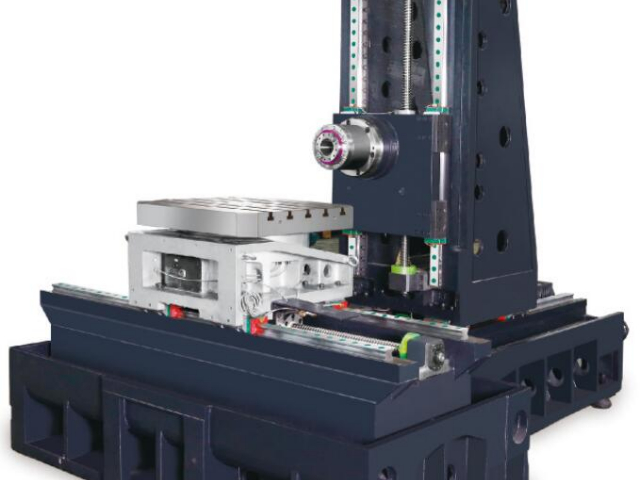
高传四开卧式加工中心在模具制造领域可用于模架、型腔板、滑块座等零件的粗精加工,工作台承重 1500 kg 以上机型可承载大型模架坯料。Z 轴滑枕采用方滑枕结构,截面尺寸 260×260 mm,伸出 500 mm 时挠度小于 0.015 mm,深腔模具侧壁加工时让刀量可控。主轴选配 8000 rpm 高速电主轴,陶瓷球轴承,适合预硬钢与淬硬钢的高速铣削,在 HRC52 模具钢上采用 φ12 mm 球头刀、切深 0.3 mm、行距 0.2 mm 时表面粗糙度可达 Ra0.8。三轴全闭环配置可选,光栅尺分辨率 0.001 mm,型腔尺寸一致性在批量电极加工中偏差小于 0.01 mm。设备预留五轴接口,后续可加装数控回转工作台实现五面体加工,减少大型模具翻面装夹次数,单件装夹辅助时间降低约 40%。制造卧式加工中心简介