商机详情 -
浙江大型龙门加工中心厂家报价
高传四开龙门加工中心可用于注塑机和压铸机模板的加工,包括定模板、动模板、哥林柱导向孔、T 型槽、模具安装面等特征的铣削和镗削。模板多为铸钢或球墨铸铁材质,尺寸大、重量大,单件重量常在数吨至十余吨,设备工作台承重 10000kg 至 20000kg,T 型槽布局便于大型模板的装夹固定。X 轴行程 3000mm 至 6000mm,Y 轴行程 2000mm 至 4000mm,可覆盖中小型至大型注塑机模板的尺寸范围。模板上的哥林柱孔同轴度要求严格,设备采用精镗刀分级镗削,孔径公差可控制在 H7 级以内,孔距精度满足装配要求。以 500 吨注塑机动模板加工为例,粗铣留 2mm 余量,半精铣留 0.5mm 余量,精铣后模具安装面平面度和 T 型槽位置度符合图纸要求。主轴齿轮箱传动结构低速扭矩充足,铸钢模板粗加工时切削稳定。模板加工方案使设备在注塑机械、压铸机械、橡胶机械等行业的大型模板生产中能够提供可靠的加工能力。龙门加工中心滑枕行程余量充足,能够应对深度型腔以及深孔镗削加工任务。浙江大型龙门加工中心厂家报价
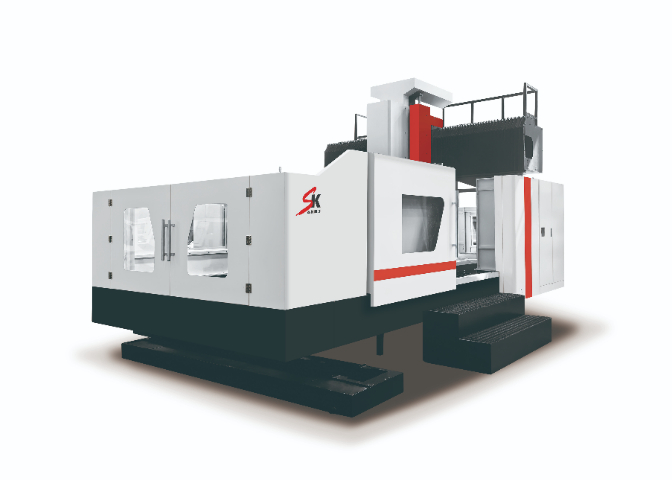
高传四开龙门加工中心可根据客户需求配置多种数控系统,主流选项包括发那科、西门子、三菱等品牌系统,不同系统在操作界面、编程方式、功能模块上各有特点。发那科系统响应速度较快,后台编辑功能成熟,适合习惯于日系系统操作的操作人员;西门子系统具备较强的五轴联动和高级工艺功能,适合复杂曲面和多任务加工场景;三菱系统性价比突出,界面友好,适合中小企业的日常生产。标准配置系统具备三轴联动、直线插补、圆弧插补、螺旋插补、刚性攻丝、刀具半径补偿、刀具长度补偿、螺距误差补偿、反向间隙补偿等基础功能。系统内存容量可扩展至数 GB,支持大容量加工程序的存储与调用,也可通过 USB、以太网、CF 卡等方式传输程序。操作面板配备彩色液晶显示屏,按键布局合理,手持单元支持手动进给和对刀操作。系统支持多语言切换,可满足不同地区操作人员的使用习惯。对于有自动化需求的客户,系统可扩展 PLC 接口和以太网通信功能,对接上下料机械手、物料输送线等设备。多种系统配置使设备能够适应不同企业的技术体系和操作习惯。江苏龙门加工中心行价龙门加工中心可调整主轴转速区间,兼顾软质铝材与硬质合金工件加工需求。
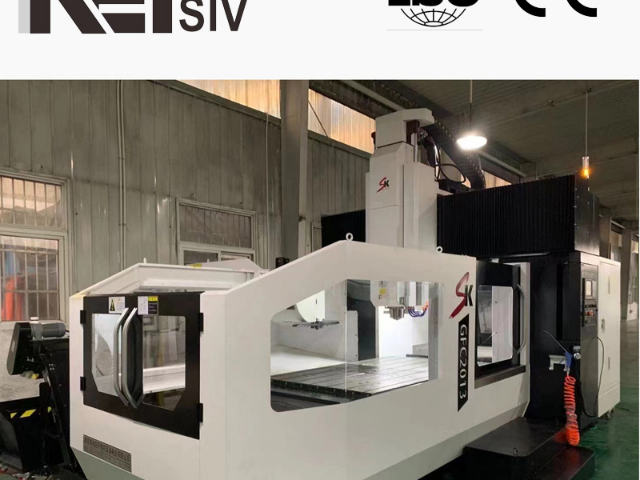
高传四开龙门加工中心在航空航天零部件加工中可承担多种类型工件的铣削任务,包括机翼骨架、起落架支撑件、发动机壳体、舱体结构件等。设备定位精度可达 ±0.008mm,重复定位精度可达 ±0.005mm,三轴联动配合数控系统插补运算,能够完成复杂曲面的连续加工。主轴转速范围 50rpm 至 6000rpm,低速段大扭矩适合钛合金、高温合金等难加工材料的粗铣,高速段适合铝合金蒙皮类零件的精铣。机床床身采用整体铸造结构,经过二次时效处理,热稳定性较好。冷却系统可根据刀具和材料切换外冷与内冷方式,延长刀具使用寿命。对于航空航天行业常见的小批量、多品种、高精度要求的生产特点,设备支持多坐标系设定与子程序调用,换产调整时间较短,能够适应研发件与批量件交替生产的节奏。
高传四开龙门加工中心在节能降耗方面采取了多项设计措施。主轴驱动系统采用交流伺服电机配合变频调速,根据实际切削负荷自动调整输出功率,空载和轻载时电机运行在较低功耗区间,避免大马拉小车造成的能源浪费。进给轴伺服系统具备能量回馈功能,制动时产生的电能可回馈至电网,减少能耗。液压系统采用变量泵或伺服泵控制,根据系统压力和流量需求自动调节输出,相比定量泵可降低一定比例的液压能耗。润滑系统采用定时定量供油方式,各润滑点按需供油,避免持续润滑造成的润滑油过量消耗。冷却系统的油冷机和切削液泵配备温控启停功能,当温度低于设定值时设备自动停机,达到设定值后自动启动,减少无效运行。机床照明采用 LED 光源,功耗低、寿命长。电气柜配备节能模式,设备待机一段时间后自动关闭非必要电路。在气动系统方面,气路配备泄漏检测和压力维持控制,减少压缩空气的持续泄漏损耗。设备整体功率因数经过优化,减少无功损耗。对于有能源管理需求的客户,可加装能耗监测模块,实时采集设备各系统的用电数据,为生产能耗分析提供数据支撑。节能降耗设计在保证设备加工性能的同时降低了运行成本,符合制造企业对生产成本控制和绿色生产的要求。龙门加工中心适配风电零部件加工,对大型法兰、基座进行铣削与钻孔处理。
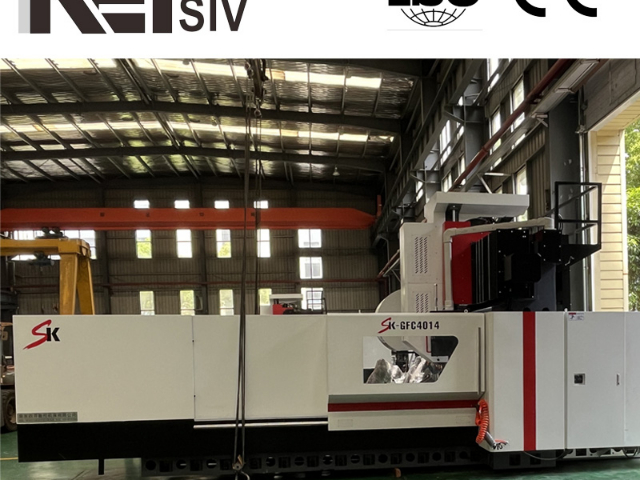
高传四开龙门加工中心可在一次装夹中完成铣、镗、钻、扩、铰、锪、攻丝等多道工序的复合加工,减少工件在不同设备间的周转和多次装夹带来的误差累积。设备配备自动换刀系统,刀库容量 24 把至 60 把,可根据工序需求装载面铣刀、立铣刀、球头刀、镗刀、钻头、铰刀、丝锥等多种刀具,加工过程中系统按程序自动换刀,无需人工干预。以齿轮箱壳体加工为例,一次装夹后可依次完成结合面铣削、轴承孔镗削、定位销孔钻铰、螺纹孔攻丝、油孔钻孔等十余道工序,传统工艺需要在铣床、镗床、钻床等多台设备间周转,采用复合加工后单件生产周期可缩短 40% 以上。数控系统支持多坐标系设定和子程序调用,不同工序可在不同坐标系下编程,程序结构清晰,便于调试和修改。设备可配备工件测头和刀具对刀仪,工件装夹后自动找正并设定坐标系,刀具磨损后自动测量并补偿,多工序加工过程中的精度保持性较好。工作台承重较大,T 型槽布局合理,复杂工件和工装可稳固装夹。冷却和排屑系统可适应多工序连续加工的需求,长时间运行下切削液温度和切屑排出保持稳定。龙门加工中心内置温度补偿模块,降低环境温升带来的尺寸波动影响。浙江制造龙门加工中心24小时服务
龙门加工中心滑枕内部加强筋结构优化,承受径向切削力时形变幅度较小。浙江大型龙门加工中心厂家报价
高传四开龙门加工中心的冷却系统采用多回路设计,包括主轴恒温冷却、导轨滚珠丝杠润滑、切削液冲屑和电气柜温控四个部分。主轴恒温冷却通过油冷机实现,油温设定后自动控制在 ±1℃ 范围内,主轴轴承和电机产生的热量被循环油带走,减少热变形对加工精度的影响。导轨和滚珠丝杠采用定时定量自动润滑系统,润滑泵按照设定时间间隔向各润滑点泵送润滑油,油量分配器保证每个润滑点获得均匀油量,既避免润滑不足导致的磨损,也防止过量润滑造成的浪费和污染。切削液系统配备大流量水泵,流量可达 100L/min 至 200L/min,通过主轴中心出水和外部冷却喷嘴双重供给,中心出水用于深孔钻削和内冷刀具加工,外部喷嘴用于常规铣削的冲屑和刀具冷却。切削液箱配备多级过滤装置,切削液回流后经过磁性分离器和滤网过滤,切屑被分离收集,延长切削液使用寿命。电气柜配备工业空调或热交换器,柜内温度控制在设定范围,保证数控系统和伺服驱动器在稳定温度环境下运行。冷却与润滑系统的完善设计使设备能够长时间连续运行,维护周期合理,适合工业现场的持续生产需求。浙江大型龙门加工中心厂家报价