商机详情 -
上海先进龙门加工中心参数
高传四开龙门加工中心在工程机械行业可用于挖掘机车架、装载机臂架、推土机机架、起重机转台、压路机框架等结构件的加工。这类工件多为厚板焊接结构,焊缝余高较大,加工余量不均匀,设备主轴功率 22kW 至 37kW,扭矩输出充足,粗加工时可承受断续切削带来的冲击。X 轴行程 3000mm 至 6000mm,Y 轴行程 2000mm 至 4000mm,能够覆盖中小型至大型工程机械结构件的尺寸范围。工作台承重 8000kg 至 20000kg,T 型槽与压板配合可实现工件的稳固装夹。机床三向硬轨结构经过淬火处理,刚性较好,面对焊接件的硬点和余量波动时切削平稳。主轴转速 50rpm 至 6000rpm,低速段适合大余量开粗,中速段适合平面精铣。数控系统支持螺旋插补与刚性攻丝,可完成结构件上的大直径孔镗削和螺纹加工。设备配备大流量冲屑系统,加工产生的大量切屑可及时排出。对于工程机械制造企业的批量结构件生产,该设备能够在保证加工质量的同时提升单位时间产出。龙门加工中心底座厚重扎实,降低设备高速进给时产生的整机共振现象。上海先进龙门加工中心参数
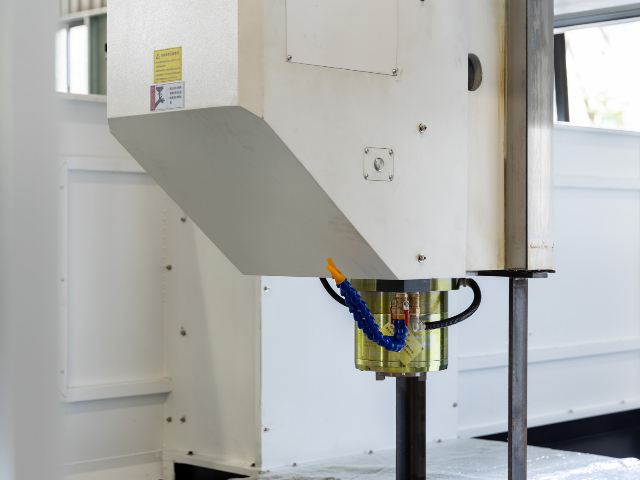
高传四开龙门加工中心具备与自动化产线对接的集成能力,可作为柔性制造单元的加工设备参与自动化生产。设备数控系统支持标准工业以太网通信协议,可与上位机、MES 系统、PLC 主控系统进行数据交互,实现加工程序下发、加工状态上传、设备运行数据采集等功能。机床侧配备标准 I/O 接口和安全接口,可对接上下料机械手、桁架机械手、AGV 小车、辊道输送线等物料搬运设备,实现工件的自动上下料。对于双工作台配置的机型,两个工作台可交替进入加工区域,一个工作台加工的同时另一个工作台进行上下料,辅助时间与加工时间重叠,设备利用率可得到提升。机床可配备工件自动测头,工件装夹后自动测量位置并补偿坐标系,减少人工对刀时间。刀具侧可配备对刀仪和刀具破损检测装置,自动测量刀具长度和半径,检测刀具是否断裂,保证自动化运行中的加工安全性。机床可配置自动门,与上下料设备联动,上下料时自动开门,加工时自动关门并互锁。对于多台设备组成的柔性产线,可提供设备布局建议和接口规范,配合集成商完成产线联调。自动化集成能力使设备能够适应智能制造和少人化生产的趋势,适合批量稳定生产的企业进行产线升级。河北高速龙门加工中心使用方法龙门加工中心适用于橡塑模具、压铸模具的型腔开粗与成型加工工序。
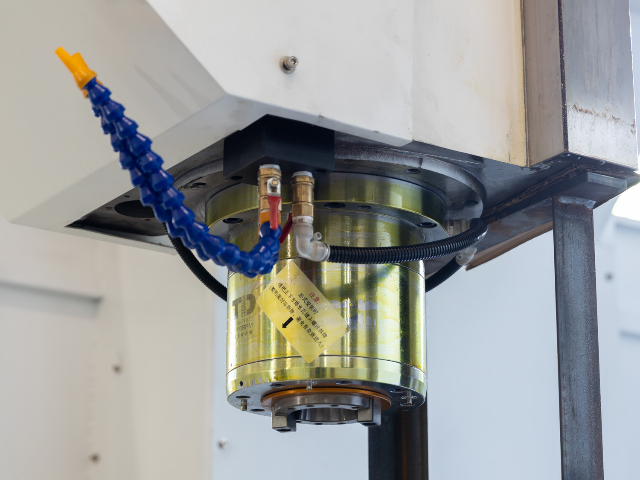
高传四开龙门加工中心可配备在机测量系统,实现工件装夹后的自动找正、加工过程中的尺寸检测和加工完成后的精度验证。在机测量系统由接触式测头、信号传输模块和测量软件组成,测头安装在主轴上,通过刀柄与主轴连接,测量时测头接触工件表面并触发信号,系统记录当前坐标位置并计算工件尺寸和位置。工件找正时,测头自动接触工件的基准面、基准孔或基准边,系统根据测量数据自动计算工件坐标系偏移和旋转角度,无需人工打表找正,找正时间可从传统的数十分钟缩短至数分钟。以大型箱体件找正为例,传统人工打表需要反复调整工件位置,在机测量后系统自动设定坐标系,找正效率提升明显。加工过程中,测头可测量关键尺寸和孔位,超差时系统自动补偿刀具偏置或坐标系,保证批量加工的尺寸一致性。加工完成后,测头可对工件进行***尺寸检测,生成测量报告,无需将工件搬运至三坐标测量机,减少周转时间。测头系统具备碰撞保护功能,测量时如发生异常接触会自动停机,保护测头和工件。
高传四开龙门加工中心在节能降耗方面采取了多项设计措施。主轴驱动系统采用交流伺服电机配合变频调速,根据实际切削负荷自动调整输出功率,空载和轻载时电机运行在较低功耗区间,避免大马拉小车造成的能源浪费。进给轴伺服系统具备能量回馈功能,制动时产生的电能可回馈至电网,减少能耗。液压系统采用变量泵或伺服泵控制,根据系统压力和流量需求自动调节输出,相比定量泵可降低一定比例的液压能耗。润滑系统采用定时定量供油方式,各润滑点按需供油,避免持续润滑造成的润滑油过量消耗。冷却系统的油冷机和切削液泵配备温控启停功能,当温度低于设定值时设备自动停机,达到设定值后自动启动,减少无效运行。机床照明采用 LED 光源,功耗低、寿命长。电气柜配备节能模式,设备待机一段时间后自动关闭非必要电路。在气动系统方面,气路配备泄漏检测和压力维持控制,减少压缩空气的持续泄漏损耗。设备整体功率因数经过优化,减少无功损耗。对于有能源管理需求的客户,可加装能耗监测模块,实时采集设备各系统的用电数据,为生产能耗分析提供数据支撑。节能降耗设计在保证设备加工性能的同时降低了运行成本,符合制造企业对生产成本控制和绿色生产的要求。龙门加工中心滑枕行程余量充足,能够应对深度型腔以及深孔镗削加工任务。
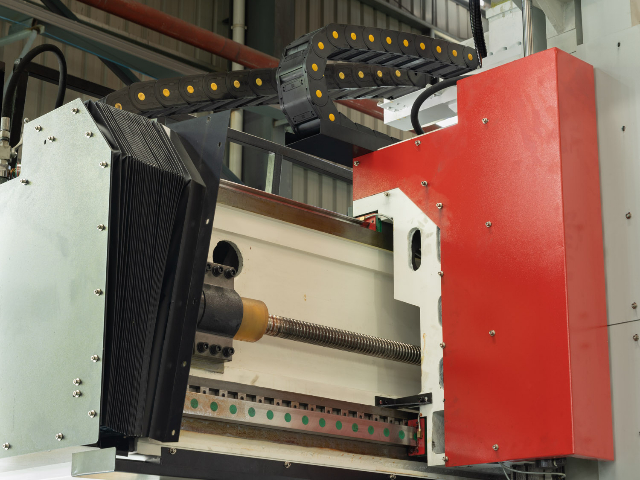
高传四开龙门加工中心可通过配置立卧转换主轴或自动铣头实现五面体加工,工件一次装夹后能够完成顶面、底面以外的五个面的铣削、镗削、钻孔和攻丝加工。立卧转换主轴可在 0 度至 90 度范围内自动切换角度,定位重复精度较高,切换后无需重新对刀即可继续加工。自动铣头可根据加工需求选配直角铣头、铣头、加长铣头等类型,铣头通过锥柄与主轴连接,自动拉紧固定。五面体加工能力使大型箱体类、框架类、结构件类工件无需多次翻转装夹,减少装夹次数带来的误差累积和辅助时间。以机床床身加工为例,传统工艺需要三次以上装夹才能完成导轨面、安装面、侧面和孔系的加工,采用五面体方案后一次装夹即可完成大部分工序,单件辅助时间可减少 30% 以上。设备数控系统支持多坐标系和旋转坐标系设定,铣头角度切换后系统自动补偿刀具位置,编程操作较为便捷。对于箱体、机架、底座等多面孔系和平面较多的工件,五面体加工方案能够在保证位置精度的同时提升加工效率,适合通用机械、机床制造、工程机械等行业的多面体零件生产。龙门加工中心传动丝杠经过精密处理,进给运行平稳,传动间隙控制得当。江苏工业龙门加工中心有几种
龙门加工中心滑枕内部加强筋结构优化,承受径向切削力时形变幅度较小。上海先进龙门加工中心参数
高传四开龙门加工中心在航空航天零部件加工中可承担多种类型工件的铣削任务,包括机翼骨架、起落架支撑件、发动机壳体、舱体结构件等。设备定位精度可达 ±0.008mm,重复定位精度可达 ±0.005mm,三轴联动配合数控系统插补运算,能够完成复杂曲面的连续加工。主轴转速范围 50rpm 至 6000rpm,低速段大扭矩适合钛合金、高温合金等难加工材料的粗铣,高速段适合铝合金蒙皮类零件的精铣。机床床身采用整体铸造结构,经过二次时效处理,热稳定性较好。冷却系统可根据刀具和材料切换外冷与内冷方式,延长刀具使用寿命。对于航空航天行业常见的小批量、多品种、高精度要求的生产特点,设备支持多坐标系设定与子程序调用,换产调整时间较短,能够适应研发件与批量件交替生产的节奏。上海先进龙门加工中心参数