商机详情 -
江苏大型卧式加工中心厂家
高传四开卧式加工中心可服务于航空航天领域的铝合金结构件、钛合金接头与不锈钢壳体加工,设备通过高速切削与高刚性结构的平衡设计满足该行业对表面质量与尺寸稳定性的要求。高速型主轴 18000 rpm,电主轴功率 30 kW,在 7075 铝合金上采用 φ20 mm 波刃铣刀、切深 15 mm、切宽 12 mm、进给 3000 mm/min 时,材料去除率可达 540 cm³/min。三轴全闭环光栅尺分辨率 0.001 mm,定位精度 0.005 mm,适合航空件多孔系位置度要求。设备可选配恒温冷却系统,油温控制在设定值 ±0.5℃ 以内,长时间加工后主轴中心漂移量小于 0.008 mm。床身与立柱材料选用 HT300 高强度铸铁,弹性模量 1.3×10⁵ MPa,为航空薄壁件切削提供稳定支撑,薄壁处振纹深度可控制在 0.005 mm 以下。安徽高传四开卧式加工中心,采用卧式布局,工件装夹后多面加工,大幅提升生产效率。江苏大型卧式加工中心厂家
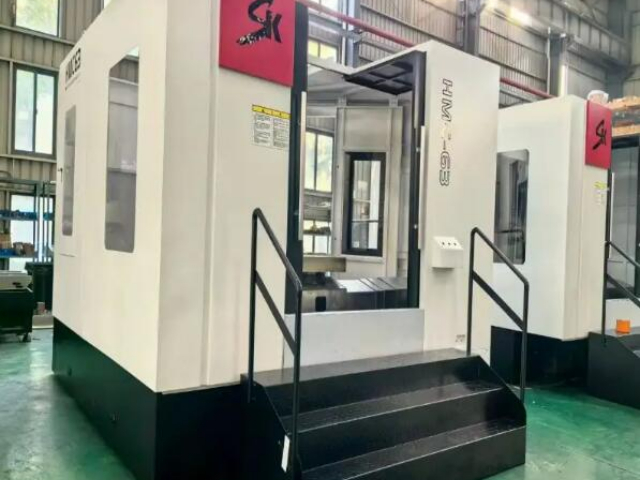
高传四开卧式加工中心对地基要求明确,标准机型需 300 mm 厚 C30 混凝土地基,地基承载 5 t/m²,预留地脚螺栓孔或采用膨胀螺栓固定。设备就位后使用 0.02 mm/m 水平仪调平,水平度 0.02 mm/m 以内,灌浆料固化 24 小时后紧固地脚螺栓。大承重机型建议做 500 mm 厚钢筋混凝土地基,配筋 φ12@200 双层双向,防止沉降。设备周边预留 800 mm 维护通道,后方预留 1000 mm 用于电气柜开门与排屑机维护。车间环境温度 10–35℃,相对湿度 40%–75%,避免阳光直射与强振动源。若车间有行车,吊钩高度需满足工件吊装需求,一般不低于 3.5 m。安装团队可上门指导地基施工与设备就位,确保安装质量,用户无需自行摸索。安徽定制卧式加工中心欢迎选购卧式加工中心滑枕结构经过加强设计,承受侧向切削力时形变幅度维持在低位。
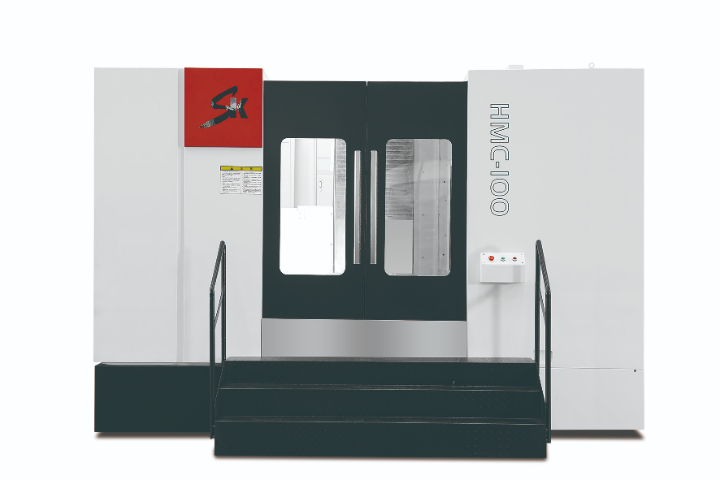
高传四开卧式加工中心床身采用 HT300 高强度铸铁整体铸造,树脂砂造型,铸件壁厚 25–40 mm,内部布置米字形加强筋,筋板间距 120 mm,抗弯截面模量比普通平筋结构提高约 35%。铸件浇注后经自然时效 6 个月、人工时效两次(550℃ 保温 6 小时),残余应力降至 20 MPa 以下,长期使用后基础件变形量小于 0.02 mm/m。床身导轨面经高频淬火处理,硬度 HRC52,淬硬层深度 2 mm,再经精密磨削,表面粗糙度 Ra0.4,导轨直线度 0.008 mm / 全长。床身底部设置 6 个调整垫铁安装面,每个垫铁承载 3 吨,调平后灌浆固定,设备运行时振动幅值低于 0.1 mm/s。床身内部集成排屑通道与冷却液回流槽,无需额外搭建地坑,用户车间改造工作量小,安装周期可缩短至 3 天。
高传四开卧式加工中心在轴承座与轴承套加工中表现稳定,这类零件要求内孔圆度、圆柱度与同轴度高,批量生产时一致性尤为重要。以剖分式轴承座为例,材料 HT200,轴承孔 φ120 mm,圆度 0.008 mm,圆柱度 0.008 mm,中心高公差 ±0.02 mm。采用粗镗 — 半精镗 — 精镗工艺,精镗余量 0.1 mm,孔径公差 H7。工作台可一次装夹 4 件,配合液压夹具,批量加工效率高。主轴热伸长补偿功能开启后,连续加工 4 小时孔径变化小于 0.005 mm。在机测量可检测孔径与中心高,自动补偿刀具磨损。某轴承座企业导入后,单件节拍 12 分钟,日产量 300 件,轴承装配合格率从 94% 提升至 99%,批量产品的尺寸离散度控制在公差带的 1/3 以内。式加工中心适用于工程机械液压阀块加工,完成密集孔群的镗孔与攻丝工序。
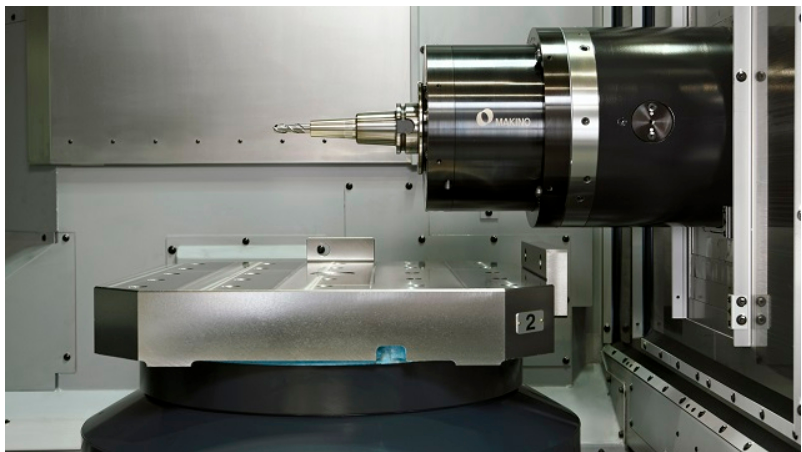
高传四开卧式加工中心可用于注塑机模板、拉杆、料筒法兰等零件加工,这类零件尺寸大、重量重、精度要求适中但刚性要求高。以注塑机定模板为例,材料 QT500-7,外形 1200×1200×200 mm,重量 1800 kg,拉杆孔 4 个,同轴度 0.02 mm。大行程机型 X 轴 2000 mm、工作台 1600×1600 mm、承载 5000 kg 可轻松装夹。主轴低速档大扭矩,球墨铸铁粗铣切深 10 mm,金属去除率 130 cm³/min。拉杆孔采用粗镗 — 精镗工艺,孔径公差 H8,孔距公差 ±0.02 mm。工作台面 T 型槽 22 mm,压板装夹方便。排屑机 500 kg/h,铸铁屑排出顺畅。某注塑机企业导入后,模板加工周期从 12 小时缩短至 7 小时,拉杆孔装配合格率 99%,大型模板加工不再依赖外协。卧式加工中心可选主流数控系统,程序编辑功能完备,适配各类复杂零件加工编程。上海高效卧式加工中心哪家便宜
卧式加工中心带有内冷通道结构,切削时输送冷却液,减缓刀具持续升温损耗。江苏大型卧式加工中心厂家
高传四开卧式加工中心冷却系统标配 200 L 大容量水箱,配备高压水泵与磁性分离器 + 纸带过滤机两级过滤,过滤精度 25 μm,切削液清洁度高,刀具使用寿命更有保障。主轴中心出水压力 2 MPa,流量 40 L/min,深孔钻与攻丝时冷却充分,铁屑可及时冲出。喷淋系统包含 4 组可调喷嘴,覆盖切削区域,大流量冲刷避免切屑堆积在工件与夹具上。排屑机根据切屑类型选配,链板式适合钢件长屑,刮板式适合铸铁短屑,排屑量 200–500 kg/h,可连续运行。水箱配备液位传感器与油温传感器,液位过低或油温超过 45℃ 时系统自动报警,防止干摩擦与热变形。切削液回流口设置大口径过滤网,大块切屑被拦截,减少水泵堵塞概率,日常维护周期可延长至每两周一次。江苏大型卧式加工中心厂家