商机详情 -
江苏定制卧式加工中心使用方法
高传四开卧式加工中心支持远程监控与诊断,设备配备以太网接口,可接入工厂局域网或互联网,管理人员通过电脑或手机 APP 实时查看设备状态。监控内容包括运行 / 待机 / 报警状态、当前程序号、主轴转速与负载、进给速度、各轴坐标、产量计数等,数据刷新周期 1 秒。故障发生时自动推送报警代码与处理建议到运维终端,平均故障诊断时间从 30 分钟缩短至 5 分钟。远程诊断功能允许售后工程师通过网络读取系统参数与 PLC 状态,80% 的软件故障可远程解决,无需上门。设备运行数据可存储 1 年,支持 OEE 分析、稼动率统计与故障趋势分析,为设备管理提供数据支撑。远程监控符合工业互联网趋势,帮助用户向智能工厂转型。主轴可实现高速旋转,高传四开卧式加工中心提升切削效率,缩短加工时间。江苏定制卧式加工中心使用方法
高传四开卧式加工中心切削液管理系统完善,标配 200 L 水箱,可选 400 L 大容量,配备磁性分离器与纸带过滤机两级过滤,过滤精度 25 μm,可选 10 μm 精密过滤。切削液浓度自动监测可选配,浓度偏离设定值 ±1% 时自动补水或补油,维持浓度稳定,延长切削液使用寿命。水箱配备液位计与温度计,液位过低或油温超过 45℃ 时报警。切削液更换周期 3–6 个月,定期添加杀菌剂可延长至 8 个月,废液排放量减少。排屑机将切屑输送至集屑车,切屑中切削液经甩干机回收,回收率 80%,切削液消耗降低。用户可选用半合成、全合成或乳化型切削液,设备适配性好,无需特殊改造。良好的切削液管理有助于提高刀具寿命与加工表面质量,降低综合成本。直销卧式加工中心优势高传四开卧式加工中心工作台承重能力强,可加工大型重型工件,适应性广。
高传四开卧式加工中心针对工程机械行业的液压阀块、回转支承座、行走架连接板等重型零件,推出大承重、大扭矩机型。工作台面 1000×1000 mm,T 型槽宽度 22 mm,均布承重 3000 kg,集中承重 5000 kg,可直接装夹 1.5 米见方的焊接结构件。主轴齿轮箱两档变速,低速档输出扭矩 1200 N・m,在 Q345 钢上采用 φ100 mm 面铣刀、切深 8 mm、切宽 80 mm 时金属去除率达 100 cm³/min。X 轴行程 2000 mm,Y 轴 1600 mm,可覆盖中型挖掘机行走架全长。床身内部布置加强筋网格,筋板厚度 20 mm,抗振阻尼比普通床身提高约 25%,重切削时机床振动加速度低于 0.3 g。排屑系统采用链板式排屑机配合螺旋排屑器,排屑量 300 kg/h,适合铸铁屑与钢屑混合排出场景。
高传四开卧式加工中心可加工铜合金、铝合金、锌合金等有色金属零件,这类材料切削速度高、刀具磨损慢,对设备高速性能与排屑要求较高。以铜合金阀体为例,材料 ZCuSn10Pb1,外形 200×150×120 mm,内孔 φ80 mm,粗糙度 Ra0.8。高速主轴 10000 rpm 配合金刚石刀具,铜合金精车(镗)表面光亮,粗糙度可达 Ra0.4。有色金属切屑细碎,纸带过滤机 25 μm 精度可有效过滤,切削液清洁度高。主轴吹气功能可清理铜屑,防止切屑粘附在已加工表面。设备可选配油雾收集器,铜合金加工时油雾浓度低于 8 mg/m³。某铜阀企业导入后,阀体加工节拍 15 分钟,月产量 8000 件,表面质量与尺寸精度均满足出口要求,刀具成本比传统设备降低约 25%。卧式加工中心主轴配置油冷循环组件,带走运转热量,长时间作业保持状态稳定。
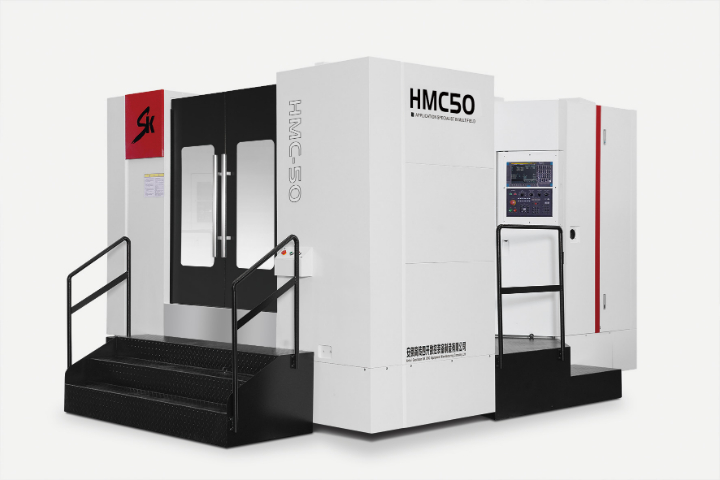
高传四开卧式加工中心小型精密机型适合小型精密零件加工,行程 500×400×400 mm,工作台 400×400 mm,占用面积小,适合车间空间有限的用户。小型机型主轴转速 10000–15000 rpm,定位精度 0.005 mm,重复定位精度 0.003 mm,适合小型阀体、接头、仪表零件的精密加工。三轴快移速度 30 m/min,加速度 0.8 g,小型零件加工节拍短,单件非切削时间占比低于 25%。刀库 24 把伺服刀库,换刀时间 1.5 秒,频繁换刀效率高。设备总功率 15 kW,能耗低,单件加工成本更有优势。小型机型可多台并排布置,组成小型零件加工单元,人均看管设备数可达 3–4 台,人工效率提升。某精密零件厂导入 6 台小型机型后,月产量 3 万件,良品率 99.2%。高传四开卧式加工中心可定制化设计,根据客户需求调整配置,满足个性化加工。安徽高效卧式加工中心联系人
卧式加工中心底座配重布局合理,抑制高速进给和切削工况下产生的整机共振。江苏定制卧式加工中心使用方法
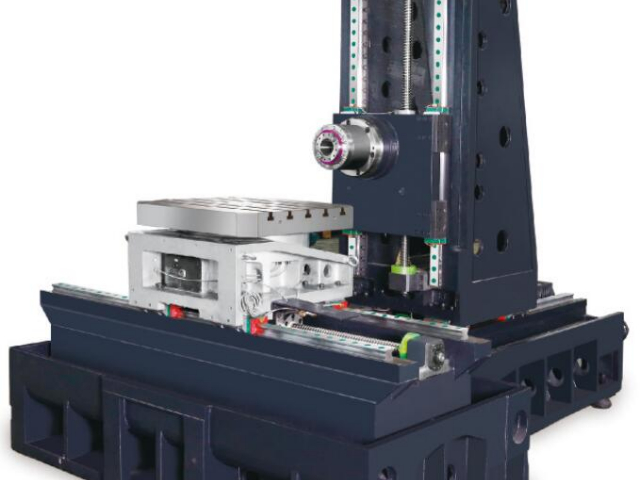
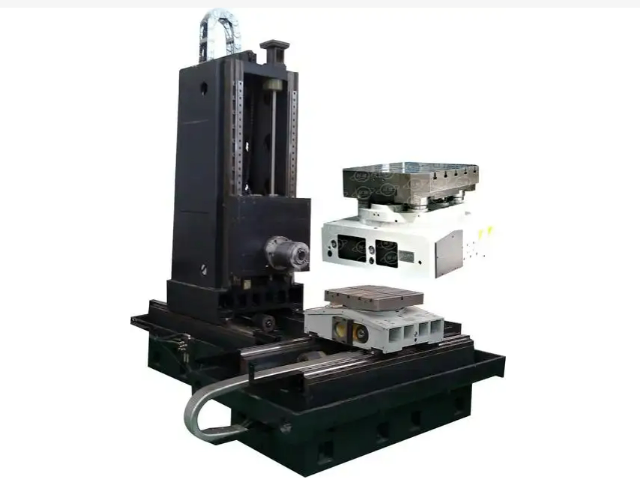
高传四开卧式加工中心床身采用 HT300 高强度铸铁整体铸造,树脂砂造型,铸件壁厚 25–40 mm,内部布置米字形加强筋,筋板间距 120 mm,抗弯截面模量比普通平筋结构提高约 35%。铸件浇注后经自然时效 6 个月、人工时效两次(550℃ 保温 6 小时),残余应力降至 20 MPa 以下,长期使用后基础件变形量小于 0.02 mm/m。床身导轨面经高频淬火处理,硬度 HRC52,淬硬层深度 2 mm,再经精密磨削,表面粗糙度 Ra0.4,导轨直线度 0.008 mm / 全长。床身底部设置 6 个调整垫铁安装面,每个垫铁承载 3 吨,调平后灌浆固定,设备运行时振动幅值低于 0.1 mm/s。床身内部集成排屑通道与冷却液回流槽,无需额外搭建地坑,用户车间改造工作量小,安装周期可缩短至 3 天。江苏定制卧式加工中心使用方法