商机详情 -
高精度龙门加工中心大概价格
高传四开龙门加工中心可配备在机测量系统,实现工件装夹后的自动找正、加工过程中的尺寸检测和加工完成后的精度验证。在机测量系统由接触式测头、信号传输模块和测量软件组成,测头安装在主轴上,通过刀柄与主轴连接,测量时测头接触工件表面并触发信号,系统记录当前坐标位置并计算工件尺寸和位置。工件找正时,测头自动接触工件的基准面、基准孔或基准边,系统根据测量数据自动计算工件坐标系偏移和旋转角度,无需人工打表找正,找正时间可从传统的数十分钟缩短至数分钟。以大型箱体件找正为例,传统人工打表需要反复调整工件位置,在机测量后系统自动设定坐标系,找正效率提升明显。加工过程中,测头可测量关键尺寸和孔位,超差时系统自动补偿刀具偏置或坐标系,保证批量加工的尺寸一致性。加工完成后,测头可对工件进行***尺寸检测,生成测量报告,无需将工件搬运至三坐标测量机,减少周转时间。测头系统具备碰撞保护功能,测量时如发生异常接触会自动停机,保护测头和工件。龙门加工中心适用于橡塑模具、压铸模具的型腔开粗与成型加工工序。高精度龙门加工中心大概价格
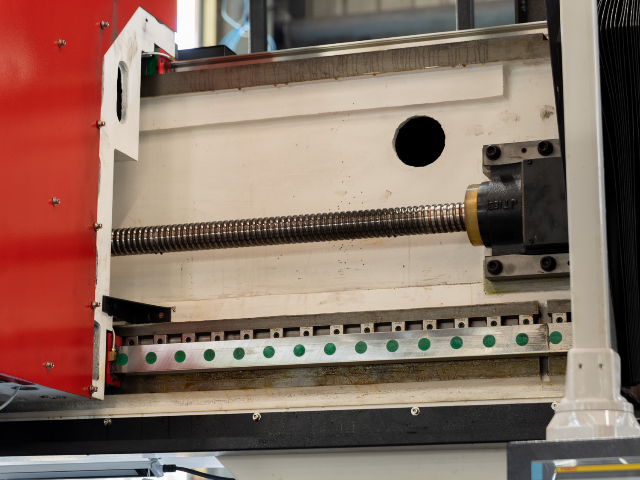
高传四开龙门加工中心在薄壁零件加工方面可通过工艺适配和设备特性提供稳定的加工方案。薄壁零件常见于航空航天结构件、电子产品壳体、换热器端板等,壁厚常在 1mm 至 5mm 之间,加工时容易产生振动和变形。设备进给系统响应较快,可采用高转速、小切深、快进给的加工策略,减少切削力对薄壁的影响。主轴转速可达 8000rpm 以上,配合锋利的整体硬质合金刀具,切削力较小,薄壁变形量可控。三向线轨配置机型运动灵敏,加速度较高,薄壁件精加工时进给速度平稳,表面质量较好。数控系统支持刀具半径补偿和长度补偿,可根据薄壁件的实际变形量微调补偿值,保证尺寸精度。冷却系统可采用微量润滑或风冷方式,减少切削液冲击对薄壁的影响,同时避免薄壁件因温差产生的热变形。以壁厚 2mm 的铝合金腔体加工为例,采用直径 6mm 立铣刀,转速 8000rpm,切深 0.5mm,进给 2000mm/min,分层铣削后壁厚公差可控制在 ±0.05mm 范围内。对于刚性更弱的薄壁件,可通过增加工艺肋、真空吸盘、低熔点合金填充等辅助装夹方式提升加工稳定性,设备的大工作台面和 T 型槽布局便于多种工装的安装固定。薄壁零件加工方案使设备能够覆盖航空航天、电子通信、精密机械等行业的薄壁件生产需求。国内龙门加工中心使用方法龙门加工中心采用集中润滑系统,定时为导轨丝杠供油,延长传动部件使用周期。
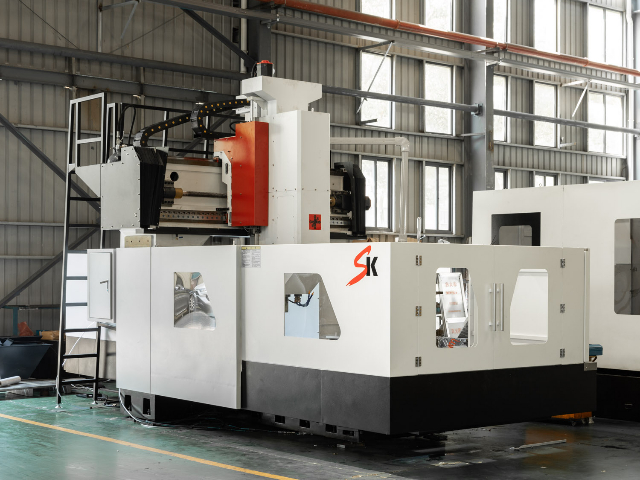
高传四开龙门加工中心在减速机与齿轮箱壳体加工中可承担轴承孔镗削、结合面铣削、定位销孔钻铰、螺纹孔攻丝等多道工序。齿轮箱壳体多为铸铁或铸铝材质,轴承孔之间的同轴度和中心距要求严格,设备三向定位精度可达 ±0.008mm,重复定位精度可达 ±0.005mm,孔系位置度能够满足装配要求。主轴采用 BT50 锥孔,配合精镗刀可实现孔径微调,微调量达 0.001mm 级,轴承孔公差可控制在 H7 级以内。以行星减速机壳体加工为例,一次装夹即可完成输入孔、输出孔和中间轴承孔的同轴镗削,避免多次装夹造成的孔系错位。数控系统支持多坐标系和子程序调用,同系列不同规格壳体可快速切换程序,适合批量生产。冷却系统配备中心出水,深孔钻削时排屑顺畅。齿轮箱壳体加工方案使设备在减速机、变速器、传动箱等行业能够提供稳定的孔系加工能力。
高传四开龙门加工中心建立了覆盖售前、售中、售后的技术支持体系。售前阶段,技术团队可根据客户提供的工件图纸、材料信息、产量需求和现有厂房条件,协助客户进行设备选型,提供行程规格、主轴配置、数控系统、辅助装置等方面的建议,并可出具设备布局图和基础施工图,指导客户完成厂房地基和电源、气源的准备。售中阶段,设备在工厂完成装配和调试后,邀请客户到厂进行预验收,按照双方确认的精度检验标准逐项检测,包括几何精度、定位精度、重复定位精度、试切件精度等,客户确认合格后发货。设备到达客户现场后,售后工程师上门进行安装调试,包括设备就位、水平调整、通电调试、精度复检、试加工验证等环节,调试完成后交付客户使用。培训方面,售后工程师为客户操作人员提供设备操作、程序编辑、日常保养、常见故障排查等方面的培训,培训时间根据客户需求安排,确保操作人员能够使用设备。质保期内,设备出现非人为故障时,售后团队提供免费维修服务,接到报修后响应时间较短,常用备件库存充足,复杂故障安排工程师上门处理。质保期后,提供终身有偿维修服务和备件供应,可签订年度维保协议,定期上门保养设备。龙门加工中心适配风电零部件加工,对大型法兰、基座进行铣削与钻孔处理。
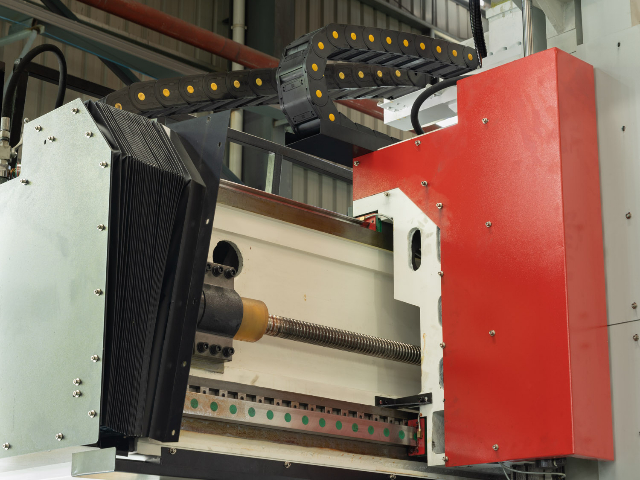
高传四开龙门加工中心具备与自动化产线对接的集成能力,可作为柔性制造单元的加工设备参与自动化生产。设备数控系统支持标准工业以太网通信协议,可与上位机、MES 系统、PLC 主控系统进行数据交互,实现加工程序下发、加工状态上传、设备运行数据采集等功能。机床侧配备标准 I/O 接口和安全接口,可对接上下料机械手、桁架机械手、AGV 小车、辊道输送线等物料搬运设备,实现工件的自动上下料。对于双工作台配置的机型,两个工作台可交替进入加工区域,一个工作台加工的同时另一个工作台进行上下料,辅助时间与加工时间重叠,设备利用率可得到提升。机床可配备工件自动测头,工件装夹后自动测量位置并补偿坐标系,减少人工对刀时间。刀具侧可配备对刀仪和刀具破损检测装置,自动测量刀具长度和半径,检测刀具是否断裂,保证自动化运行中的加工安全性。机床可配置自动门,与上下料设备联动,上下料时自动开门,加工时自动关门并互锁。对于多台设备组成的柔性产线,可提供设备布局建议和接口规范,配合集成商完成产线联调。自动化集成能力使设备能够适应智能制造和少人化生产的趋势,适合批量稳定生产的企业进行产线升级。高传四开龙门加工中心的远程监控系统,让管理者随时掌握机床运行状况。浙江稳定龙门加工中心批发商
龙门加工中心支持自定义加工循环,重复性加工任务可简化编程操作步骤。高精度龙门加工中心大概价格
高传四开龙门加工中心在大直径孔镗削方面具备适配的设备能力,可加工直径 50mm 至 500mm 范围内的孔,部分配置通过镗刀可扩展至更大直径。大直径孔常见于轴承座、阀体、泵体、齿轮箱壳体、液压缸端盖等零件,孔径公差和孔位精度要求较高。设备主轴采用齿轮箱传动结构,低速大扭矩输出,镗削大直径孔时切削稳定,转速可在 50rpm 至 500rpm 范围内调节。主轴锥孔 BT50,配合大直径镗刀杆和可调镗头,可实现粗镗、半精镗、精镗多工序加工。精镗刀采用微调机构,直径微调量可达 0.001mm,精镗后孔径公差可控制在 H7 级以内,表面粗糙度可达 Ra1.6 以下。三向硬轨结构刚性较好,大直径镗削时切削力较大,机床变形量较小,孔的圆柱度和圆度较好。以铸铁轴承座上直径 200mm 孔镗削为例,粗镗留 2mm 余量,半精镗留 0.3mm 余量,精镗转速 300rpm,进给 60mm/min,加工后孔径精度和孔壁质量满足装配要求。冷却系统可通过外冷喷嘴向镗刀杆和切削区域供给切削液,大直径孔镗削时排屑和冷却充分。对于深径比较大的大直径孔,可采用导向镗杆或浮动镗刀,减少镗杆让刀对孔径精度的影响。大直径孔镗削能力使设备在重型机械、矿山设备、船舶配套、能源装备等行业的大孔径零件加工中能够发挥作用。高精度龙门加工中心大概价格