商机详情 -
江苏耐用龙门加工中心厂家供应
高传四开龙门加工中心在模具制造领域可覆盖汽车覆盖件模、注塑模、压铸模、锻模等多种模具类型的加工需求。模具材料常涉及 P20、718、S136、Cr12MoV 等,硬度从预硬态到淬火态均有分布,设备主轴转速可达 6000rpm 至 8000rpm,配合高速刀柄可实现半精与精加工阶段的高效铣削。Z 轴行程 800mm 至 1200mm,能够容纳深腔模具的加工空间。三向进给采用滚珠丝杠或齿轮齿条传动,根据行程规格匹配,进给速度可达 10m/min 至 24m/min。机床配备 24 把至 60 把刀库,换刀时间较短,粗精刀具切换无需人工干预。数控系统支持三维曲面加工与残留余量识别,可对接 UG、PowerMill、Mastercam 等主流编程的刀路文件。对于模具行业常见的复杂型腔、斜顶孔、镶件槽等特征,设备可通过多轴联动或定轴加工方式完成,适合模具企业从粗开料到精加工的全流程使用。龙门加工中心支持公英制单位切换,承接不同图纸标准的外协加工订单。江苏耐用龙门加工中心厂家供应
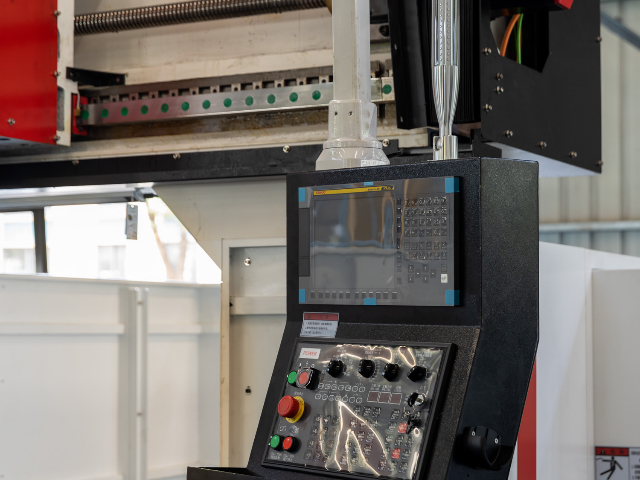
高传四开龙门加工中心可根据客户需求配置多种数控系统,主流选项包括发那科、西门子、三菱等品牌系统,不同系统在操作界面、编程方式、功能模块上各有特点。发那科系统响应速度较快,后台编辑功能成熟,适合习惯于日系系统操作的操作人员;西门子系统具备较强的五轴联动和高级工艺功能,适合复杂曲面和多任务加工场景;三菱系统性价比突出,界面友好,适合中小企业的日常生产。标准配置系统具备三轴联动、直线插补、圆弧插补、螺旋插补、刚性攻丝、刀具半径补偿、刀具长度补偿、螺距误差补偿、反向间隙补偿等基础功能。系统内存容量可扩展至数 GB,支持大容量加工程序的存储与调用,也可通过 USB、以太网、CF 卡等方式传输程序。操作面板配备彩色液晶显示屏,按键布局合理,手持单元支持手动进给和对刀操作。系统支持多语言切换,可满足不同地区操作人员的使用习惯。对于有自动化需求的客户,系统可扩展 PLC 接口和以太网通信功能,对接上下料机械手、物料输送线等设备。多种系统配置使设备能够适应不同企业的技术体系和操作习惯。精密龙门加工中心解决方案龙门加工中心操作面板布局合理,参数设置步骤简化,降低操作人员学习成本。
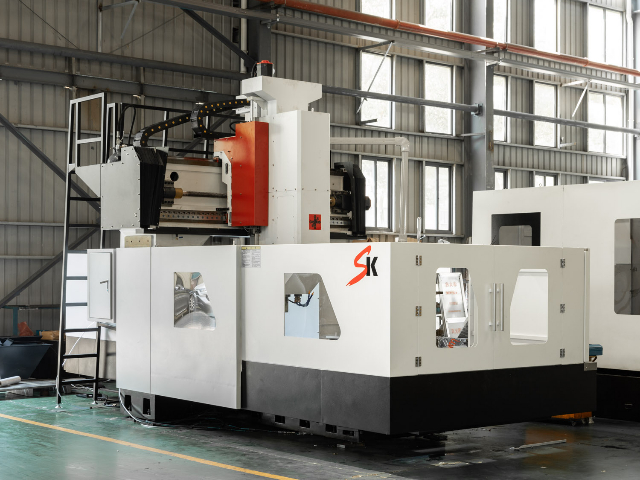
高传四开龙门加工中心建立了覆盖售前、售中、售后的技术支持体系。售前阶段,技术团队可根据客户提供的工件图纸、材料信息、产量需求和现有厂房条件,协助客户进行设备选型,提供行程规格、主轴配置、数控系统、辅助装置等方面的建议,并可出具设备布局图和基础施工图,指导客户完成厂房地基和电源、气源的准备。售中阶段,设备在工厂完成装配和调试后,邀请客户到厂进行预验收,按照双方确认的精度检验标准逐项检测,包括几何精度、定位精度、重复定位精度、试切件精度等,客户确认合格后发货。设备到达客户现场后,售后工程师上门进行安装调试,包括设备就位、水平调整、通电调试、精度复检、试加工验证等环节,调试完成后交付客户使用。培训方面,售后工程师为客户操作人员提供设备操作、程序编辑、日常保养、常见故障排查等方面的培训,培训时间根据客户需求安排,确保操作人员能够使用设备。质保期内,设备出现非人为故障时,售后团队提供免费维修服务,接到报修后响应时间较短,常用备件库存充足,复杂故障安排工程师上门处理。质保期后,提供终身有偿维修服务和备件供应,可签订年度维保协议,定期上门保养设备。
高传四开龙门加工中心在节能降耗方面采取了多项设计措施。主轴驱动系统采用交流伺服电机配合变频调速,根据实际切削负荷自动调整输出功率,空载和轻载时电机运行在较低功耗区间,避免大马拉小车造成的能源浪费。进给轴伺服系统具备能量回馈功能,制动时产生的电能可回馈至电网,减少能耗。液压系统采用变量泵或伺服泵控制,根据系统压力和流量需求自动调节输出,相比定量泵可降低一定比例的液压能耗。润滑系统采用定时定量供油方式,各润滑点按需供油,避免持续润滑造成的润滑油过量消耗。冷却系统的油冷机和切削液泵配备温控启停功能,当温度低于设定值时设备自动停机,达到设定值后自动启动,减少无效运行。机床照明采用 LED 光源,功耗低、寿命长。电气柜配备节能模式,设备待机一段时间后自动关闭非必要电路。在气动系统方面,气路配备泄漏检测和压力维持控制,减少压缩空气的持续泄漏损耗。设备整体功率因数经过优化,减少无功损耗。对于有能源管理需求的客户,可加装能耗监测模块,实时采集设备各系统的用电数据,为生产能耗分析提供数据支撑。节能降耗设计在保证设备加工性能的同时降低了运行成本,符合制造企业对生产成本控制和绿色生产的要求。龙门加工中心主轴配备油冷循环装置,控制主轴温升,维持持续加工稳定性。
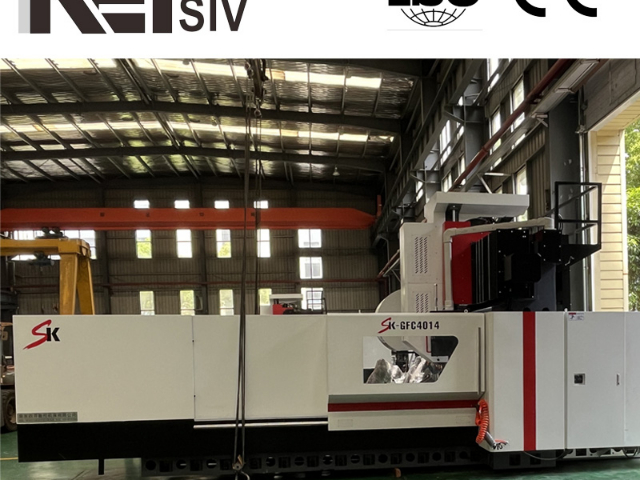
高传四开龙门加工中心在铸铁件加工方面具备成熟的工艺适配能力,可处理灰铸铁、球墨铸铁、合金铸铁等多种材质的铸件,覆盖机床床身、减速机壳体、泵体、阀体、飞轮、轴承座等典型铸铁零件。铸铁件毛坯余量较大且硬度分布不均,设备主轴采用齿轮箱传动结构,低速大扭矩输出,粗加工时可承受较大切削负荷,切削深度可达 10mm 至 15mm。三向硬轨结构刚性较好,铸铁件粗加工时振动较小,刀具损耗处于合理范围。铸铁加工时切屑为崩碎状,切削力波动较大,设备进给系统稳定性较好,加工过程中进给速度平稳。以灰铸铁机床床身导轨面加工为例,粗铣采用直径 80mm 可转位面铣刀,切削深度 8mm,进给 600mm/min,半精铣留 1mm 余量,精铣后导轨面平面度和表面粗糙度满足装配要求。冷却系统可采用乳化液或半合成切削液,铸铁加工时切削液流量充足,可有效冲走切屑并降低刀具温度。排屑系统配备磁性分离器,可有效分离铸铁切屑中的铁磁性颗粒,延长切削液使用寿命。铸铁件加工时粉尘较多,设备可配备全封闭防护罩和除尘接口,减少加工现场的粉尘扩散。对于球墨铸铁等强度较高的铸铁材料,可适当降低切削速度并增加切削深度,发挥设备的重切削能力。龙门加工中心工作台 T 型槽排布规整,工装压板装夹工件灵活,定位方式多样。安徽高精度龙门加工中心解决方案
龙门加工中心适用于船舶配套零部件加工,处理厚板类工件坡口与轮廓加工。江苏耐用龙门加工中心厂家供应
高传四开龙门加工中心适用于风电设备零部件的加工制造,可处理风电轮毂、底座、行星架、轴承座、齿轮箱壳体等典型工件。此类工件多为铸铁或铸钢材质,单件重量常在数吨至十余吨之间,设备工作台承重达到 15000kg 至 20000kg,T 型槽布局便于大型工件装夹固定。X 轴行程 4000mm 至 6000mm,Y 轴行程 2500mm 至 4000mm,可容纳大直径轮毂类工件的回转加工空间。主轴采用齿轮箱传动结构,低速扭矩输出充沛,粗加工时切削深度可达 10mm 以上。数控系统支持宏程序与参数化编程,面对同系列不同规格的风电零件时可快速调整加工参数。机床配备自动润滑与间隙补偿功能,长时间连续加工下精度保持性较好。风电行业对工件一致性和交付周期要求较高,该设备可实现粗精加工一体完成,减少工序周转时间,适合风电零部件制造企业的批量生产需求。江苏耐用龙门加工中心厂家供应