商机详情 -
浙江自动化龙门加工中心价格
高传四开龙门加工中心在交付和使用过程中提供工艺支持与参数优化服务,帮助客户充分发挥设备性能,提升加工效率和产品质量。售前阶段,技术团队可根据客户提供的工件图纸、材料信息、产量需求和现有工艺,进行工艺评估和设备选型建议,包括加工工序划分、刀具选择、切削参数推荐、装夹方案设计等,为客户提供从工艺到设备的整体解决方案。设备调试阶段,售后工程师可协助客户进行典型工件的试加工,根据实际加工情况优化切削参数,包括主轴转速、进给速度、切削深度、切削宽度等,在保证加工质量的前提下提升材料去除率。以铸铁件粗加工为例,初始参数可能偏保守,经过试切和刀具磨损观察后,可逐步提升进给速度和切削深度,单件加工时间可缩短 20% 以上。龙门加工中心床身采用一体式铸造结构,受力均匀,抵御交变切削载荷冲击。浙江自动化龙门加工中心价格
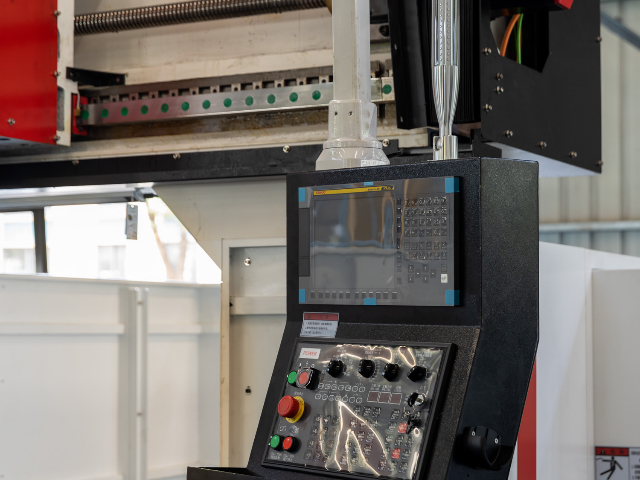
高传四开龙门加工中心的冷却系统采用多回路设计,包括主轴恒温冷却、导轨滚珠丝杠润滑、切削液冲屑和电气柜温控四个部分。主轴恒温冷却通过油冷机实现,油温设定后自动控制在 ±1℃ 范围内,主轴轴承和电机产生的热量被循环油带走,减少热变形对加工精度的影响。导轨和滚珠丝杠采用定时定量自动润滑系统,润滑泵按照设定时间间隔向各润滑点泵送润滑油,油量分配器保证每个润滑点获得均匀油量,既避免润滑不足导致的磨损,也防止过量润滑造成的浪费和污染。切削液系统配备大流量水泵,流量可达 100L/min 至 200L/min,通过主轴中心出水和外部冷却喷嘴双重供给,中心出水用于深孔钻削和内冷刀具加工,外部喷嘴用于常规铣削的冲屑和刀具冷却。切削液箱配备多级过滤装置,切削液回流后经过磁性分离器和滤网过滤,切屑被分离收集,延长切削液使用寿命。电气柜配备工业空调或热交换器,柜内温度控制在设定范围,保证数控系统和伺服驱动器在稳定温度环境下运行。冷却与润滑系统的完善设计使设备能够长时间连续运行,维护周期合理,适合工业现场的持续生产需求。数控龙门加工中心售后服务龙门加工中心工作台 T 型槽排布规整,工装压板装夹工件灵活,定位方式多样。
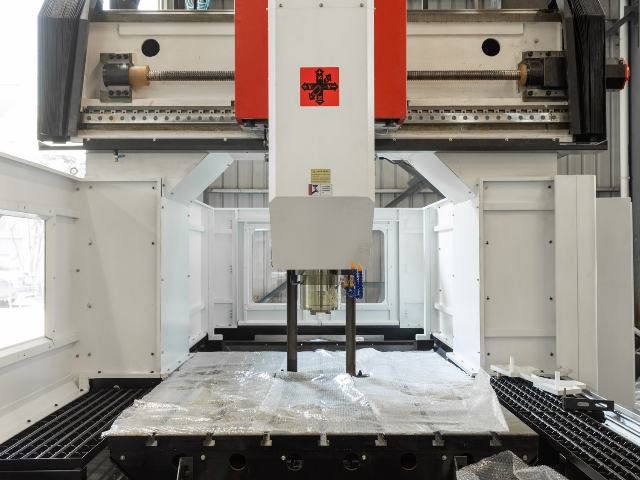
高传四开龙门加工中心在不锈钢及合金钢加工方面可通过设备刚性和冷却系统适配提供稳定的加工方案。不锈钢和合金钢具有强度高、韧性大、导热性差、加工硬化倾向大的特点,切削时刀具容易磨损和崩刃,对设备刚性和冷却条件要求较高。设备主轴采用齿轮箱传动结构,低速大扭矩输出,不锈钢粗加工时可承受较大切削负荷,转速可在 100rpm 至 800rpm 范围内调节。三向硬轨结构刚性较好,不锈钢加工时切削力较大,机床振动较小,刀具让刀量可控。以 304 不锈钢法兰加工为例,粗车或粗铣采用直径 63mm 可转位面铣刀,切削深度 3mm 至 5mm,进给 300mm/min,半精铣留 0.5mm 余量,精铣后表面粗糙度可达 Ra3.2 以下。冷却系统配备大流量高压冷却,切削液流量可达 100L/min 以上,不锈钢加工时切削区域温度高,充足的切削液可有效降低刀具温度,减少加工硬化。刀具可选用硬质合金涂层刀具或陶瓷刀具,不锈钢加工时根据材料牌号和加工工序选择合适的刀具材质和几何角度。对于沉淀硬化不锈钢和高温合金等难加工材料,可采用较低的切削速度和较厚的切削深度,避免切削刃长时间处于高温区域。设备润滑系统定时定量供油,导轨面和丝杠在重载切削下保持良好润滑,减少磨损。
高传四开龙门加工中心可配合交钥匙工程与整厂规划服务,为客户提供从设备选型、工艺规划、车间布局到安装调试、人员培训的整体解决方案。客户提出生产需求后,技术团队根据工件种类、材料、尺寸、产量和工艺要求,规划所需设备的型号、数量和配置,包括龙门加工中心、数控车床、铣床、钻床等设备的组合方案。车间布局阶段,根据设备外形尺寸、操作空间、物料流向、吊装需求和安全规范,出具车间平面布置图,合理规划设备区、物料区、刀具区、检测区和通道,使生产流程顺畅。工艺规划阶段,针对典型工件制定标准工艺路线和加工程序,确定每道工序的设备、刀具、切削参数和装夹方案,形成可直接执行的工艺文件。设备交付后,工程师上门完成安装调试和试加工验证,并为客户操作人员提供设备操作、编程、保养和故障排查的系统培训。整厂规划还可包括刀具柜、工装架、冷却液系统、排屑系统、压缩空气系统等配套设施的建议。交钥匙工程使客户无需多方协调,即可获得从规划到投产的一站式服务,缩短项目周期,降低建厂和扩产的综合成本。龙门加工中心可选高压内冷功能,切削过程带走热量,改善刀具磨损速度。
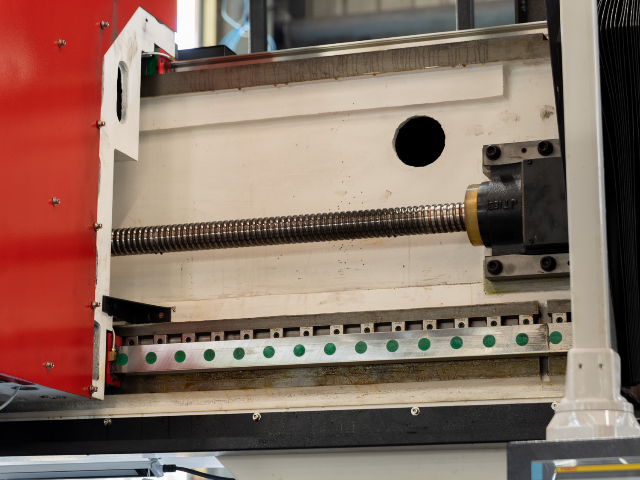
高传四开龙门加工中心在深孔钻削方面可通过配置中心出水和深孔刀具实现深孔加工,孔深与孔径比可达 10 倍至 20 倍,部分工况下可扩展至更高深径比。深孔常见于模具冷却水道、液压阀体油孔、轴类零件油孔、换热器管板孔等,加工时排屑困难、刀具易折断、孔壁质量难以保证。设备主轴配备中心出水功能,切削液压力可达 20bar 至 70bar,高压切削液通过刀柄和钻头内部通道直达切削区域,将切屑从孔内冲出,排屑顺畅。深孔钻削可选用枪钻、深孔麻花钻、可转位深孔钻等刀具,根据孔径和深度匹配。以直径 10mm、深度 150mm 的模具冷却水道加工为例,采用枪钻,转速 3000rpm,进给 80mm/min,中心出水压力 40bar,加工后孔壁表面粗糙度可达 Ra3.2 以下,孔的直线度较好。数控系统支持深孔钻削循环,可设定每次钻深和退刀排屑量,自动完成分级进给钻削,减少切屑堆积和钻头过热。三向定位精度较高,深孔孔位偏差较小,多孔零件的孔位一致性较好。对于直径较大的深孔,可先钻引导孔后再进行深孔钻削,提高孔的直线度。冷却系统配备大流量水泵和高精度过滤装置,深孔钻削时切削液流量充足且清洁度较高,延长刀具使用寿命。龙门加工中心适用于橡塑模具、压铸模具的型腔开粗与成型加工工序。浙江高精度龙门加工中心设备制造
龙门加工中心刀库换刀动作逻辑优化,换刀冲击小,减少刀具磕碰风险。浙江自动化龙门加工中心价格
高传四开龙门加工中心在大直径孔镗削方面具备适配的设备能力,可加工直径 50mm 至 500mm 范围内的孔,部分配置通过镗刀可扩展至更大直径。大直径孔常见于轴承座、阀体、泵体、齿轮箱壳体、液压缸端盖等零件,孔径公差和孔位精度要求较高。设备主轴采用齿轮箱传动结构,低速大扭矩输出,镗削大直径孔时切削稳定,转速可在 50rpm 至 500rpm 范围内调节。主轴锥孔 BT50,配合大直径镗刀杆和可调镗头,可实现粗镗、半精镗、精镗多工序加工。精镗刀采用微调机构,直径微调量可达 0.001mm,精镗后孔径公差可控制在 H7 级以内,表面粗糙度可达 Ra1.6 以下。三向硬轨结构刚性较好,大直径镗削时切削力较大,机床变形量较小,孔的圆柱度和圆度较好。以铸铁轴承座上直径 200mm 孔镗削为例,粗镗留 2mm 余量,半精镗留 0.3mm 余量,精镗转速 300rpm,进给 60mm/min,加工后孔径精度和孔壁质量满足装配要求。冷却系统可通过外冷喷嘴向镗刀杆和切削区域供给切削液,大直径孔镗削时排屑和冷却充分。对于深径比较大的大直径孔,可采用导向镗杆或浮动镗刀,减少镗杆让刀对孔径精度的影响。大直径孔镗削能力使设备在重型机械、矿山设备、船舶配套、能源装备等行业的大孔径零件加工中能够发挥作用。浙江自动化龙门加工中心价格