商机详情 -
浙江龙门加工中心参考价
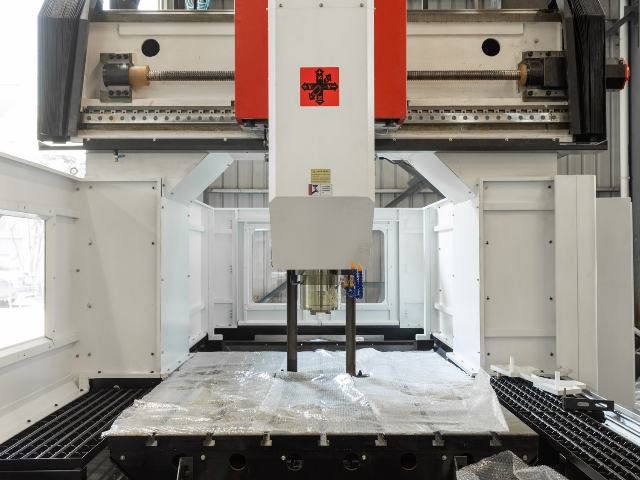
高传四开龙门加工中心提供数控系统升级与设备改造服务,适用于使用年限较长、系统老化或功能不足的设备升级改造。早期设备可能采用老旧数控系统,存在运算速度慢、程序容量小、通信接口缺失、操作不便、备件难以采购等问题,通过数控系统升级可提升设备的加工性能和使用便利性。升级方案根据设备现状和客户需求制定,可将旧系统更换为发那科、西门子、三菱等当前主流数控系统,同时更换伺服电机、伺服驱动器、主轴驱动器、电气柜等配套部件,使控制系统整体更新。新系统具备高速前瞻、NURBS 插补、大容量程序存储、以太网通信、USB 接口、多语言操作等功能,加工效率和操作体验均有提升。除系统升级外,还可根据需求进行机械改造,包括主轴更换、导轨修复、丝杠更换、刀库升级、防护系统更新等。以一台使用十余年的龙门加工中心为例,更换新数控系统和伺服系统后,进给响应速度加快,曲面加工表面质量提升,程序传输和编辑更加便捷,设备可继续稳定使用多年。改造前技术团队对设备进行检测,评估机械部分的状态,制定合理的改造范围和预算,避免过度改造。改造后进行精度检测和试加工验证,并为操作人员提供新系统操作培训。龙门加工中心工作台 T 型槽排布规整,工装压板装夹工件灵活,定位方式多样。浙江龙门加工中心参考价
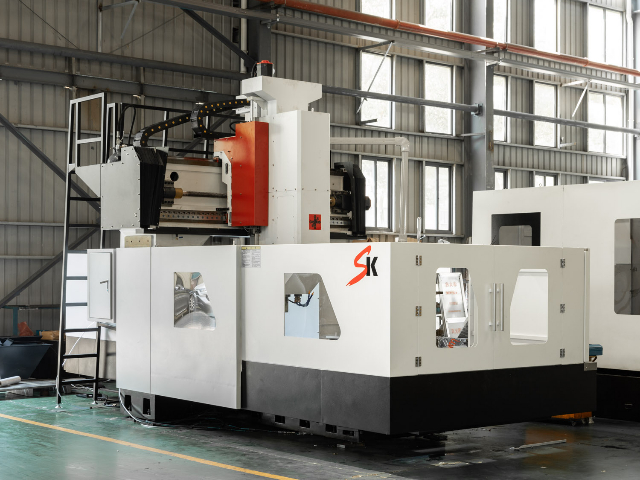
高传四开龙门加工中心可配置远程监控与智能运维系统,实现设备运行状态的实时监测、故障预警和远程诊断,提升设备运维效率和可用性。远程监控系统通过工业以太网采集数控系统、伺服驱动器、PLC 和传感器的数据,包括主轴转速和负载、进给轴位置和速度、机床报警信息、切削液温度和液位、润滑系统状态、电气柜温度等,数据实时上传至云端平台或客户本地服务器。客户可通过电脑或手机端查看设备运行状态、加工进度、报警信息和历史数据,随时随地掌握设备运行情况。故障预警功能可根据设备运行数据和历史故障记录,对潜在故障进行提前预警,例如主轴温度异常升高、润滑系统供油不足、伺服电机负载过大等,预警信息及时推送至管理人员,便于在故障发生前进行预防性维护,减少非计划停机。上海工业龙门加工中心参数龙门加工中心配备大容量刀库,自动换刀流程顺畅,减少人工换刀等待时长。
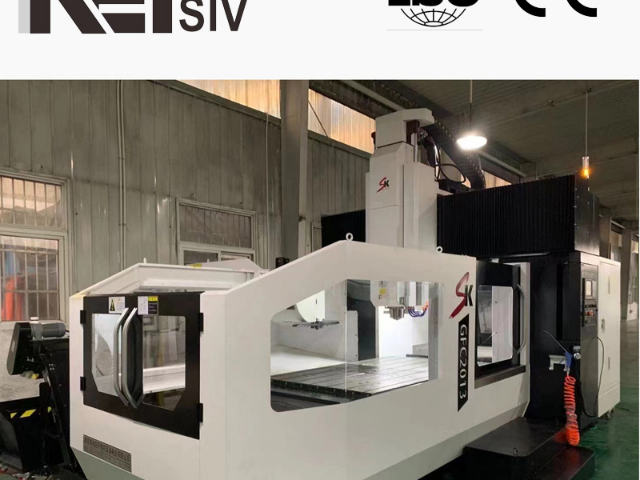
高传四开龙门加工中心在轨道交通零部件加工中可应用于转向架构架、轴箱体、齿轮箱壳体、制动盘安装座、车体连接构件等工件的加工。轨道交通零部件多为焊接结构件或铸钢件,尺寸较大且形位公差要求严格,设备 X 轴行程可延伸至 6000mm,Y 轴行程可达 3000mm,能够容纳长条形构架类工件的整体加工。主轴功率 30kW 至 37kW,齿轮箱传动输出大扭矩,面对厚板焊接件的坡口加工和余量铣削时切削稳定。机床配备中心出水与外部冷却双系统,深孔钻削时排屑顺畅。三向定位精度 ±0.01mm,重复定位精度 ±0.006mm,能够满足轨道交通行业对孔系位置度和平面度的要求。数控系统支持多工件坐标系设定,一次装夹可完成构架多个面的孔系与平面加工。设备的龙门结构刚性较好,加工过程中振动较小,刀具损耗处于合理范围。对于轨道交通装备制造企业的批量生产与维修备件加工,该设备均能提供稳定的加工能力支撑。
高传四开龙门加工中心可通过配置立卧转换主轴或自动铣头实现五面体加工,工件一次装夹后能够完成顶面、底面以外的五个面的铣削、镗削、钻孔和攻丝加工。立卧转换主轴可在 0 度至 90 度范围内自动切换角度,定位重复精度较高,切换后无需重新对刀即可继续加工。自动铣头可根据加工需求选配直角铣头、铣头、加长铣头等类型,铣头通过锥柄与主轴连接,自动拉紧固定。五面体加工能力使大型箱体类、框架类、结构件类工件无需多次翻转装夹,减少装夹次数带来的误差累积和辅助时间。以机床床身加工为例,传统工艺需要三次以上装夹才能完成导轨面、安装面、侧面和孔系的加工,采用五面体方案后一次装夹即可完成大部分工序,单件辅助时间可减少 30% 以上。设备数控系统支持多坐标系和旋转坐标系设定,铣头角度切换后系统自动补偿刀具位置,编程操作较为便捷。对于箱体、机架、底座等多面孔系和平面较多的工件,五面体加工方案能够在保证位置精度的同时提升加工效率,适合通用机械、机床制造、工程机械等行业的多面体零件生产。龙门加工中心适用于船舶配套零部件加工,处理厚板类工件坡口与轮廓加工。
高传四开龙门加工中心通过配置高速主轴可实现高速精铣加工,高速主轴采用电主轴或直联主轴结构,转速可达 8000rpm 至 12000rpm,部分配置可达 15000rpm 以上,适合铝合金、铜合金、预硬钢等材料的高速精加工。高速主轴采用陶瓷球轴承或油气润滑结构,高速运转下温升较低,跳动量较小。进给系统采用直线导轨配合大导程滚珠丝杠,快移速度可达 24m/min 至 48m/min,加速度可达 0.5g 至 1.0g,高速进给下定位响应较快。数控系统具备高速前瞻功能,可预先读取后续程序段并自动优化进给速度,在曲面拐角处自动减速,保证加工精度的同时提升表面质量。以铝合金模具型腔精加工为例,采用直径 10mm 球头刀,转速 10000rpm,进给 3000mm/min,步距 0.3mm,加工后表面粗糙度可达 Ra0.8 以下,减少后续钳工抛光工作量。高速精铣时切削力较小,工件装夹变形和刀具让刀量较小,适合薄壁件和精密零件的精加工。冷却系统可切换油气润滑或微量润滑方式,高速加工时刀具冷却充分且切削液用量较少。高速精铣能力使设备在模具制造、铝合金结构件、精密机械零件等领域能够提供较高的加工表面质量和加工效率,适合对表面光整度要求较高的工件生产。龙门加工中心采用集中润滑系统,定时为导轨丝杠供油,延长传动部件使用周期。河北可靠龙门加工中心价格
龙门加工中心内置温度补偿模块,降低环境温升带来的尺寸波动影响。浙江龙门加工中心参考价
高传四开龙门加工中心在刚性与稳定性方面具备扎实的结构基础。机床床身采用整体树脂砂铸造,壁厚均匀,筋板采用蜂窝状或井字形布局,单位重量下的抗弯刚度较高。床身经过自然时效、振动时效和二次去应力处理,铸造内应力释放充分,长期使用下基础变形量较小。立柱采用双柱对称结构,与床身通过螺栓和定位销紧固连接,结合面经过精密铲刮,接触面积占比达到较高水平,受力时连接面变形均匀。横梁采用大截面铸造结构,导轨面经过中频淬火处理,硬度均匀,磨削后导轨直线度控制在每米较小公差范围内。滑枕采用长导向结构,导向面长度与截面尺寸比例经过优化,悬伸加工时抗倾覆力矩较大。三向传动根据机型配置硬轨或线轨,硬轨机型导轨面宽、承载能力强,适合重载切削;线轨机型采用滚珠滑块导向,运动灵敏,适合中高速进给。进给传动采用大直径滚珠丝杠或齿轮齿条,丝杠经过预拉伸安装,减少热伸长对定位精度的影响。伺服电机与丝杠通过弹性联轴器直联,传动间隙小。整机重量与加工行程配比合理,大行程机型相应增加床身和立柱重量,保证大跨度下的刚性。设备在粗加工时振动较小,精加工时表面粗糙度稳定,适合对加工一致性要求较高的生产场景。浙江龙门加工中心参考价