商机详情 -
浙江大型龙门加工中心市场
高传四开龙门加工中心适用于船舶重工行业的大型零部件加工,可处理柴油机缸体、缸盖、曲轴箱、舵机壳体、推进器部件、甲板机械基座等工件。船舶零部件体积大、重量大、材料多为铸铁或铸钢,设备工作台承重达到 15000kg 至 20000kg,T 型槽间距合理,便于大型工件的吊装与固定。X 轴行程 4000mm 至 6000mm,Y 轴行程 2500mm 至 4000mm,Z 轴行程 1000mm 至 1500mm,加工空间充裕。主轴采用齿轮箱两级变速结构,低速大扭矩输出,粗加工时金属去除率较高。机床床身采用树脂砂铸造,经过自然时效与振动时效处理,内应力释放充分,长期使用下精度衰减较慢。导轨采用重载硬轨结构,导轨面经过淬火磨削,承载能力强。润滑系统采用定时定量自动润滑,各润滑点供油均匀。对于船舶行业常见的单件小批量、大余量、长周期加工特点,设备可实现长时间无人值守连续运行,适合船舶配套企业的重型加工需求。龙门加工中心排屑通道设计合理,及时带走切削废料,维持加工区域整洁。浙江大型龙门加工中心市场
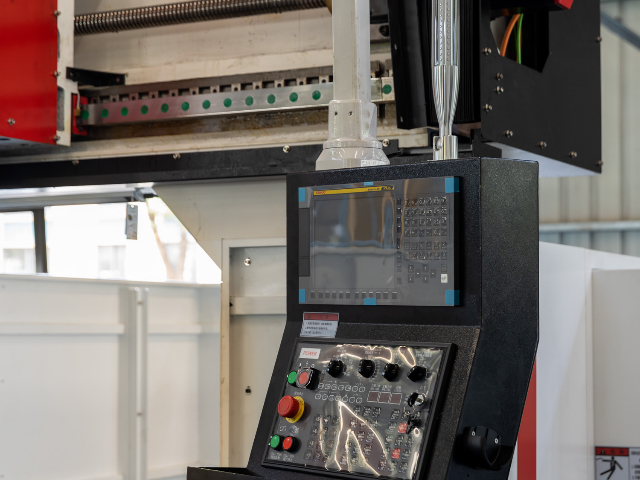
高传四开龙门加工中心在不锈钢及合金钢加工方面可通过设备刚性和冷却系统适配提供稳定的加工方案。不锈钢和合金钢具有强度高、韧性大、导热性差、加工硬化倾向大的特点,切削时刀具容易磨损和崩刃,对设备刚性和冷却条件要求较高。设备主轴采用齿轮箱传动结构,低速大扭矩输出,不锈钢粗加工时可承受较大切削负荷,转速可在 100rpm 至 800rpm 范围内调节。三向硬轨结构刚性较好,不锈钢加工时切削力较大,机床振动较小,刀具让刀量可控。以 304 不锈钢法兰加工为例,粗车或粗铣采用直径 63mm 可转位面铣刀,切削深度 3mm 至 5mm,进给 300mm/min,半精铣留 0.5mm 余量,精铣后表面粗糙度可达 Ra3.2 以下。冷却系统配备大流量高压冷却,切削液流量可达 100L/min 以上,不锈钢加工时切削区域温度高,充足的切削液可有效降低刀具温度,减少加工硬化。刀具可选用硬质合金涂层刀具或陶瓷刀具,不锈钢加工时根据材料牌号和加工工序选择合适的刀具材质和几何角度。对于沉淀硬化不锈钢和高温合金等难加工材料,可采用较低的切削速度和较厚的切削深度,避免切削刃长时间处于高温区域。设备润滑系统定时定量供油,导轨面和丝杠在重载切削下保持良好润滑,减少磨损。河北工业龙门加工中心24小时服务龙门加工中心冷却液管路分区布置,可对准切削区域持续进行冷却冲洗。
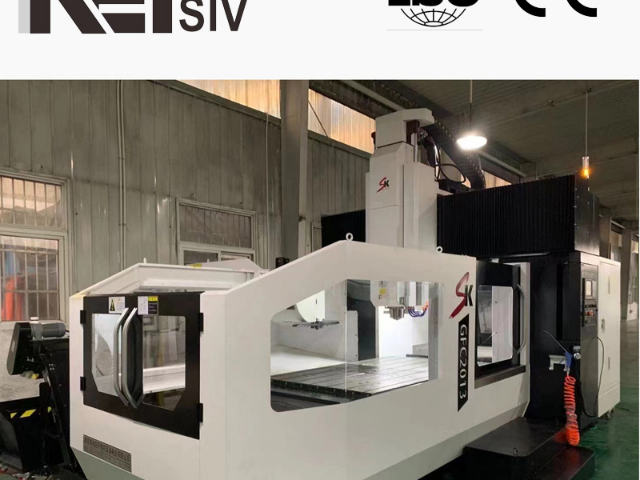
高传四开龙门加工中心针对汽车覆盖件模具的加工特点进行了结构适配,可处理车门模、翼子板模、引擎盖模、顶盖模、侧围模等大型拉延模与修边模。此类模具长度常在 2000mm 至 4000mm 之间,重量可达数吨,设备 X 轴行程 3000mm 至 6000mm,Y 轴行程 2000mm 至 3500mm,工作台承重 10000kg 至 20000kg,能够满足大型模具的装夹与加工需求。模具型面多为复杂自由曲面,设备三轴联动插补精度较高,配合球头刀与圆角刀可实现型面的连续光顺加工。主轴采用皮带或齿轮传动结构,中低速段扭矩充足,粗加工时可承受较大切削负荷。机床横梁经过淬火磨削处理,导轨面硬度均匀,长期运行下磨损量较小。冷却系统配备大流量冲屑与主轴恒温控制,减少加工过程中的热漂移。对于汽车模具行业对型面精度和表面质量的要求,设备可在半精加工后留均匀余量供精加工和钳工研修,缩短模具交付周期。
高传四开龙门加工中心在刚性与稳定性方面具备扎实的结构基础。机床床身采用整体树脂砂铸造,壁厚均匀,筋板采用蜂窝状或井字形布局,单位重量下的抗弯刚度较高。床身经过自然时效、振动时效和二次去应力处理,铸造内应力释放充分,长期使用下基础变形量较小。立柱采用双柱对称结构,与床身通过螺栓和定位销紧固连接,结合面经过精密铲刮,接触面积占比达到较高水平,受力时连接面变形均匀。横梁采用大截面铸造结构,导轨面经过中频淬火处理,硬度均匀,磨削后导轨直线度控制在每米较小公差范围内。滑枕采用长导向结构,导向面长度与截面尺寸比例经过优化,悬伸加工时抗倾覆力矩较大。三向传动根据机型配置硬轨或线轨,硬轨机型导轨面宽、承载能力强,适合重载切削;线轨机型采用滚珠滑块导向,运动灵敏,适合中高速进给。进给传动采用大直径滚珠丝杠或齿轮齿条,丝杠经过预拉伸安装,减少热伸长对定位精度的影响。伺服电机与丝杠通过弹性联轴器直联,传动间隙小。整机重量与加工行程配比合理,大行程机型相应增加床身和立柱重量,保证大跨度下的刚性。设备在粗加工时振动较小,精加工时表面粗糙度稳定,适合对加工一致性要求较高的生产场景。龙门加工中心横梁刚性经过优化,长时间持续切削过程中保持稳定运行状态。
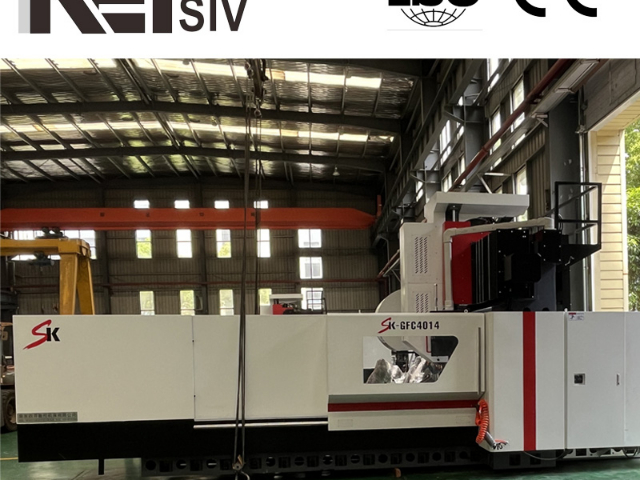
高传四开龙门加工中心在大直径孔镗削方面具备适配的设备能力,可加工直径 50mm 至 500mm 范围内的孔,部分配置通过镗刀可扩展至更大直径。大直径孔常见于轴承座、阀体、泵体、齿轮箱壳体、液压缸端盖等零件,孔径公差和孔位精度要求较高。设备主轴采用齿轮箱传动结构,低速大扭矩输出,镗削大直径孔时切削稳定,转速可在 50rpm 至 500rpm 范围内调节。主轴锥孔 BT50,配合大直径镗刀杆和可调镗头,可实现粗镗、半精镗、精镗多工序加工。精镗刀采用微调机构,直径微调量可达 0.001mm,精镗后孔径公差可控制在 H7 级以内,表面粗糙度可达 Ra1.6 以下。三向硬轨结构刚性较好,大直径镗削时切削力较大,机床变形量较小,孔的圆柱度和圆度较好。以铸铁轴承座上直径 200mm 孔镗削为例,粗镗留 2mm 余量,半精镗留 0.3mm 余量,精镗转速 300rpm,进给 60mm/min,加工后孔径精度和孔壁质量满足装配要求。冷却系统可通过外冷喷嘴向镗刀杆和切削区域供给切削液,大直径孔镗削时排屑和冷却充分。对于深径比较大的大直径孔,可采用导向镗杆或浮动镗刀,减少镗杆让刀对孔径精度的影响。大直径孔镗削能力使设备在重型机械、矿山设备、船舶配套、能源装备等行业的大孔径零件加工中能够发挥作用。龙门加工中心支持 DNC 在线传输程序,大容量加工程序可快速导入设备系统。安徽工业龙门加工中心怎么用
龙门加工中心主轴端面定位精度稳定,安装各类刀具后装夹牢靠不易松动。浙江大型龙门加工中心市场
高传四开龙门加工中心在航空航天零部件加工中可承担多种类型工件的铣削任务,包括机翼骨架、起落架支撑件、发动机壳体、舱体结构件等。设备定位精度可达 ±0.008mm,重复定位精度可达 ±0.005mm,三轴联动配合数控系统插补运算,能够完成复杂曲面的连续加工。主轴转速范围 50rpm 至 6000rpm,低速段大扭矩适合钛合金、高温合金等难加工材料的粗铣,高速段适合铝合金蒙皮类零件的精铣。机床床身采用整体铸造结构,经过二次时效处理,热稳定性较好。冷却系统可根据刀具和材料切换外冷与内冷方式,延长刀具使用寿命。对于航空航天行业常见的小批量、多品种、高精度要求的生产特点,设备支持多坐标系设定与子程序调用,换产调整时间较短,能够适应研发件与批量件交替生产的节奏。浙江大型龙门加工中心市场