商机详情 -
江苏工业龙门加工中心有哪些
高传四开龙门加工中心在节能降耗方面采取了多项设计措施。主轴驱动系统采用交流伺服电机配合变频调速,根据实际切削负荷自动调整输出功率,空载和轻载时电机运行在较低功耗区间,避免大马拉小车造成的能源浪费。进给轴伺服系统具备能量回馈功能,制动时产生的电能可回馈至电网,减少能耗。液压系统采用变量泵或伺服泵控制,根据系统压力和流量需求自动调节输出,相比定量泵可降低一定比例的液压能耗。润滑系统采用定时定量供油方式,各润滑点按需供油,避免持续润滑造成的润滑油过量消耗。冷却系统的油冷机和切削液泵配备温控启停功能,当温度低于设定值时设备自动停机,达到设定值后自动启动,减少无效运行。机床照明采用 LED 光源,功耗低、寿命长。电气柜配备节能模式,设备待机一段时间后自动关闭非必要电路。在气动系统方面,气路配备泄漏检测和压力维持控制,减少压缩空气的持续泄漏损耗。设备整体功率因数经过优化,减少无功损耗。对于有能源管理需求的客户,可加装能耗监测模块,实时采集设备各系统的用电数据,为生产能耗分析提供数据支撑。节能降耗设计在保证设备加工性能的同时降低了运行成本,符合制造企业对生产成本控制和绿色生产的要求。龙门加工中心适用于工程机械阀体、壳体类零件的批量成型加工工作。江苏工业龙门加工中心有哪些
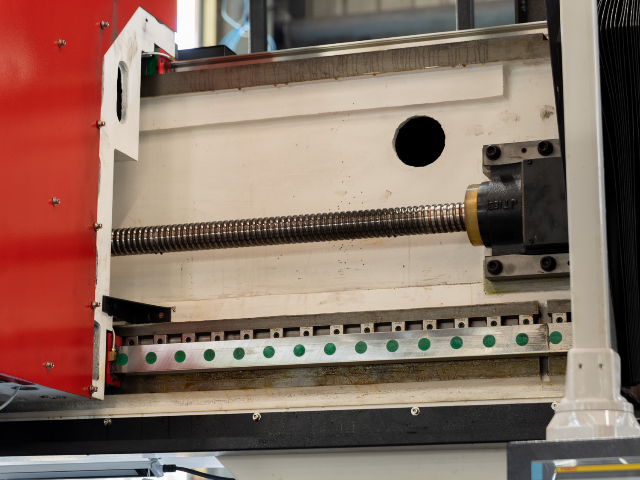
高传四开龙门加工中心在铸铁件加工方面具备成熟的工艺适配能力,可处理灰铸铁、球墨铸铁、合金铸铁等多种材质的铸件,覆盖机床床身、减速机壳体、泵体、阀体、飞轮、轴承座等典型铸铁零件。铸铁件毛坯余量较大且硬度分布不均,设备主轴采用齿轮箱传动结构,低速大扭矩输出,粗加工时可承受较大切削负荷,切削深度可达 10mm 至 15mm。三向硬轨结构刚性较好,铸铁件粗加工时振动较小,刀具损耗处于合理范围。铸铁加工时切屑为崩碎状,切削力波动较大,设备进给系统稳定性较好,加工过程中进给速度平稳。以灰铸铁机床床身导轨面加工为例,粗铣采用直径 80mm 可转位面铣刀,切削深度 8mm,进给 600mm/min,半精铣留 1mm 余量,精铣后导轨面平面度和表面粗糙度满足装配要求。冷却系统可采用乳化液或半合成切削液,铸铁加工时切削液流量充足,可有效冲走切屑并降低刀具温度。排屑系统配备磁性分离器,可有效分离铸铁切屑中的铁磁性颗粒,延长切削液使用寿命。铸铁件加工时粉尘较多,设备可配备全封闭防护罩和除尘接口,减少加工现场的粉尘扩散。对于球墨铸铁等强度较高的铸铁材料,可适当降低切削速度并增加切削深度,发挥设备的重切削能力。安徽精密龙门加工中心龙门加工中心冷却液管路分区布置,可对准切削区域持续进行冷却冲洗。
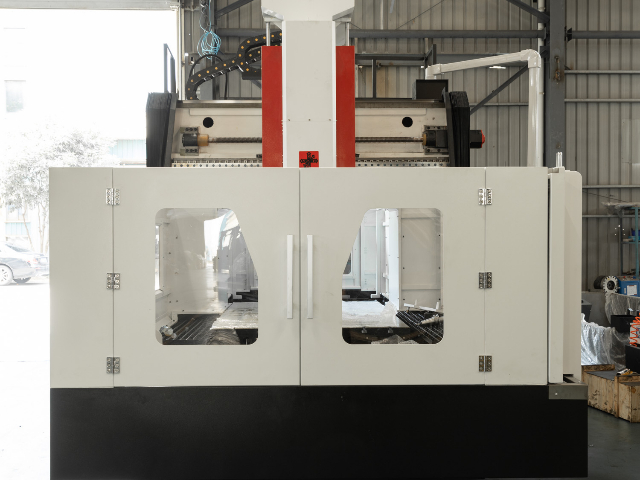
高传四开龙门加工中心建立了覆盖售前、售中、售后的技术支持体系。售前阶段,技术团队可根据客户提供的工件图纸、材料信息、产量需求和现有厂房条件,协助客户进行设备选型,提供行程规格、主轴配置、数控系统、辅助装置等方面的建议,并可出具设备布局图和基础施工图,指导客户完成厂房地基和电源、气源的准备。售中阶段,设备在工厂完成装配和调试后,邀请客户到厂进行预验收,按照双方确认的精度检验标准逐项检测,包括几何精度、定位精度、重复定位精度、试切件精度等,客户确认合格后发货。设备到达客户现场后,售后工程师上门进行安装调试,包括设备就位、水平调整、通电调试、精度复检、试加工验证等环节,调试完成后交付客户使用。培训方面,售后工程师为客户操作人员提供设备操作、程序编辑、日常保养、常见故障排查等方面的培训,培训时间根据客户需求安排,确保操作人员能够使用设备。质保期内,设备出现非人为故障时,售后团队提供免费维修服务,接到报修后响应时间较短,常用备件库存充足,复杂故障安排工程师上门处理。质保期后,提供终身有偿维修服务和备件供应,可签订年度维保协议,定期上门保养设备。
高传四开龙门加工中心适用于船舶重工行业的大型零部件加工,可处理柴油机缸体、缸盖、曲轴箱、舵机壳体、推进器部件、甲板机械基座等工件。船舶零部件体积大、重量大、材料多为铸铁或铸钢,设备工作台承重达到 15000kg 至 20000kg,T 型槽间距合理,便于大型工件的吊装与固定。X 轴行程 4000mm 至 6000mm,Y 轴行程 2500mm 至 4000mm,Z 轴行程 1000mm 至 1500mm,加工空间充裕。主轴采用齿轮箱两级变速结构,低速大扭矩输出,粗加工时金属去除率较高。机床床身采用树脂砂铸造,经过自然时效与振动时效处理,内应力释放充分,长期使用下精度衰减较慢。导轨采用重载硬轨结构,导轨面经过淬火磨削,承载能力强。润滑系统采用定时定量自动润滑,各润滑点供油均匀。对于船舶行业常见的单件小批量、大余量、长周期加工特点,设备可实现长时间无人值守连续运行,适合船舶配套企业的重型加工需求。龙门加工中心防护结构密封性良好,阻挡切削粉尘与冷却液侵入传动部件。
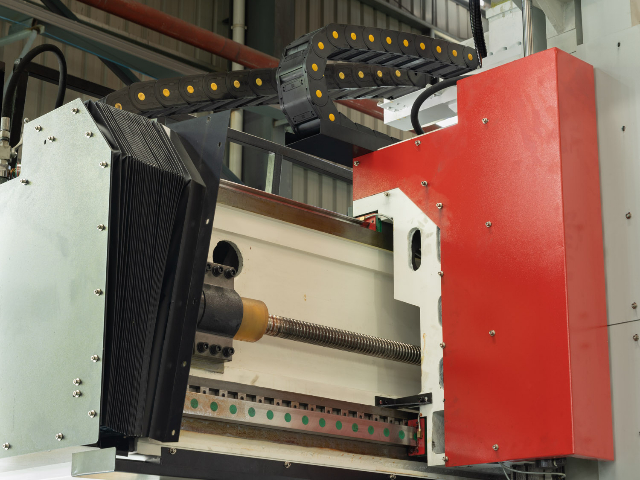
高传四开龙门加工中心提供数控系统升级与设备改造服务,适用于使用年限较长、系统老化或功能不足的设备升级改造。早期设备可能采用老旧数控系统,存在运算速度慢、程序容量小、通信接口缺失、操作不便、备件难以采购等问题,通过数控系统升级可提升设备的加工性能和使用便利性。升级方案根据设备现状和客户需求制定,可将旧系统更换为发那科、西门子、三菱等当前主流数控系统,同时更换伺服电机、伺服驱动器、主轴驱动器、电气柜等配套部件,使控制系统整体更新。新系统具备高速前瞻、NURBS 插补、大容量程序存储、以太网通信、USB 接口、多语言操作等功能,加工效率和操作体验均有提升。除系统升级外,还可根据需求进行机械改造,包括主轴更换、导轨修复、丝杠更换、刀库升级、防护系统更新等。以一台使用十余年的龙门加工中心为例,更换新数控系统和伺服系统后,进给响应速度加快,曲面加工表面质量提升,程序传输和编辑更加便捷,设备可继续稳定使用多年。改造前技术团队对设备进行检测,评估机械部分的状态,制定合理的改造范围和预算,避免过度改造。改造后进行精度检测和试加工验证,并为操作人员提供新系统操作培训。龙门加工中心操作面板布局合理,参数设置步骤简化,降低操作人员学习成本。浙江多功能龙门加工中心保养
龙门加工中心具备报警信息提示功能,故障点位直观显示,方便检修排查。江苏工业龙门加工中心有哪些
高传四开龙门加工中心在航空航天零部件加工中可承担多种类型工件的铣削任务,包括机翼骨架、起落架支撑件、发动机壳体、舱体结构件等。设备定位精度可达 ±0.008mm,重复定位精度可达 ±0.005mm,三轴联动配合数控系统插补运算,能够完成复杂曲面的连续加工。主轴转速范围 50rpm 至 6000rpm,低速段大扭矩适合钛合金、高温合金等难加工材料的粗铣,高速段适合铝合金蒙皮类零件的精铣。机床床身采用整体铸造结构,经过二次时效处理,热稳定性较好。冷却系统可根据刀具和材料切换外冷与内冷方式,延长刀具使用寿命。对于航空航天行业常见的小批量、多品种、高精度要求的生产特点,设备支持多坐标系设定与子程序调用,换产调整时间较短,能够适应研发件与批量件交替生产的节奏。江苏工业龙门加工中心有哪些