商机详情 -
浙江耐用龙门加工中心哪家便宜
高传四开龙门加工中心在复杂曲面加工方面可通过三轴联动或配置第四轴、第五轴实现多种曲面的铣削加工,覆盖模具型面、叶轮叶片、航空结构件、雕塑艺术品、异形机械零件等具有复杂曲面特征的工件。三轴联动可完成大部分具有三维曲面特征的模具型腔和型芯加工,数控系统支持 NURBS 插补和高速前瞻功能,曲面加工时进给速度平稳,表面光顺度较好。对于需要多面加工的复杂曲面工件,可配置数控回转工作台作为第四轴,或配置五轴联动头实现五轴加工,刀具可从不同角度接近曲面,避免刀具干涉,一次装夹完成多个曲面的加工。曲面加工可对接 UG、PowerMill、Mastercam、Cimatron 等主流编程的刀路文件,系统支持大容量程序在线加工或通过以太网边传边加工。以汽车覆盖件模型面加工为例,采用直径 10mm 球头刀,半精铣留 0.3mm 余量,精铣转速 6000rpm,进给 2500mm/min,步距 0.2mm,加工后曲面表面粗糙度可达 Ra0.8 以下,型面精度符合模具要求。主轴跳动量较小,球头刀刀尖点轨迹准确,曲面加工精度稳定。冷却系统可根据曲面加工特点选择外冷或内冷方式,保证刀具冷却和切屑排出。龙门加工中心横梁驱动采用双驱同步方案,两侧进给动作同步,运行一致性好。浙江耐用龙门加工中心哪家便宜
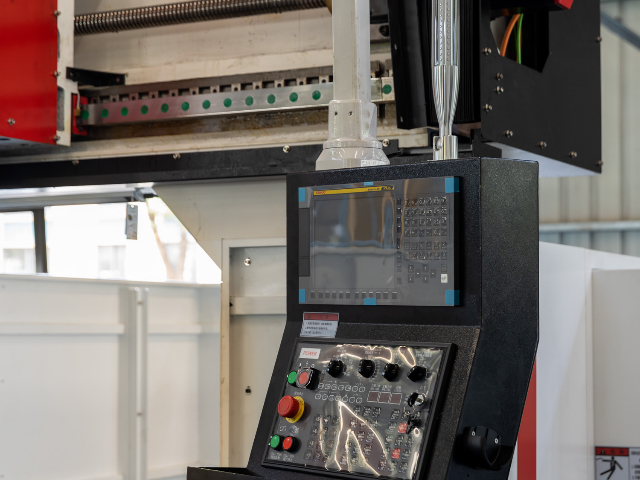
高传四开龙门加工中心在铸铁件加工方面具备成熟的工艺适配能力,可处理灰铸铁、球墨铸铁、合金铸铁等多种材质的铸件,覆盖机床床身、减速机壳体、泵体、阀体、飞轮、轴承座等典型铸铁零件。铸铁件毛坯余量较大且硬度分布不均,设备主轴采用齿轮箱传动结构,低速大扭矩输出,粗加工时可承受较大切削负荷,切削深度可达 10mm 至 15mm。三向硬轨结构刚性较好,铸铁件粗加工时振动较小,刀具损耗处于合理范围。铸铁加工时切屑为崩碎状,切削力波动较大,设备进给系统稳定性较好,加工过程中进给速度平稳。以灰铸铁机床床身导轨面加工为例,粗铣采用直径 80mm 可转位面铣刀,切削深度 8mm,进给 600mm/min,半精铣留 1mm 余量,精铣后导轨面平面度和表面粗糙度满足装配要求。冷却系统可采用乳化液或半合成切削液,铸铁加工时切削液流量充足,可有效冲走切屑并降低刀具温度。排屑系统配备磁性分离器,可有效分离铸铁切屑中的铁磁性颗粒,延长切削液使用寿命。铸铁件加工时粉尘较多,设备可配备全封闭防护罩和除尘接口,减少加工现场的粉尘扩散。对于球墨铸铁等强度较高的铸铁材料,可适当降低切削速度并增加切削深度,发挥设备的重切削能力。浙江工业龙门加工中心厂家供应龙门加工中心工作台 T 型槽排布规整,工装压板装夹工件灵活,定位方式多样。
高传四开龙门加工中心在交付和使用过程中提供工艺支持与参数优化服务,帮助客户充分发挥设备性能,提升加工效率和产品质量。售前阶段,技术团队可根据客户提供的工件图纸、材料信息、产量需求和现有工艺,进行工艺评估和设备选型建议,包括加工工序划分、刀具选择、切削参数推荐、装夹方案设计等,为客户提供从工艺到设备的整体解决方案。设备调试阶段,售后工程师可协助客户进行典型工件的试加工,根据实际加工情况优化切削参数,包括主轴转速、进给速度、切削深度、切削宽度等,在保证加工质量的前提下提升材料去除率。以铸铁件粗加工为例,初始参数可能偏保守,经过试切和刀具磨损观察后,可逐步提升进给速度和切削深度,单件加工时间可缩短 20% 以上。
高传四开龙门加工中心在锂电池设备结构件加工中可应用于辊压机机架、涂布机墙板、卷绕机底座、模切机平台、化成柜框架等工件的加工。锂电池设备结构件多为焊接钢结构件或铝合金型材拼接件,尺寸较大且形位公差要求严格,设备 X 轴行程可覆盖 2000mm 至 6000mm,能够容纳长条形机架和墙板类工件的整体加工。锂电池设备对辊面平行度和安装面平面度要求较高,设备三向定位精度 ±0.008mm,重复定位精度 ±0.005mm,能够满足关键尺寸的加工要求。以涂布机墙板加工为例,一次装夹可完成辊筒安装孔、轴承座孔、定位面和连接孔的加工,孔系位置度和平面度满足涂布精度要求。主轴转速范围 50rpm 至 6000rpm,铝合金结构件可采用中高速精铣,焊接钢结构件可采用低速大扭矩粗铣。冷却系统配备大流量冲屑,加工产生的切屑可及时排出。锂电池设备结构件加工方案使设备在新能源装备制造领域能够提供稳定的加工支撑,适配锂电池产线设备对加工精度和交付周期的要求。龙门加工中心大件铸件经过时效去应力处理,减缓长时间运行下的形变问题。
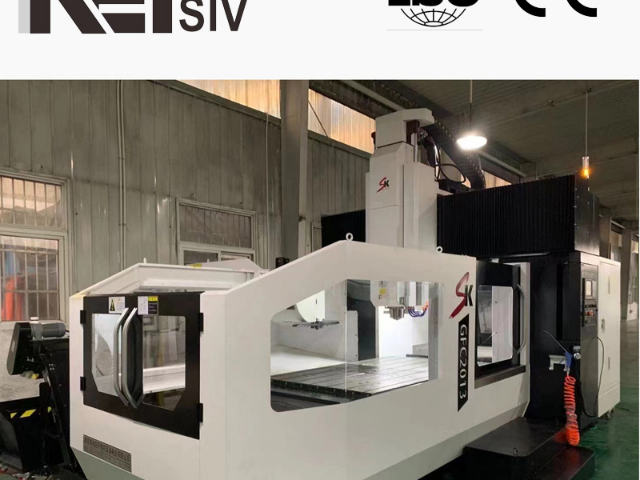
高传四开龙门加工中心针对汽车覆盖件模具的加工特点进行了结构适配,可处理车门模、翼子板模、引擎盖模、顶盖模、侧围模等大型拉延模与修边模。此类模具长度常在 2000mm 至 4000mm 之间,重量可达数吨,设备 X 轴行程 3000mm 至 6000mm,Y 轴行程 2000mm 至 3500mm,工作台承重 10000kg 至 20000kg,能够满足大型模具的装夹与加工需求。模具型面多为复杂自由曲面,设备三轴联动插补精度较高,配合球头刀与圆角刀可实现型面的连续光顺加工。主轴采用皮带或齿轮传动结构,中低速段扭矩充足,粗加工时可承受较大切削负荷。机床横梁经过淬火磨削处理,导轨面硬度均匀,长期运行下磨损量较小。冷却系统配备大流量冲屑与主轴恒温控制,减少加工过程中的热漂移。对于汽车模具行业对型面精度和表面质量的要求,设备可在半精加工后留均匀余量供精加工和钳工研修,缩短模具交付周期。龙门加工中心适配轨道交通构件加工,满足大型型材的孔位与轮廓成型加工。河北高速龙门加工中心零售价格
可与自动化上下料系统、工件检测系统集成,高传四开龙门加工中心实现自动化流水线作业。浙江耐用龙门加工中心哪家便宜
高传四开龙门加工中心通过配置高速主轴可实现高速精铣加工,高速主轴采用电主轴或直联主轴结构,转速可达 8000rpm 至 12000rpm,部分配置可达 15000rpm 以上,适合铝合金、铜合金、预硬钢等材料的高速精加工。高速主轴采用陶瓷球轴承或油气润滑结构,高速运转下温升较低,跳动量较小。进给系统采用直线导轨配合大导程滚珠丝杠,快移速度可达 24m/min 至 48m/min,加速度可达 0.5g 至 1.0g,高速进给下定位响应较快。数控系统具备高速前瞻功能,可预先读取后续程序段并自动优化进给速度,在曲面拐角处自动减速,保证加工精度的同时提升表面质量。以铝合金模具型腔精加工为例,采用直径 10mm 球头刀,转速 10000rpm,进给 3000mm/min,步距 0.3mm,加工后表面粗糙度可达 Ra0.8 以下,减少后续钳工抛光工作量。高速精铣时切削力较小,工件装夹变形和刀具让刀量较小,适合薄壁件和精密零件的精加工。冷却系统可切换油气润滑或微量润滑方式,高速加工时刀具冷却充分且切削液用量较少。高速精铣能力使设备在模具制造、铝合金结构件、精密机械零件等领域能够提供较高的加工表面质量和加工效率,适合对表面光整度要求较高的工件生产。浙江耐用龙门加工中心哪家便宜