商机详情 -
江苏工业卧式加工中心生产厂家
高传四开卧式加工中心面向汽车零部件行业提供成熟加工方案,典型工件如发动机缸体、变速箱壳体、转向节、制动钳等,一次装夹可完成四面铣削、钻孔、攻丝与镗孔工序。以某 1.5T 发动机缸体生产线为例,单台设备节拍 4.5 分钟,配备 40 把刀链式刀库,刀具更换时间 2.5 秒,相邻工序切换几乎无等待。工作台采用 500×500 mm 或 630×630 mm 规格,T 型槽间距 100 mm,配合液压夹具可实现 30 秒内完成工件夹紧与定位。主轴中心出水配合高压内冷钻头,在铸铁缸体上加工 φ10 mm 深孔时,单孔耗时 12 秒,孔壁粗糙度 Ra1.6。设备可接入 MES 系统,实时上传加工参数、刀具寿命与产量数据,便于产线管理者进行 OEE 分析与排产优化。数控卧式加工中心,借助便捷的远程诊断功能,工程师远程解决问题,减少停机维修时间。江苏工业卧式加工中心生产厂家
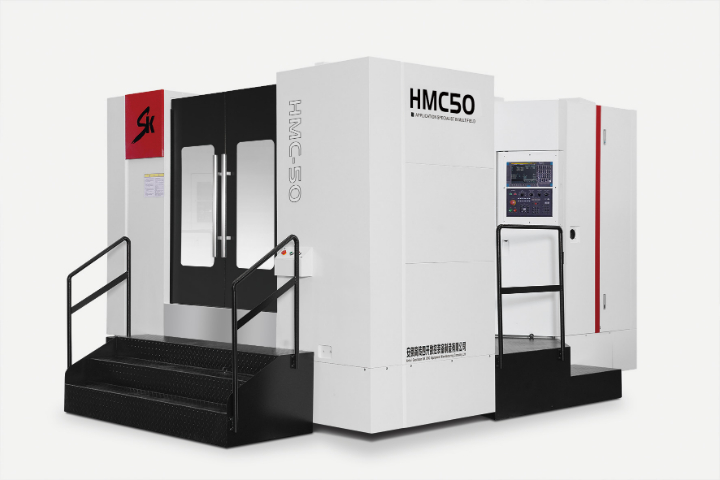
高传四开卧式加工中心三轴传动均采用 C3 级滚珠丝杠,丝杠直径 40–63 mm,导程 10–16 mm,经预拉伸安装后,热伸长量在全行程内被补偿至 0.01 mm 以下。丝杠支撑端采用固定 — 固定配对方式,临界转速高于实际运行转速 40%,高速移动时振动幅值小于 0.02 mm。直线导轨选用 35–45 mm 宽幅滚柱导轨,单条导轨额定动载荷 38 kN,X 轴双导轨四滑块配置,承载与抗倾覆能力优于同规格线轨机型。三轴快移速度 24/24/20 m/min,加速度 0.5 g,在典型箱体件 50 次换刀循环加工中,非切削时间占比可压缩至 35% 以内。各轴均配备双螺距误差补偿与反向间隙补偿,补偿点数 128 点,激光干涉仪检测后写入系统,长期使用后可再次标定恢复精度。江苏精密卧式加工中心有哪些高传四开卧式加工中心采用模块化设计,维修便捷,降低设备维护难度。
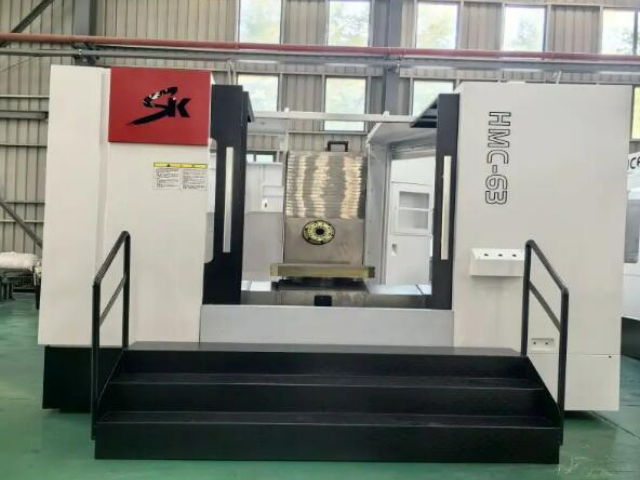
高传四开卧式加工中心在轴承座与轴承套加工中表现稳定,这类零件要求内孔圆度、圆柱度与同轴度高,批量生产时一致性尤为重要。以剖分式轴承座为例,材料 HT200,轴承孔 φ120 mm,圆度 0.008 mm,圆柱度 0.008 mm,中心高公差 ±0.02 mm。采用粗镗 — 半精镗 — 精镗工艺,精镗余量 0.1 mm,孔径公差 H7。工作台可一次装夹 4 件,配合液压夹具,批量加工效率高。主轴热伸长补偿功能开启后,连续加工 4 小时孔径变化小于 0.005 mm。在机测量可检测孔径与中心高,自动补偿刀具磨损。某轴承座企业导入后,单件节拍 12 分钟,日产量 300 件,轴承装配合格率从 94% 提升至 99%,批量产品的尺寸离散度控制在公差带的 1/3 以内。
高传四开卧式加工中心选配数控回转工作台后可实现五面体加工,一次装夹完成除底面外五个面的铣削、钻孔、镗孔与攻丝,减少翻面装夹次数与累积误差。以箱体类零件为例,传统工艺需三次装夹,五面体加工一次装夹完成,辅助时间减少 60%,位置精度提升 50%。回转台采用蜗杆蜗轮传动,分度精度 15″,重复定位精度 5″,B 轴 360° 连续分度,小分度 0.001°。回转台承载 500–1500 kg,可满足中型零件需求。系统支持五轴联动(选配),可加工复杂斜面与曲面。五面体加工特别适合多面孔系箱体、阀体、结构件等,某机械企业导入后,箱体加工从 3 台设备 3 道工序缩减为 1 台设备 1 次装夹,在制品库存减少,场地占用降低,整体加工成本下降约 30%。适用于汽车零部件加工,如发动机缸体、变速箱壳体,高传四开卧式加工中心品质可靠。
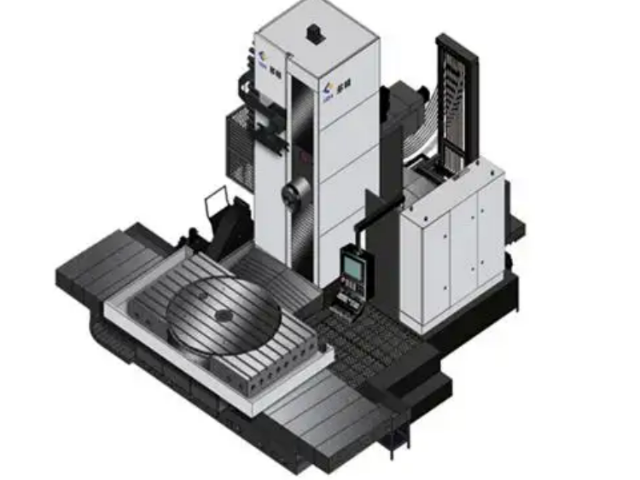
高传四开卧式加工中心刀具寿命管理功能完善,系统可按切削时间、加工件数或切削距离三种方式计数,每把刀具设定寿命阈值,达到阈值自动提示或禁止调用。刀具数据可存储 200 组,包含刀具号、长度补偿、半径补偿、寿命计数与备用刀号,管理方便。可选配激光对刀仪,自动测量刀具长度与半径,测量精度 ±0.002 mm,对刀时间 10 秒 / 把,避免人工对刀误差。对刀仪安装在工作台内侧,换刀后自动测量,超差报警,防止刀具破损或装夹错误导致废品。刀具磨损补偿可通过宏程序自动叠加,加工尺寸随刀具磨损逐步补偿,批量一致性好。系统支持刀具家族管理,同规格多把刀可设为一组,一把达到寿命自动调用下一把,不中断生产。数控卧式加工中心,随时代科技发展不断升级,持续为制造业提供强劲加工动力 。浙江高速卧式加工中心哪里有卖的
减少了工件在不同机床间的周转次数,缩短制造周期与成本。江苏工业卧式加工中心生产厂家
高传四开卧式加工中心在石墨电极加工领域可提供配置,石墨材料粉尘大、对设备密封与除尘要求高,卧式布局配合全封闭防护可有效控制粉尘扩散。石墨电极加工以模具 EDM 用电极为主,材料 ISO-63 或 EDM-3,形状复杂,尺寸精度 ±0.01 mm。设备选配石墨防护,导轨与丝杠采用双密封结构,电气柜正压防尘,石墨粉尘无法进入传动部件与电气系统。高速主轴 15000 rpm 配合金刚石涂层刀具,石墨铣削效率高,电极表面无崩边。配备大功率吸尘装置,吸尘量 300 m³/h,加工区粉尘浓度低于 2 mg/m³。在机测量可检测电极尺寸,自动补偿。某模具企业导入石墨机型后,电极加工周期缩短 40%,电极损耗一致性好,模具电火花加工时间减少 20%,车间环境明显改善。江苏工业卧式加工中心生产厂家