商机详情 -
浙江数控卧式加工中心联系人
高传四开卧式加工中心气动系统配置 0.7 MPa 标准气源,耗气量 200 L/min,用户车间空压机能满足即可。气动元件主要用于主轴松刀、工作台吹气、夹具夹紧与防护门驱动,管路采用铝合金快插管道,压降小于 0.05 MPa。主轴松刀气缸出力 18000 N,松刀时间 0.5 秒,拉刀力稳定,刀柄锥面贴合率 90% 以上。吹气装置在换刀前自动吹扫主轴锥孔与刀柄,清洁度高,避免切屑夹入导致的精度偏差。气动三联件配备过滤器、减压阀与油雾器,过滤精度 5 μm,输出压力稳定 0.6 MPa。可选配气液增压缸,为液压夹具提供 5 MPa 高压油,夹紧力 30 kN,适合薄壁件的低变形夹紧。气动系统维护简单,每年更换一次滤芯即可,故障率低于 1%。托盘交换系统实现工件自动装卸,极大缩短辅助时间提升产能。浙江数控卧式加工中心联系人
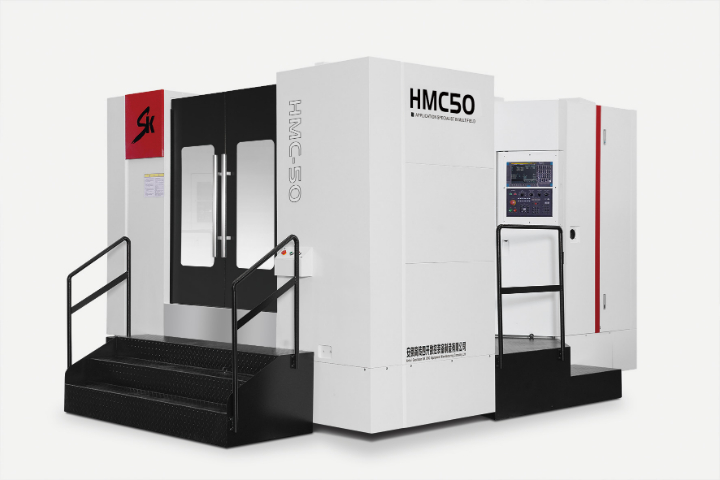
高传四开卧式加工中心在批量生产场景中可帮助用户提升整体效率,以某汽车零部件产线为例,导入 4 台设备组成单元后,月产量从 8000 件提升至 18000 件,单件人工成本下降 55%。双工作台交换机构使上下料与加工并行,设备开动率达到 88%,高于行业平均 70% 的水平。刀具寿命管理系统按实际切削时间预警,避免过度使用导致的崩刀与废品,刀具消耗成本降低约 20%。在线测量探头可在加工后自动检测关键尺寸,超差即时补偿,首件合格率从 85% 提升至 98%。设备数据可上传至工厂管理平台,管理者实时查看每台设备的运行状态、产量与故障记录,排产决策更有依据。稳定的精度与可靠性使批量产品尺寸离散度控制在公差带的 1/3 以内,下游装配环节的返修率明显降低。江苏定制卧式加工中心行价模块化设计可扩展多托盘系统,轻松构建柔性制造单元(FMC)。
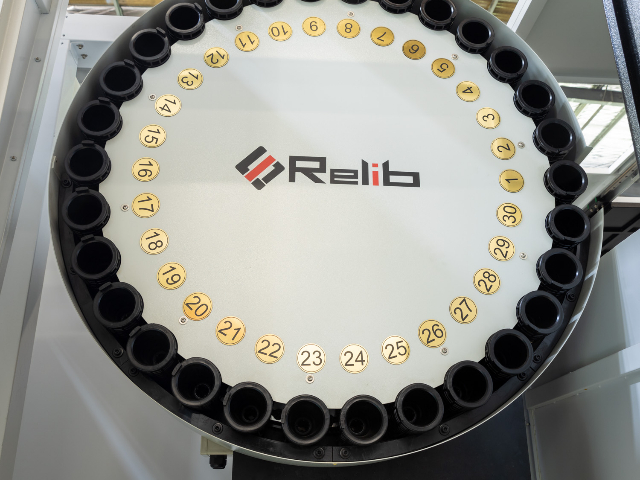
高传四开卧式加工中心在模具制造领域可用于模架、型腔板、滑块座等零件的粗精加工,工作台承重 1500 kg 以上机型可承载大型模架坯料。Z 轴滑枕采用方滑枕结构,截面尺寸 260×260 mm,伸出 500 mm 时挠度小于 0.015 mm,深腔模具侧壁加工时让刀量可控。主轴选配 8000 rpm 高速电主轴,陶瓷球轴承,适合预硬钢与淬硬钢的高速铣削,在 HRC52 模具钢上采用 φ12 mm 球头刀、切深 0.3 mm、行距 0.2 mm 时表面粗糙度可达 Ra0.8。三轴全闭环配置可选,光栅尺分辨率 0.001 mm,型腔尺寸一致性在批量电极加工中偏差小于 0.01 mm。设备预留五轴接口,后续可加装数控回转工作台实现五面体加工,减少大型模具翻面装夹次数,单件装夹辅助时间降低约 40%。
高传四开卧式加工中心在纺织机械零件加工中可用于罗拉座、墙板、齿轮箱、锭子座等零件,这类零件批量大、孔系多、互换性要求高。以细纱机墙板为例,材料 HT200,外形 800×600 mm,孔系 20 余个,孔距公差 ±0.02 mm。工作台 630×630 mm 可一次装夹两块墙板,双工作台交换时上下料并行,日产量 120 块。主轴 6000 rpm 标配,铸铁粗铣切深 8 mm,效率高。三轴定位精度 0.008 mm,孔距一致性好,装配时互换性强。刀库 40 把可容纳全部加工刀具,一次装夹完成所有工序。某纺织机械企业导入后,墙板加工节拍从 35 分钟降至 20 分钟,月产量 5000 件,装配返修率从 8% 降至 2%,批量生产的稳定性得到主机厂认可。重心低且结构稳定,在重型切削时能保证优异的动态精度。
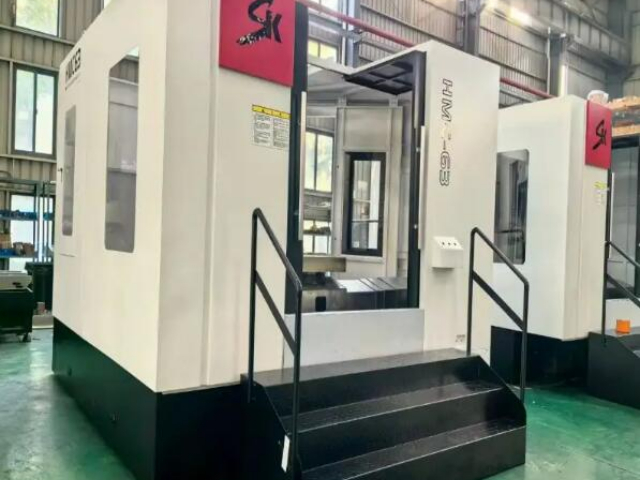
高传四开卧式加工中心程序管理功能强大,系统内存 4 GB,可存储 1000 个以上加工程序,程序按目录分类管理,查找调用方便。支持 U 盘、CF 卡、以太网 DNC 多种传输方式,大型程序(100 MB 以上)可在线加工,无需分段。程序编辑支持后台编辑,加工中可同时编辑下一个工件程序,减少等待。系统内置图形模拟功能,加工前可三维模拟刀具路径,检查干涉与过切,降低撞机风险。程序版本管理可记录修改历史,支持回退到上一版本,避免误改导致的问题。宏程序与子程序嵌套支持 8 层,复杂零件编程灵活。程序可通过网络集中管理,工艺员在办公室编写程序后下发到设备,车间程序版本统一,减少因程序不一致导致的质量波动。在模具制造领域,高传四开卧式加工中心加工模仁、型腔,表面粗糙度低,精度高。江苏数控卧式加工中心价位
适用于阀门制造,加工阀门阀体、阀盖,高传四开卧式加工中心密封面加工精度高。浙江数控卧式加工中心联系人
高传四开卧式加工中心适用于法兰与管板加工,这类零件在石化、锅炉、换热器行业用量大,孔系密集、位置度要求高。以换热器管板为例,材料 16MnR,直径 φ1500 mm,厚度 80 mm,管孔 300 余个,孔径 φ25 mm,孔距公差 ±0.15 mm。大行程机型 X 轴 2000 mm、工作台 1600×1600 mm 可装夹大型管板。主轴中心出水配合内冷钻头,管孔钻削效率高,单孔 30 秒。数控系统支持钻孔固定循环与阵列编程,300 孔程序自动生成,无需逐孔编程。在机测量可抽检孔径与孔距,确保位置度。工作台承重 5000 kg,大型管板装夹稳固。某石化设备企业导入后,管板钻孔周期从 16 小时缩短至 9 小时,孔位合格率 100%,换热器装配时管子穿入顺畅,胀接质量稳定。浙江数控卧式加工中心联系人