商机详情 -
卧式加工中心价位
高传四开卧式加工中心在轴承座与轴承套加工中表现稳定,这类零件要求内孔圆度、圆柱度与同轴度高,批量生产时一致性尤为重要。以剖分式轴承座为例,材料 HT200,轴承孔 φ120 mm,圆度 0.008 mm,圆柱度 0.008 mm,中心高公差 ±0.02 mm。采用粗镗 — 半精镗 — 精镗工艺,精镗余量 0.1 mm,孔径公差 H7。工作台可一次装夹 4 件,配合液压夹具,批量加工效率高。主轴热伸长补偿功能开启后,连续加工 4 小时孔径变化小于 0.005 mm。在机测量可检测孔径与中心高,自动补偿刀具磨损。某轴承座企业导入后,单件节拍 12 分钟,日产量 300 件,轴承装配合格率从 94% 提升至 99%,批量产品的尺寸离散度控制在公差带的 1/3 以内。配备冷却系统,有效控制加工温度,高传四开卧式加工中心保障零件加工精度稳定。卧式加工中心价位
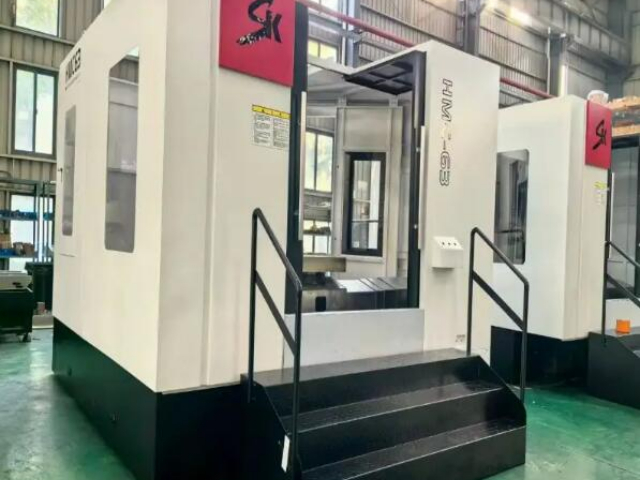
高传四开卧式加工中心电气系统采用模块化设计,强电柜与弱电柜分离,避免干扰。主回路配备浪涌保护器与漏电保护器,过载、短路、缺相保护齐全,安全性符合 GB 5226.1 标准。伺服电机与驱动器采用 FANUC 或西门子品牌,X/Y/Z 三轴电机功率 3–5 kW,响应频率 500 Hz,加减速平稳。电气柜内布线规范,线槽盖板可拆卸,端子排标注清晰,检修时可快速定位。柜内配备工业空调,制冷量 1500 W,柜温维持 25–30℃,元器件在恒温环境下运行更稳定。系统电源配备 UPS 不间断电源,断电时可维持系统运行 5 分钟,确保程序与参数不丢失,主轴与进给轴安全停止。电气元件均通过 CE 认证,绝缘电阻 10 MΩ 以上,耐压 1500 V 无击穿,适合长期连续运行。卧式加工中心价位安徽高传四开卧式加工中心,采用卧式布局,工件装夹后多面加工,大幅提升生产效率。
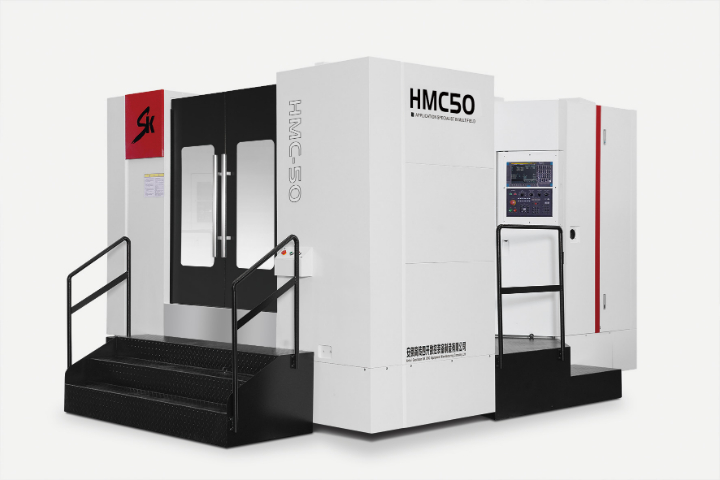
高传四开卧式加工中心在齿轮箱与减速机壳体加工领域积累了成熟工艺,这类零件孔系多、同轴度要求高、轴承位精度严格,卧式布局便于深孔加工与切屑自然排出。以行星减速机壳体为例,材料 HT250,输入输出孔同轴度要求 0.01 mm,采用粗镗 — 半精镗 — 精镗工艺,精镗余量 0.15 mm,孔径公差 H7,圆度 0.005 mm。工作台配数控回转台,一次装夹完成两端面孔系加工,翻面误差消除,同轴度稳定在 0.008 mm。主轴中心出水配合内冷镗刀,深孔镗削时排屑顺畅,孔壁粗糙度 Ra1.6。刀库 60 把可容纳粗镗刀、精镗刀、铰刀、丝锥等,加工过程无需人工干预。某减速机企业导入后,壳体加工节拍从 55 分钟降至 32 分钟,装配一次合格率从 92% 提升至 98.5%,批量生产的尺寸离散度明显收窄。
高传四开卧式加工中心提供以旧换新与设备置换服务,用户现有老旧设备可评估折价后抵扣新设备货款,降低升级换代的资金压力。评估团队上门检测旧设备状态,包括精度、使用年限、主要部件磨损情况,出具评估报告,折价金额透明合理。旧设备回收后可进行翻新再制造或拆解回用,符合循环经济理念。置换流程简单,用户选定新设备后签订置换协议,旧设备折价直接抵扣首付款,新设备交付时旧设备同步拉走。以某用户置换为例,旧设备评估折价 8 万元,新设备 45 万元,实际支付 37 万元,资金压力减轻。置换服务还可协助用户处理旧设备的拆除与运输,无需用户自行寻找买家,省时省心。设备升级后加工效率与精度提升,用户可承接更高要求的订单,业务空间进一步扩大。重心低且结构稳定,在重型切削时能保证优异的动态精度。
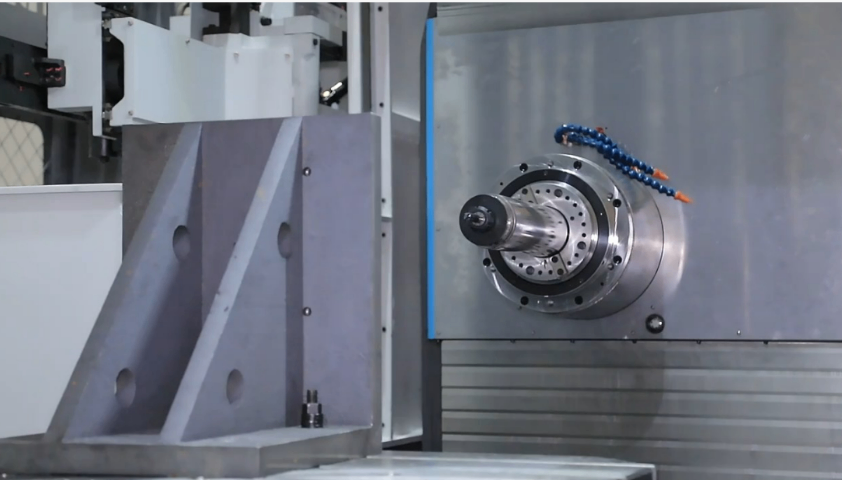
高传四开卧式加工中心在节能设计上采取多项措施,整机待机功率低于 3 kW,相比同规格传统机型降低约 25%。主轴电机与进给电机均采用高效变频驱动,空载时自动进入节能模式,切削时按需输出功率,典型箱体件加工工况下单件电费成本约 1.2 元。液压站采用变量泵系统,待机时自动卸荷,油温上升慢,可省去油冷却器的额外电耗。照明系统全部采用 LED 光源,功率 24 W,寿命 50000 小时,亮度 800 lux,加工区可视性好。切削液可选用半合成环保型,浓度 5%–8%,更换周期 3–6 个月,废液排放量减少。设备总功率 35–55 kW,车间配电与空压配置要求明确,用户在规划产线时可准确核算能源投入,长期运行的综合使用成本更具竞争力。托盘交换系统实现工件自动装卸,极大缩短辅助时间提升产能。卧式加工中心价位
高传四开卧式加工中心加工精度达微米级,满足精密模具、航空零件加工要求。卧式加工中心价位
高传四开卧式加工中心在新能源汽车零部件领域可用于电机壳、减速器壳体、电池托盘连接件等零件的加工,这类零件材料以铝合金为主,对加工效率与表面质量要求较高。高速主轴 12000 rpm,在 ADC12 铝合金电机壳上采用 φ16 mm 立铣刀、切深 8 mm、切宽 12 mm、进给 2500 mm/min 时,材料去除率 240 cm³/min。电机壳止口圆度 0.008 mm,端面平面度 0.01 mm,满足电机装配要求。设备可配微量润滑系统(MQL),油量 5–50 mL/h,铝合金加工时无大量切削液飞溅,车间环境更清洁,废液处理成本降低。双工作台配置下,单台设备日加工电机壳 120 件,节拍 4 分钟。在线测量探头可检测止口与轴承孔尺寸,自动补偿刀具磨损,批量一致性好,适合新能源行业快速爬坡的产能需求。卧式加工中心价位