商机详情 -
浙江高精度龙门加工中心生产厂家
高传四开龙门加工中心提供数控系统升级与设备改造服务,适用于使用年限较长、系统老化或功能不足的设备升级改造。早期设备可能采用老旧数控系统,存在运算速度慢、程序容量小、通信接口缺失、操作不便、备件难以采购等问题,通过数控系统升级可提升设备的加工性能和使用便利性。升级方案根据设备现状和客户需求制定,可将旧系统更换为发那科、西门子、三菱等当前主流数控系统,同时更换伺服电机、伺服驱动器、主轴驱动器、电气柜等配套部件,使控制系统整体更新。新系统具备高速前瞻、NURBS 插补、大容量程序存储、以太网通信、USB 接口、多语言操作等功能,加工效率和操作体验均有提升。除系统升级外,还可根据需求进行机械改造,包括主轴更换、导轨修复、丝杠更换、刀库升级、防护系统更新等。以一台使用十余年的龙门加工中心为例,更换新数控系统和伺服系统后,进给响应速度加快,曲面加工表面质量提升,程序传输和编辑更加便捷,设备可继续稳定使用多年。改造前技术团队对设备进行检测,评估机械部分的状态,制定合理的改造范围和预算,避免过度改造。改造后进行精度检测和试加工验证,并为操作人员提供新系统操作培训。在能源装备制造领域,高传四开龙门加工中心助力大型部件加工,提高效率与精度。浙江高精度龙门加工中心生产厂家
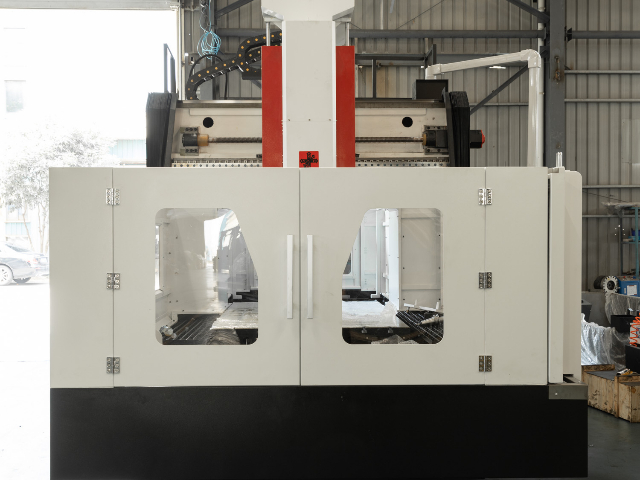
高传四开龙门加工中心可根据客户的具体工件特征和生产工艺提供定制化配置方案。在行程规格方面,X 轴可从 2000mm 延伸至 8000mm,Y 轴从 1500mm 延伸至 5000mm,Z 轴从 600mm 延伸至 2000mm,客户可根据工件尺寸选择对应规格,也可在标准规格基础上提出加长或加高需求。在主轴配置方面,可根据加工材料选择皮带传动、齿轮传动或直联电主轴,功率从 15kW 到 55kW 不等,转速从 4000rpm 到 12000rpm 覆盖。在刀库方面,可选择 16 把至 80 把不同容量,刀库形式包括斗笠式、圆盘式、链条式,满足不同工序数量的需求。在数控系统方面,可配置发那科、西门子、三菱等品牌,也可根据客户现有产线的系统统一性要求进行匹配。在工作台方面,可选择固定工作台、移动工作台或双工作台交换结构,双工作台机型可在加工的同时进行另一工件的装夹,提升设备利用率。在辅助功能方面,可加装中心出水、油雾收集器、自动排屑机、对刀仪、测头、安全门等选配装置。对于有特殊工艺需求的客户,技术团队可参与工艺评估,提供设备配置与加工工艺的整体建议。定制化能力使设备能够贴合不同行业、不同工件、不同生产模式的实际需求,避免标准配置与实际生产不匹配造成的资源浪费。上海国产龙门加工中心按需定制滑鞍与主轴箱在横梁上灵动穿梭,高传四开龙门加工中心三轴联动,驾驭复杂零件加工。
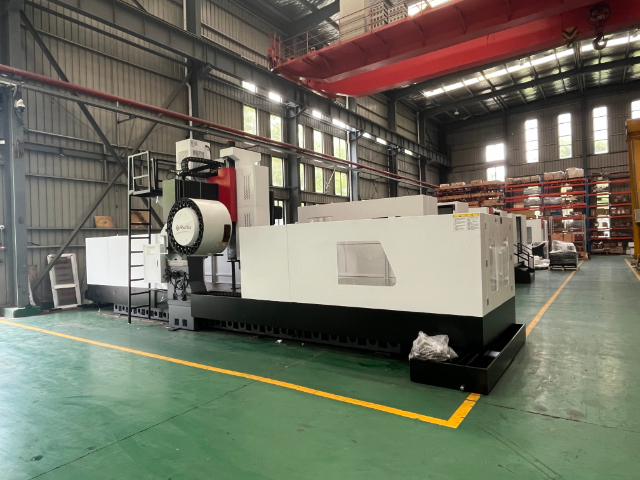
高传四开龙门加工中心在铸铁件加工方面具备成熟的工艺适配能力,可处理灰铸铁、球墨铸铁、合金铸铁等多种材质的铸件,覆盖机床床身、减速机壳体、泵体、阀体、飞轮、轴承座等典型铸铁零件。铸铁件毛坯余量较大且硬度分布不均,设备主轴采用齿轮箱传动结构,低速大扭矩输出,粗加工时可承受较大切削负荷,切削深度可达 10mm 至 15mm。三向硬轨结构刚性较好,铸铁件粗加工时振动较小,刀具损耗处于合理范围。铸铁加工时切屑为崩碎状,切削力波动较大,设备进给系统稳定性较好,加工过程中进给速度平稳。以灰铸铁机床床身导轨面加工为例,粗铣采用直径 80mm 可转位面铣刀,切削深度 8mm,进给 600mm/min,半精铣留 1mm 余量,精铣后导轨面平面度和表面粗糙度满足装配要求。冷却系统可采用乳化液或半合成切削液,铸铁加工时切削液流量充足,可有效冲走切屑并降低刀具温度。排屑系统配备磁性分离器,可有效分离铸铁切屑中的铁磁性颗粒,延长切削液使用寿命。铸铁件加工时粉尘较多,设备可配备全封闭防护罩和除尘接口,减少加工现场的粉尘扩散。对于球墨铸铁等强度较高的铸铁材料,可适当降低切削速度并增加切削深度,发挥设备的重切削能力。
高传四开龙门加工中心在精度保持方面采取了多项结构和工艺措施,同时提供定期校准方案,确保设备在长期使用过程中精度稳定。结构方面,机床床身、立柱、横梁等关键铸件采用树脂砂铸造,经过自然时效、振动时效和二次去应力处理,铸造内应力释放充分,长期使用下基础变形量较小。导轨面经过中频淬火处理,硬度达到 HRC50 以上,再经过精密磨削,耐磨性较好,长期运行下导轨磨损量较小。滚珠丝杠经过预拉伸安装,减少热伸长对定位精度的影响,丝杠螺母采用循环滚珠结构,摩擦系数小,磨损均匀。润滑系统采用定时定量自动润滑,各润滑点供油均匀,导轨和丝杠始终保持油膜覆盖,减少摩擦磨损。精度校准方面,设备交付后建议每年进行一次精度检测和校准,包括几何精度、定位精度、重复定位精度、反向间隙等项目。定位精度和重复定位精度采用激光干涉仪检测,根据检测结果通过数控系统的螺距误差补偿和反向间隙补偿功能进行修正,使设备精度恢复到出厂标准。几何精度采用精密水平仪、百分表、大理石方尺等工具检测,超差时通过调整镶条、压板和丝杠支座进行修正。定期校准可由客户技术人员完成,也可由售后工程师上门提供校准服务。数控龙门加工中心,随时代科技发展不断升级,持续为制造业提供强劲加工动力 。
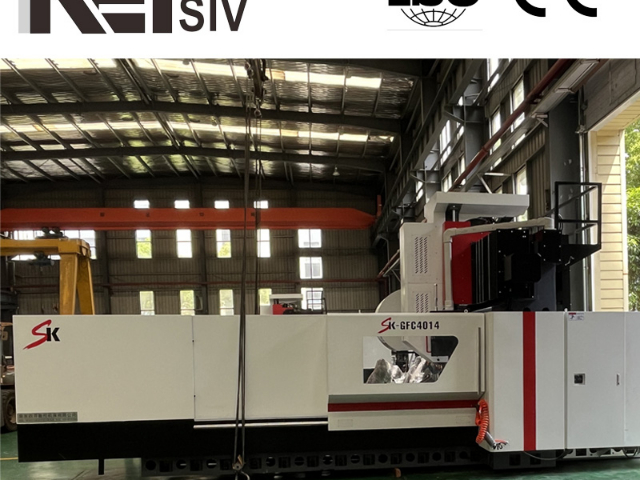
高传四开龙门加工中心在刚性与稳定性方面具备扎实的结构基础。机床床身采用整体树脂砂铸造,壁厚均匀,筋板采用蜂窝状或井字形布局,单位重量下的抗弯刚度较高。床身经过自然时效、振动时效和二次去应力处理,铸造内应力释放充分,长期使用下基础变形量较小。立柱采用双柱对称结构,与床身通过螺栓和定位销紧固连接,结合面经过精密铲刮,接触面积占比达到较高水平,受力时连接面变形均匀。横梁采用大截面铸造结构,导轨面经过中频淬火处理,硬度均匀,磨削后导轨直线度控制在每米较小公差范围内。滑枕采用长导向结构,导向面长度与截面尺寸比例经过优化,悬伸加工时抗倾覆力矩较大。三向传动根据机型配置硬轨或线轨,硬轨机型导轨面宽、承载能力强,适合重载切削;线轨机型采用滚珠滑块导向,运动灵敏,适合中高速进给。进给传动采用大直径滚珠丝杠或齿轮齿条,丝杠经过预拉伸安装,减少热伸长对定位精度的影响。伺服电机与丝杠通过弹性联轴器直联,传动间隙小。整机重量与加工行程配比合理,大行程机型相应增加床身和立柱重量,保证大跨度下的刚性。设备在粗加工时振动较小,精加工时表面粗糙度稳定,适合对加工一致性要求较高的生产场景。定期检查并调整机床各轴导轨镶条的间隙确保其传动精度。上海高精度龙门加工中心生产厂家
高传四开龙门加工中心适用于大型框架件加工,如机床床身、龙门架等,品质有保障。浙江高精度龙门加工中心生产厂家
高传四开龙门加工中心在锂电池设备结构件加工中可应用于辊压机机架、涂布机墙板、卷绕机底座、模切机平台、化成柜框架等工件的加工。锂电池设备结构件多为焊接钢结构件或铝合金型材拼接件,尺寸较大且形位公差要求严格,设备 X 轴行程可覆盖 2000mm 至 6000mm,能够容纳长条形机架和墙板类工件的整体加工。锂电池设备对辊面平行度和安装面平面度要求较高,设备三向定位精度 ±0.008mm,重复定位精度 ±0.005mm,能够满足关键尺寸的加工要求。以涂布机墙板加工为例,一次装夹可完成辊筒安装孔、轴承座孔、定位面和连接孔的加工,孔系位置度和平面度满足涂布精度要求。主轴转速范围 50rpm 至 6000rpm,铝合金结构件可采用中高速精铣,焊接钢结构件可采用低速大扭矩粗铣。冷却系统配备大流量冲屑,加工产生的切屑可及时排出。锂电池设备结构件加工方案使设备在新能源装备制造领域能够提供稳定的加工支撑,适配锂电池产线设备对加工精度和交付周期的要求。浙江高精度龙门加工中心生产厂家