商机详情 -
浙江稳定龙门加工中心哪个好
高传四开龙门加工中心在深腔模具加工方面具备适配的结构配置,Z 轴行程可达 800mm 至 1500mm,滑枕伸出长度较长,能够深入模具型腔内部进行加工。对于汽车保险杠模、家电外壳模、物流周转箱模等深腔注塑模,型腔深度常在 300mm 至 800mm 之间,设备可通过加长刀柄和长刃刀具完成型腔底部和侧壁的加工。滑枕采用长导向结构,导向面长度较大,悬伸加工时抗倾覆能力强,刀具振动较小。主轴采用锥孔 BT50 配置,刀具夹持刚性较好,配合加长刀柄时仍能保持稳定切削。三向硬轨结构刚性充足,深腔粗加工时大余量切削下机床变形较小。数控系统支持三维曲面加工和残留余量识别,可对接编程的深腔分层铣削刀路,逐层去除余量。冷却系统配备主轴中心出水功能,深孔钻削和深腔铣削时切削液可直达切削区域,排屑顺畅,刀具温度较低。以深 600mm 的汽车保险杠模粗加工为例,采用直径 50mm 可转位铣刀,切削深度 5mm,逐层铣削至型腔底部,加工后余量均匀。深腔模具加工对设备 Z 向行程、滑枕刚性、冷却排屑均有较高要求,该设备的结构配置能够满足常见深腔模具的加工需求,适合模具制造企业的大中型深腔模具生产。高传四开龙门加工中心采用轻量化运动部件与高性能导轨,提高进给速度。浙江稳定龙门加工中心哪个好
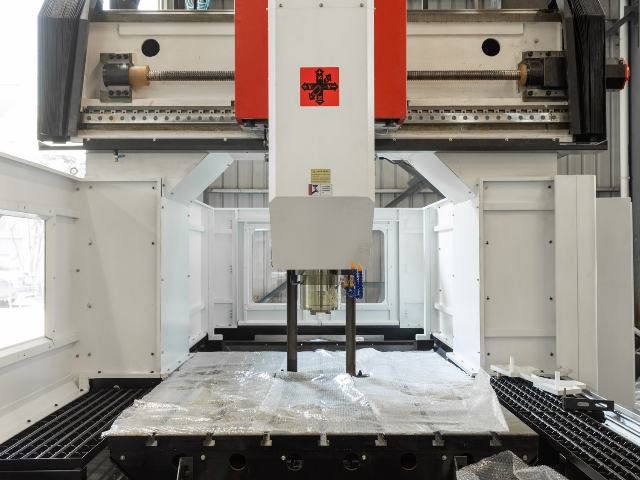
高传四开龙门加工中心可提供刀具与工装夹具配套方案,帮助客户在设备交付时同步获得完整的加工工具配置,减少后续选型和采购的时间成本。刀具配套根据客户的工件材料、加工工序和设备主轴配置制定,涵盖面铣刀、立铣刀、球头刀、圆角刀、镗刀、钻头、铰刀、丝锥、刀柄、拉钉等完整刀具体系。铸铁件加工可选用可转位硬质合金面铣刀和 CBN 刀片,钢件加工可选用涂层硬质合金刀具,铝合金加工可选用金刚石涂层或整体硬质合金高光刀具,难加工材料可选用陶瓷刀具或硬质合金刀具。刀柄根据主轴锥孔配置 BT50 系列,包括 ER 刀柄、侧固刀柄、面铣刀柄、镗刀柄、热缩刀柄等类型,满足不同刀具的夹持需求。工装夹具配套根据工件形状和装夹需求设计,包括压板、平口钳、组合夹具、夹具、真空吸盘、永磁吸盘等。大型结构件可采用 T 型槽螺栓压板组合装夹,箱体件可采用定位夹具,薄板件可采用真空吸盘,批量零件可设计多工位夹具实现一次装夹多件加工。刀具和夹具方案还包括刀具预调仪、对刀仪、刀具柜、工具车等辅助设备的配置建议。配套方案使客户在设备投产前即可获得完整的工具体系,缩短投产准备周期,同时刀具选型与设备性能匹配,有利于发挥设备的加工效率和精度。高速龙门加工中心服务热线龙门结构多样,高传四开龙门加工中心有横梁固定、分段升降、任意升降等类型。
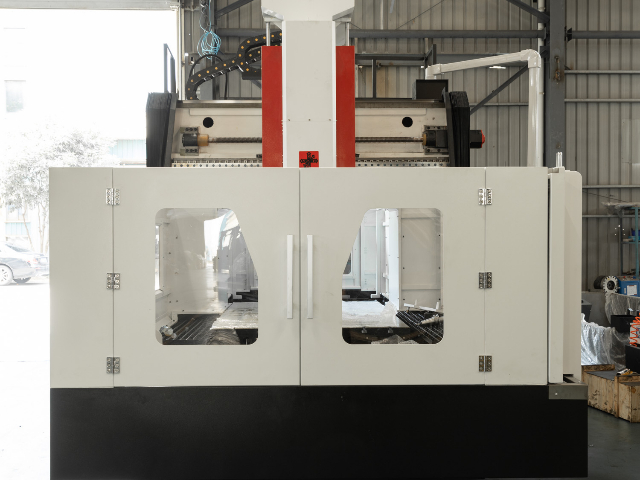
对于难加工材料和复杂工艺,技术团队可提供专项工艺支持,包括不锈钢、高温合金、钛合金等材料的切削参数优化,深孔加工、薄壁加工、复杂曲面加工等特殊工艺的方案建议。客户在使用过程中遇到工艺难题时,可通过电话、远程视频或现场服务方式获得技术支持。设备数控系统内置工艺参数数据库,可根据材料和刀具类型推荐基础切削参数,操作人员可在此基础上根据实际工况微调。对于有批量生产需求的客户,可协助建立标准工艺文件和加工程序库,实现同类型工件的快速换产。工艺支持与参数优化服务使客户能够快速掌握设备使用方法,避免因工艺参数不合理导致的效率低下和质量问题,充分发挥设备的加工能力。
高传四开龙门加工中心的冷却系统采用多回路设计,包括主轴恒温冷却、导轨滚珠丝杠润滑、切削液冲屑和电气柜温控四个部分。主轴恒温冷却通过油冷机实现,油温设定后自动控制在 ±1℃ 范围内,主轴轴承和电机产生的热量被循环油带走,减少热变形对加工精度的影响。导轨和滚珠丝杠采用定时定量自动润滑系统,润滑泵按照设定时间间隔向各润滑点泵送润滑油,油量分配器保证每个润滑点获得均匀油量,既避免润滑不足导致的磨损,也防止过量润滑造成的浪费和污染。切削液系统配备大流量水泵,流量可达 100L/min 至 200L/min,通过主轴中心出水和外部冷却喷嘴双重供给,中心出水用于深孔钻削和内冷刀具加工,外部喷嘴用于常规铣削的冲屑和刀具冷却。切削液箱配备多级过滤装置,切削液回流后经过磁性分离器和滤网过滤,切屑被分离收集,延长切削液使用寿命。电气柜配备工业空调或热交换器,柜内温度控制在设定范围,保证数控系统和伺服驱动器在稳定温度环境下运行。冷却与润滑系统的完善设计使设备能够长时间连续运行,维护周期合理,适合工业现场的持续生产需求。自动换刀功能与自动化加工特性,助力高传四开龙门加工中心实现高效连续生产。
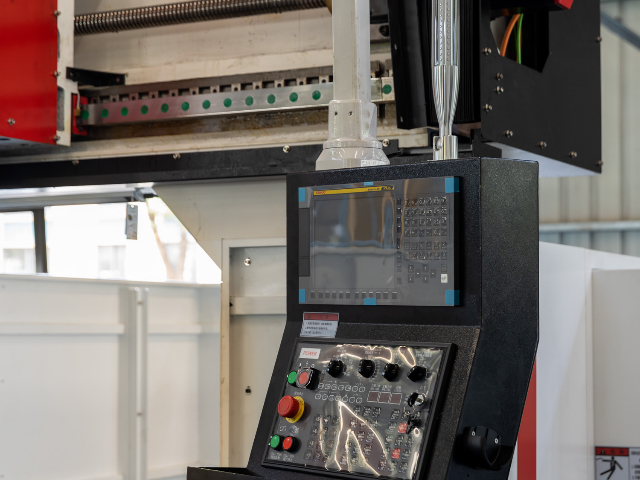
高传四开龙门加工中心提供数控系统升级与设备改造服务,适用于使用年限较长、系统老化或功能不足的设备升级改造。早期设备可能采用老旧数控系统,存在运算速度慢、程序容量小、通信接口缺失、操作不便、备件难以采购等问题,通过数控系统升级可提升设备的加工性能和使用便利性。升级方案根据设备现状和客户需求制定,可将旧系统更换为发那科、西门子、三菱等当前主流数控系统,同时更换伺服电机、伺服驱动器、主轴驱动器、电气柜等配套部件,使控制系统整体更新。新系统具备高速前瞻、NURBS 插补、大容量程序存储、以太网通信、USB 接口、多语言操作等功能,加工效率和操作体验均有提升。除系统升级外,还可根据需求进行机械改造,包括主轴更换、导轨修复、丝杠更换、刀库升级、防护系统更新等。以一台使用十余年的龙门加工中心为例,更换新数控系统和伺服系统后,进给响应速度加快,曲面加工表面质量提升,程序传输和编辑更加便捷,设备可继续稳定使用多年。改造前技术团队对设备进行检测,评估机械部分的状态,制定合理的改造范围和预算,避免过度改造。改造后进行精度检测和试加工验证,并为操作人员提供新系统操作培训。高传四开龙门加工中心具备钻、镗、铣等多种功能,三坐标联动,精密零件加工不在话下。安徽定制龙门加工中心哪个好
高速龙门加工中心配备高速电主轴,转速较高,满足高生产节拍制造业需求。浙江稳定龙门加工中心哪个好
高传四开龙门加工中心适用于风电设备零部件的加工制造,可处理风电轮毂、底座、行星架、轴承座、齿轮箱壳体等典型工件。此类工件多为铸铁或铸钢材质,单件重量常在数吨至十余吨之间,设备工作台承重达到 15000kg 至 20000kg,T 型槽布局便于大型工件装夹固定。X 轴行程 4000mm 至 6000mm,Y 轴行程 2500mm 至 4000mm,可容纳大直径轮毂类工件的回转加工空间。主轴采用齿轮箱传动结构,低速扭矩输出充沛,粗加工时切削深度可达 10mm 以上。数控系统支持宏程序与参数化编程,面对同系列不同规格的风电零件时可快速调整加工参数。机床配备自动润滑与间隙补偿功能,长时间连续加工下精度保持性较好。风电行业对工件一致性和交付周期要求较高,该设备可实现粗精加工一体完成,减少工序周转时间,适合风电零部件制造企业的批量生产需求。浙江稳定龙门加工中心哪个好