商机详情 -
浙江直销龙门加工中心零售价格
高传四开龙门加工中心在出厂前经过多道检测工序,确保设备精度和性能达到设计标准。零部件检测阶段,床身、立柱、横梁、滑枕等关键铸件在加工前进行材质检验和时效处理验证,加工后进行几何尺寸和形位公差检测,导轨面硬度和粗糙度经过抽检。装配阶段,各结合面经过铲刮工艺,接触面积占比通过涂色法检验,达到标准后方可进入下一装配环节。导轨安装后进行直线度、平行度、垂直度检测,采用精密水平仪和光学仪器配合测量。滚珠丝杠安装后进行预拉伸和螺距误差检测,反向间隙经过测量和补偿。整机几何精度检测包括 X/Y/Z 轴直线度、各轴间垂直度、主轴轴向窜动和径向跳动、主轴轴线与工作台面垂直度等多项指标,每项指标按照国家标准或行业标准执行。定位精度和重复定位精度采用激光干涉仪检测,按照线性定位精度、双向定位精度、重复定位精度等参数评定,检测结果记录存档。试切件加工阶段,选用标准试件进行铣削、镗削、钻孔、攻丝等工序试加工,检测加工面的平面度、平行度、孔距精度和表面粗糙度。出厂前设备进行不少于规定时长的空运行和负载试切,检查各系统运行是否平稳、有无异常噪声和泄漏。数控龙门加工中心在航空航天领域有着很大的作用,助力大型航空结构件的精密制造。浙江直销龙门加工中心零售价格
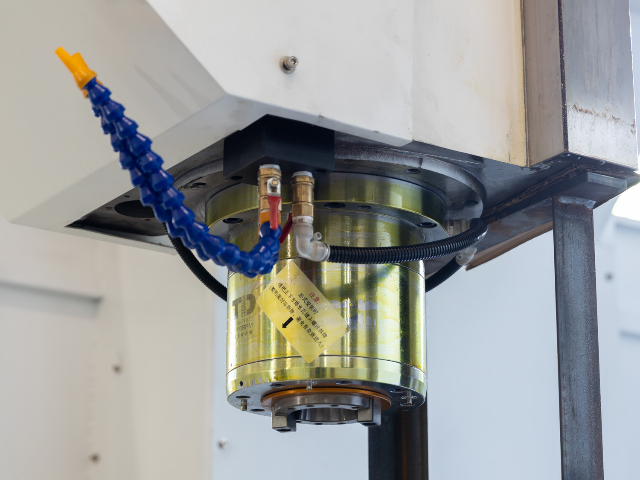
高传四开龙门加工中心可配备在机测量系统,实现工件装夹后的自动找正、加工过程中的尺寸检测和加工完成后的精度验证。在机测量系统由接触式测头、信号传输模块和测量软件组成,测头安装在主轴上,通过刀柄与主轴连接,测量时测头接触工件表面并触发信号,系统记录当前坐标位置并计算工件尺寸和位置。工件找正时,测头自动接触工件的基准面、基准孔或基准边,系统根据测量数据自动计算工件坐标系偏移和旋转角度,无需人工打表找正,找正时间可从传统的数十分钟缩短至数分钟。以大型箱体件找正为例,传统人工打表需要反复调整工件位置,在机测量后系统自动设定坐标系,找正效率提升明显。加工过程中,测头可测量关键尺寸和孔位,超差时系统自动补偿刀具偏置或坐标系,保证批量加工的尺寸一致性。加工完成后,测头可对工件进行***尺寸检测,生成测量报告,无需将工件搬运至三坐标测量机,减少周转时间。测头系统具备碰撞保护功能,测量时如发生异常接触会自动停机,保护测头和工件。浙江直销龙门加工中心零售价格数控龙门加工中心,经严格的出厂检测流程,质量层层把关,交付用户放心设备。
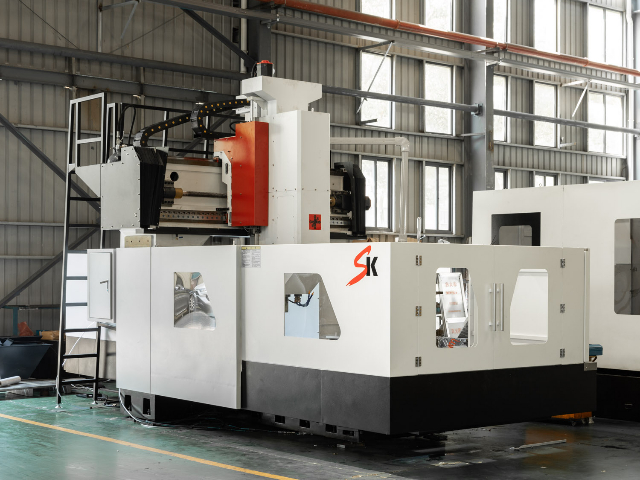
高传四开龙门加工中心已在多个制造业领域获得客户应用,覆盖通用机械、汽车零部件、模具制造、工程机械、轨道交通、船舶配套、能源装备等行业。在通用机械行业,客户使用设备加工机床床身、减速机壳体、泵体阀体等铸件,一次装夹完成多面加工,工序周转时间缩短。在汽车零部件行业,客户使用设备加工发动机缸体、变速箱壳体、悬挂构件等,孔系位置度和平面度满足图纸要求,批量加工一致性较好。在模具行业,客户使用设备加工汽车覆盖件模、注塑模、压铸模,复杂型面加工后表面光顺,钳工研修工作量减少。在工程机械行业,客户使用设备加工挖掘机车架、装载机臂架等焊接结构件,大余量粗加工时切削稳定,设备故障率较低。在轨道交通行业,客户使用设备加工转向架构架和轴箱体,长行程加工条件下定位精度保持稳定。在船舶配套行业,客户使用设备加工柴油机缸体和舵机壳体,重载切削下机床刚性表现良好。在能源装备行业,客户使用设备加工风电轮毂和底座,大型工件装夹方便,加工效率满足交付要求。不同行业客户的应用反馈为设备的持续优化提供了实际依据,也为潜在客户提供了可参考的行业实践。设备在多行业的广泛应用验证了其在不同加工场景下的适应性和可靠性。
高传四开龙门加工中心的横梁结构采用整体铸造设计,材料为高强度铸铁,横梁截面经过优化设计,筋板布局合理,在减轻重量的同时保持较高的抗弯和抗扭刚度。横梁导轨面经过淬火处理,硬度达到 HRC50 以上,再经过精密磨削加工,导轨直线度和平面度控制在较小公差范围内。横梁与立柱采用螺栓加定位销连接,装配时经过铲刮工艺,结合面接触均匀,长期运行下连接可靠性较好。滑枕在横梁上横向移动,滑枕截面采用方形或矩形设计,导向面长,抗倾覆能力强,加工深腔和悬伸较长时振动较小。横梁升降机构根据机型配置,定梁机型横梁固定于立柱上,适合大行程稳定加工;动梁机型横梁可沿立柱上下移动,适应不同高度工件的加工需求。横梁内部配备平衡油缸或配重系统,减少滑枕和主轴箱自重对进给系统的影响。润滑系统对横梁导轨和丝杠进行定时定量供油,减少摩擦磨损。横梁结构的设计使设备在大跨度加工条件下仍能保持较好的刚性和精度,适合大型工件的多面连续加工。智能加工生产线中,高传四开龙门加工中心与上下游设备协同,实现工件自动流转与加工。
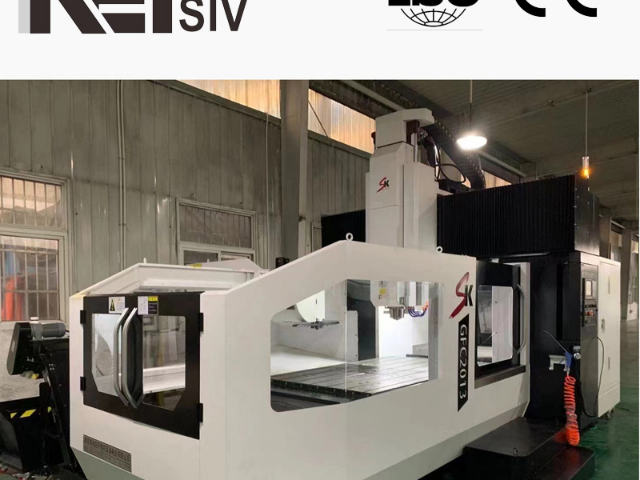
高传四开龙门加工中心可用于注塑机和压铸机模板的加工,包括定模板、动模板、哥林柱导向孔、T 型槽、模具安装面等特征的铣削和镗削。模板多为铸钢或球墨铸铁材质,尺寸大、重量大,单件重量常在数吨至十余吨,设备工作台承重 10000kg 至 20000kg,T 型槽布局便于大型模板的装夹固定。X 轴行程 3000mm 至 6000mm,Y 轴行程 2000mm 至 4000mm,可覆盖中小型至大型注塑机模板的尺寸范围。模板上的哥林柱孔同轴度要求严格,设备采用精镗刀分级镗削,孔径公差可控制在 H7 级以内,孔距精度满足装配要求。以 500 吨注塑机动模板加工为例,粗铣留 2mm 余量,半精铣留 0.5mm 余量,精铣后模具安装面平面度和 T 型槽位置度符合图纸要求。主轴齿轮箱传动结构低速扭矩充足,铸钢模板粗加工时切削稳定。模板加工方案使设备在注塑机械、压铸机械、橡胶机械等行业的大型模板生产中能够提供可靠的加工能力。铣削加工中,高传四开龙门加工中心能实现平面铣、轮廓铣、型腔铣,保证平面度。浙江直销龙门加工中心零售价格
出色的结构刚性,使高传四开龙门加工中心重切削时不受切削力干扰,加工稳定。浙江直销龙门加工中心零售价格
高传四开龙门加工中心在焊接结构件加工方面具备适配的设备能力,可处理工程机械车架、矿山机械机架、钢结构节点、桥梁构件、港口机械结构件等焊接件的加工。焊接结构件由钢板切割后焊接成型,焊缝余高较大,加工余量不均匀,部分区域存在焊接硬化层,对设备刚性和抗冲击能力要求较高。设备主轴采用齿轮箱传动结构,低速大扭矩输出,焊接件粗加工时可承受断续切削带来的冲击,切削深度可达 8mm 至 15mm。三向硬轨结构经过淬火处理,导轨面硬度较高,面对焊接件的硬点和余量波动时切削平稳,导轨磨损较小。以挖掘机车架焊接件加工为例,工件重量可达数吨,工作台承重 10000kg 至 20000kg,T 型槽和压板配合可实现工件的稳固装夹,粗铣焊缝余高和安装面时切削稳定。焊接件加工前通常需要进行时效处理或振动去应力,减少加工后的变形,设备大工作台面便于时效后工件的吊装和定位。数控系统支持螺旋插补和刚性攻丝,可完成焊接件上的大直径孔镗削和螺纹加工。冷却系统配备大流量冲屑,焊接件加工时切屑体积较大,可及时排出。排屑系统可配备链板式排屑机,适合焊接件加工产生的大体积切屑输送浙江直销龙门加工中心零售价格