商机详情 -
上海高速卧式加工中心设备厂家
数控卧加加工中心采用高速切削技术,通过提高主轴转速、切削速度和进给速度来实现加工效率的大幅提升。高速切削能够使刀具在单位时间内切除更多的材料,缩短加工时间。同时,由于切削速度快,切削热来不及传递给工件,减少了工件的热变形,有利于提高加工精度。在高速切削过程中,需要匹配高性能的刀具、先进的冷却润滑系统和优化的加工参数。例如,使用涂层硬质合金刀具或陶瓷刀具等具有高硬度、高耐热性的刀具材料,采用高压冷却或微量润滑技术,以及通过切削试验和仿真优化确定合理的切削速度、进给量和切削深度等参数,以充分发挥高速切削的优势。支持在线检测,高传四开卧式加工中心及时修正加工偏差,减少废品率。上海高速卧式加工中心设备厂家
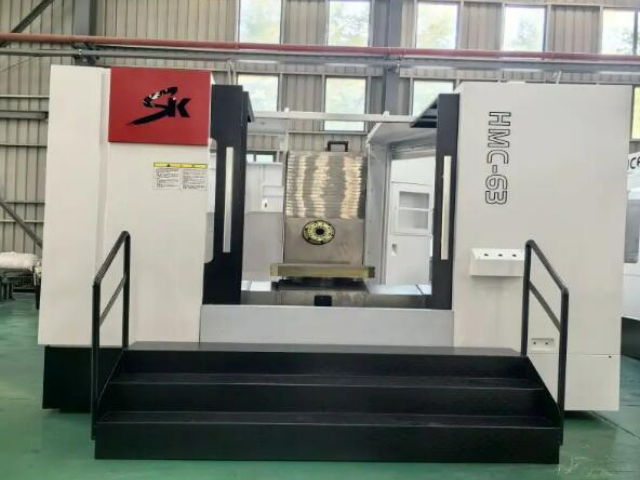
20 世纪 60-70 年代,数控卧式加工中心进入技术雏形阶段。国外企业开始采用晶体管数控系统,替代电子管,设备体积缩小,稳定性***提升。1965 年,日本发那科推出***具有实用价值的卧式加工中心,配备自动换刀装置(ATC),换刀时间缩短至 10 秒以内,加工效率翻倍。此时的设备多为 3 轴联动,可加工中等复杂度零件,在汽车发动机缸体、变速箱壳体加工中崭露头角。国内尚处于技术空白,*通过引进少量设备进行仿制研究,未形成自主生产能力。制造卧式加工中心哪个好具备故障自诊断功能,高传四开卧式加工中心及时预警故障,减少停机时间。
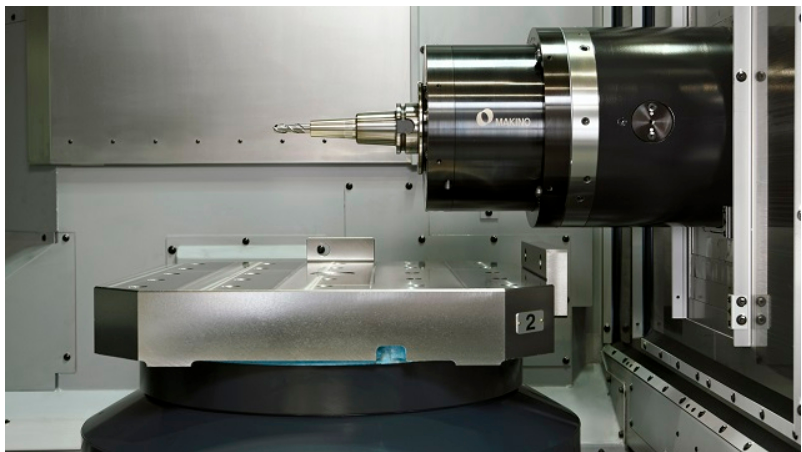
卧式加工中心具有多元化的材料适应性,能够加工各种金属和非金属材料。对于常见的金属材料,如铝合金、铜合金、碳钢、合金钢等,卧式加工中心可根据材料的硬度、韧性等特性,选择合适的刀具和切削参数,实现高效、高质量的加工。在加工铝合金材料时,由于其硬度较低、切削性能好,可采用高速切削工艺,提高加工效率。对于一些难切削的金属材料,如不锈钢、钛合金等,卧式加工中心则可通过优化刀具几何形状、选择特殊的刀具涂层以及调整切削参数等方式,克服加工难点,保证加工质量。此外,卧式加工中心还能加工如工程塑料、复合材料等非金属材料,满足不同行业的多样化需求 。
起源探索期:数控卧式加工中心的起源可追溯至 20 世纪 50 年代末。当时,工业生产对复杂零件的批量加工需求日益增长,传统立式加工中心在处理多面加工零件时,需多次装夹,效率低下且精度难以保证。1958 年,美国 K&T 公司在数控机床基础上,研制出世界首台卧式加工中心,其采用旋转工作台,可实现零件一次装夹完成多面加工,开启了高效加工的新纪元。早期设备结构简陋,数控系统依赖电子管,体积庞大且稳定性差,但它打破了传统加工模式,为后续发展奠定了基础,很快在**、航空领域得到初步应用。运动部件采用高精度导轨,摩擦小,高传四开卧式加工中心运行平稳,精度持久。
操作便捷性,是卧式加工中心的一大亮点。人性化设计的操作界面,简洁直观,易于上手,操作人员可快速熟悉并掌握操作流程。先进的数控系统支持多种编程方式,包括图形化编程,降低编程难度,提高编程效率。同时,机床具备完善的故障诊断与报警功能,能及时发现并解决问题,确保生产的连续性。
便捷的操作体验,让您的加工过程更加顺畅,提高工作效率。卧式加工中心的灵活性令人称赞。它可根据不同的加工需求,灵活配置多种附件,如不同规格的工作台、分度头、第四轴、第五轴等,实现更多复杂形状零件的加工。通过更换刀具和夹具,能轻松适应不同材质、不同工艺要求的加工任务,为企业应对多样化的市场需求提供有力支持,助力企业快速调整生产策略,抢占市场先机。 高传四开卧式加工中心可与 MES 系统对接,实现生产数据追溯,优化生产管理。上海大型卧式加工中心服务热线
可与自动化上下料设备对接,高传四开卧式加工中心实现无人化生产,降本增效。上海高速卧式加工中心设备厂家
低噪音与低振动运行是卧式加工中心的重要优势之一。在设计和制造过程中,通过优化机床的结构、采用先进的传动技术以及安装减震装置等措施,有效降低了机床运行时产生的噪音和振动。例如,采用高精度的滚珠丝杠和直线导轨,减少了运动部件之间的摩擦和冲击;在主轴和电机等关键部件上安装减震垫,吸收和衰减振动能量。低噪音运行不*改善了工作环境,减少了对操作人员的听力损害,还能提高生产车间的整体工作效率。低振动则有助于保证加工精度,减少刀具磨损,延长机床和刀具的使用寿命 。上海高速卧式加工中心设备厂家