商机详情 -
江苏国产卧式加工中心联系方式
强大的切削能力是卧式加工中心的优势之一。为了满足不同材料和加工工艺的需求,卧式加工中心配备了大功率的主轴电机。一些机型的主轴功率可达数十千瓦,能够输出强大的扭矩,实现对各种难切削材料,如钛合金、高温合金等的高效切削。同时,机床的进给系统也具备高刚性和高响应特性,能够在高速进给的情况下,保持稳定的切削力,确保加工过程的顺利进行。在粗加工阶段,卧式加工中心可凭借强大的切削力,快速去除大量金属,提高加工效率;在精加工阶段,又能通过精确的控制,保证零件的尺寸精度和表面质量 。数控卧式加工中心,随时代科技发展不断升级,持续为制造业提供强劲加工动力 。江苏国产卧式加工中心联系方式
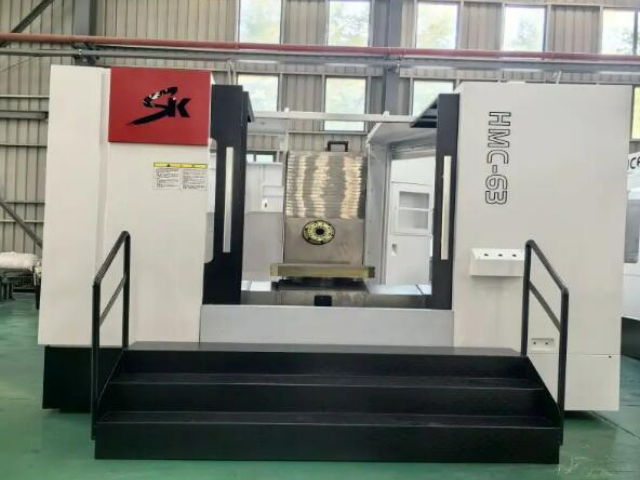
国内在智能化领域起步稍晚。2008年,华中数控推出搭载自主数控系统的智能卧式加工中心,具备刀具寿命管理、加工参数优化功能。沈阳机床集团的i5系列卧式加工中心,通过工业互联网平台,实现设备远程监控和生产数据采集。但受限于传感器精度和算法积累,国内智能功能多集中于基础监测,自适应控制等高级功能与国外差距明显。这一时期,国内卧式加工中心年产能突破5000台,国产化率达55%,但五轴产品国产化率不足10%。2010年后,国外数控卧式加工中心精度进入亚微米时代。瑞士米克朗的卧式加工中心,采用恒温控制技术,环境温度变化±1℃时,加工精度仍保持在±以内。通过热误差补偿算法,将主轴热变形误差控制在μm/m。在航空发动机机匣加工中,可实现的形位公差控制。同时,采用陶瓷滚珠丝杠和空气静压导轨,减少摩擦误差,定位精度达。高精度卧式加工中心成为半导体设备、精密仪器制造的**装备。 江苏制造卧式加工中心价格优惠高传四开卧式加工中心配备高性能主轴,转速稳定,满足金属切削高精度加工需求。
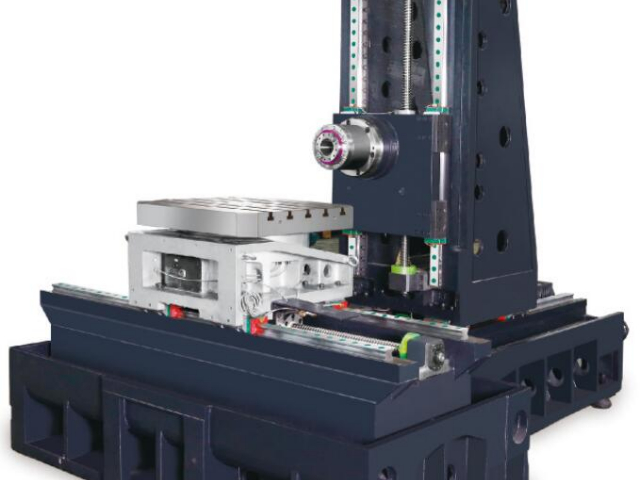
卧式加工中心在设计和制造过程中,充分考虑了稳定性与抗震性。床身、立柱等关键部件采用厚重的结构设计,并通过优化筋板布局,提高了部件的刚性。例如,床身内部采用箱型结构,增加了其抗弯和抗扭能力。同时,在机床的装配过程中,采用高精度的定位和调整工艺,确保各部件之间的连接紧密、稳固。此外,一些好的卧式加工中心还采用了先进的减震技术,如在关键部位安装减震垫、使用阻尼材料等,有效吸收和衰减加工过程中产生的震动,保证机床在高速、重载切削条件下,依然能够稳定运行,为高精度加工提供保障 。
国内企业在精度提升上持续发力。2015年,科德数控研制的五轴卧式加工中心,定位精度达±,重复定位精度±,满足航天发动机叶片加工需求。武汉重型机床集团通过优化床身结构,采用granite导轨,将热变形误差降低40%。但在超高精度领域,如光学零件加工,国内设备仍需依赖进口,精度差距约5-10倍。这一时期,国内**卧式加工中心开始进入航天、**等关键领域,替代部分进口产品。国外数控卧式加工中心向复合化方向快速发展。2012年,德国德玛吉推出车铣复合卧式加工中心,集成铣削、车削、磨削功能,可加工复杂异形零件,一次装夹完成全部工序,加工效率提升50%。日本大隈的卧式加工中心配备激光加工模块,实现硬材料微槽加工。复合加工技术减少了零件装夹次数,将累积误差降低至原来的1/3,在医疗器械、精密模具领域得到广泛应用。 高传四开卧式加工中心加工精度达微米级,满足精密模具、航空零件加工要求。
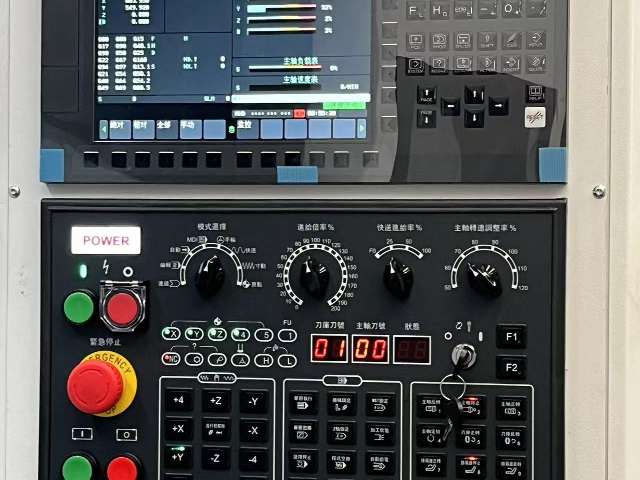
现代数控卧加加工中心的数控系统具备多种智能化功能。例如,自适应控制功能能够根据加工过程中的切削力、主轴功率、刀具磨损等实时监测数据,自动调整切削参数,使机床始终处于比较好的加工状态,保证加工精度和效率的同时,延长刀具寿命。智能编程功能则可以通过图形化界面或导入CAD模型,自动生成加工程序,减少了人工编程的工作量和出错概率。此外,数控系统还具有故障诊断与预警功能,能够实时监测机床各部件的运行状态,对可能出现的故障进行提前预警,并提供故障诊断信息,方便维修人员快速定位和排除故障,提高机床的可靠性和可用性。安徽高传四开卧式加工中心,采用卧式布局,工件装夹后多面加工,大幅提升生产效率。上海精密卧式加工中心联系方式
支持多工序集中加工,高传四开卧式加工中心减少工件装夹次数,降低误差。江苏国产卧式加工中心联系方式
高动态直线电机驱动,提升加工效率与传统滚珠丝杠驱动相比,龙门高速铣床采用直线电机技术,加速度可达1.5~2g,快速移动速度超过60m/min,大幅缩短空行程时间。例如,在大型模具加工中,直线电机驱动的机床可比传统机型减少30%以上的非切削时间。此外,直线电机无反向间隙和机械磨损问题,长期使用仍能保持高精度,适合高精度光学模具或医疗植入体加工。部分机型还配备光栅尺全闭环控制,可以确保定位精度长期稳定在±0.003mm以内。江苏国产卧式加工中心联系方式