商机详情 -
浙江铣削抛光供应商
浮动抛光工艺的质量控制需贯穿 “预处理 - 抛光过程 - 后处理” 全流程,确保抛光效果稳定。预处理阶段,需通过超声波清洗(清洗时间 8-12 分钟,温度 45-55℃)去除工件表面油污、毛刺,若预处理不彻底,抛光时杂质易嵌入浮动机构,影响压力调节精度,需 100% 检查工件清洁度。抛光过程中,通过压力传感器实时监测浮动压力(精度 ±0.01MPa),若压力波动超过 ±0.02MPa,系统自动调整气压 / 液压组件,确保压力稳定;同时用视觉检测系统(分辨率≥1600 万像素)实时拍摄抛光区域,识别表面粗糙度变化,若局部粗糙度超标(如 Ra>0.1μm),自动延长该区域抛光时间或微调浮动角度。后处理阶段,用清水冲洗工件去除残留抛光膏,烘干后抽样检测(抽样比例 8%-12%),通过表面粗糙度仪检测关键部位,光泽度仪检测表面光泽度,不合格工件需重新调整浮动参数后二次抛光,确保批量生产质量一致性。自动抛光打磨机的噪音需控制在 85dB 以下,符合车间环保噪音标准。浙江铣削抛光供应商
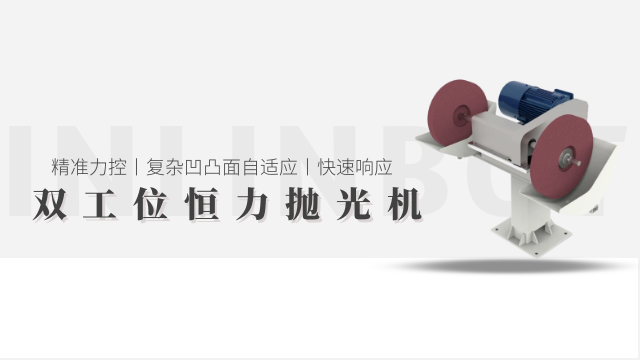
自动抛光打磨机的重心构造围绕 “抛光打磨执行单元、动力驱动系统、定位夹持机构、控制系统” 四大模块展开,各模块协同运作实现高效作业。抛光打磨执行单元配备可快速更换的抛光轮与打磨头,抛光轮材质根据需求可选羊毛轮、麻轮等,打磨头则适配不同粒度的磨料,且通过快换接口实现 30 秒内更换,重复定位精度达 ±0.02mm。动力驱动系统采用双伺服电机设计,分别驱动抛光打磨单元与工件传动机构,电机转速可在 3000-8000rpm 无级调节,扭矩输出稳定,确保抛光打磨力度均匀。定位夹持机构包含机械夹具与真空吸附两种形式,机械夹具适用于规则工件,夹持力可通过气压调节(0.3-0.6MPa);真空吸附针对薄壁、异形工件,避免夹持变形。控制系统作为重心中枢,通过 PLC 编程实现各模块联动,实时采集转速、压力、温度等数据,当参数异常时自动调整,保障设备稳定运行。广东不锈钢抛光怎么选高温合金工件抛光需选用耐高温磨头,避免自动打磨机磨头高温损坏。
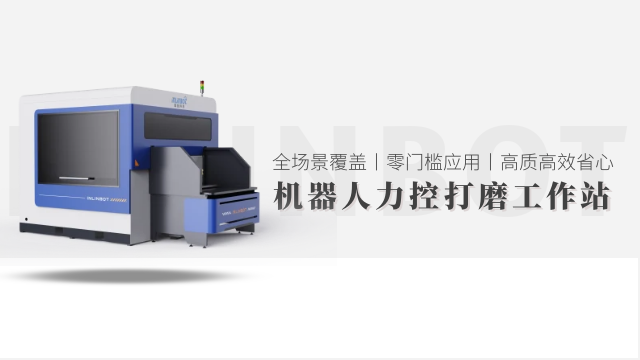
自动抛光工艺的质量控制需贯穿 “前 - 中 - 后” 全流程,确保抛光效果稳定达标。前期控制重点是工件预处理,通过超声波清洗(清洗时间 5-10 分钟,温度 50-60℃)彻底去除表面油污、毛刺,若预处理不彻底,抛光后易出现 “斑点” 缺陷,需 100% 检查工件预处理质量。中期控制依赖实时监测,通过视觉检测系统(分辨率≥2000 万像素)拍摄抛光过程,分析表面粗糙度变化,若检测到局部粗糙度超标(如 Ra>0.2μm),系统自动调整抛光压力或延长抛光时间;同时监测抛光轮磨损情况,当抛光轮直径减少 5% 以上时,及时更换,避免因轮体磨损导致抛光不均。后期控制需进行抽样检测,按 5%-10% 的比例抽取抛光后的工件,用表面粗糙度仪检测关键部位,光泽度仪检测表面光泽度,不合格工件需重新抛光,同时分析不合格原因,优化工艺参数,确保批量生产质量一致性。
自动抛光打磨机通过 “材质选用、结构强化、防护处理” 保障长期耐用性。材质选用上,设备机架采用 Q235 钢板焊接而成,经时效处理消除内应力,硬度达 HB180-220,抗变形能力强;抛光打磨主轴选用 40Cr 合金钢,经调质处理与表面淬火,硬度达 HRC55-60,耐磨性提升 2 倍。结构强化方面,传动部件采用高精度滚珠轴承,使用寿命达 10000 小时以上;同步带选用聚氨酯材质,内置钢丝芯,抗拉伸强度提升 30%,避免长期运行导致的皮带断裂。防护处理上,设备表面采用静电喷塑工艺,涂层厚度达 80-100μm,耐腐蚀性强,可在湿度 40%-80% 的环境中长期使用;电气箱防护等级达 IP54,防止粉尘、液体侵入导致短路;抛光打磨区域的零部件均进行防锈处理,如夹具表面镀铬,厚度达 5-10μm,避免生锈影响夹持精度。通过多方面保障,设备平均无故障运行时间(MTBF)达 5000 小时以上,使用寿命可达 8-10 年。自动抛光打磨机适用于金属、塑料、木材、石材等多种材质工件加工。
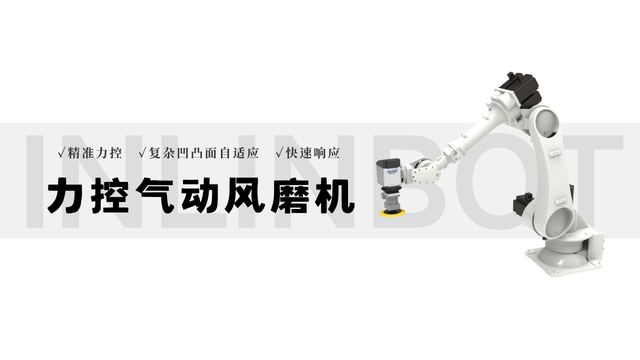
针对碳纤维板材(如汽车内饰板)与异形件(如无人机机臂)的形态差异,需制定差异化抛光策略,平衡效率与结构保护。碳纤维板材抛光侧重 “大面积均匀处理”:板材表面平整,采用 “砂纸预处理 + 布轮抛光” 组合,先用 1500#-2000# 碳化硅砂纸(粒度均匀,避免划伤树脂)沿纤维编织方向打磨,去除表层瑕疵;抛光阶段选用超细纤维布轮(纤维直径 5-8μm)配合纳米级抛光剂(含二氧化硅磨料,粒径 0.5-1μm),转速 1000-1200rpm,压力 0.05-0.08MPa,采用 “往复式路径”,每次抛光面积 0.2-0.3㎡,通过 2-3 次抛光,表面粗糙度可从 Ra1.6μm 降至 Ra0.4μm,同时凸显斜纹纹理。异形件抛光侧重 “细节防护”:异形件(如曲面、孔洞)易出现应力集中,需选用小型异形抛光头(如锥形布轮、柱状海绵轮,直径 3-8mm),转速降至 800-1000rpm,压力 0.05MPa 以下;对孔洞周边、转角等区域,采用 “点抛” 方式(单次抛光时间≤10 秒),避免局部过度摩擦导致树脂层变薄,同时用遮蔽胶带保护非抛光区域,防止抛光剂残留。针对曲面工件,自动抛光打磨机可通过多轴联动实现曲面均匀抛光。上海国产抛光开发商
设备的生产数据可实时上传至管理系统,便于跟踪生产进度与效率。浙江铣削抛光供应商
碳纤维件抛光易出现 “树脂发黄、纤维裸露、表面发雾” 三类缺陷,需针对性解决。树脂发黄多因温度过高或抛光剂残留:若为温度导致,需降低转速(减少 300rpm)、增加冷却风器(风速 10-15m/s),同时缩短单次抛光时间(从 3 分钟 /㎡降至 2 分钟 /㎡);若为抛光剂残留,需用异丙醇重新擦拭,去除残留抛光剂,再用干净布轮轻抛 1 分钟。纤维裸露源于过度抛光或树脂层过薄:轻度裸露(面积≤1mm²)可涂抹透明树脂修复,固化后轻抛;重度裸露(面积>1mm²)需重新铺设碳纤维布并灌注树脂,避免影响结构强度。表面发雾常因抛光剂粒度不当或载体过硬:换用更细粒度抛光剂(如从 2μm 换为 0.5μm),配合超细纤维布轮(纤维直径 5μm 以下),以 0.05MPa 压力轻抛 2 次,每次间隔 1 分钟,利用抛光剂的填充作用消除雾面;同时确保抛光环境湿度≤60%,防止水分导致树脂表面雾化。浙江铣削抛光供应商