商机详情 -
浙江镁合金打磨头去合模线
浮动打磨头设备凭借出色的自适应能力,普遍应用于多个行业的复杂工件打磨。在汽车制造领域,用于车门内饰板、保险杠等塑料件的边角打磨,以及车身框架焊接处的毛刺去除;家具行业中,适配实木家具曲面、雕花部位的抛光,保留家具原有造型细节;医疗器械领域,针对手术器械的弧形表面、凹槽区域进行精密打磨,确保表面光滑无毛刺;3C 电子行业则用于手机中框、平板电脑外壳的高光打磨,处理金属或复合材料外壳的复杂轮廓。此外,在航空航天零部件加工中,也可用于涡轮叶片、机舱结构件等异形金属件的表面处理,满足高精度与复杂形态的双重打磨需求。设备的参数设置需根据工件毛刺大小、材质硬度逐步调试优化。浙江镁合金打磨头去合模线
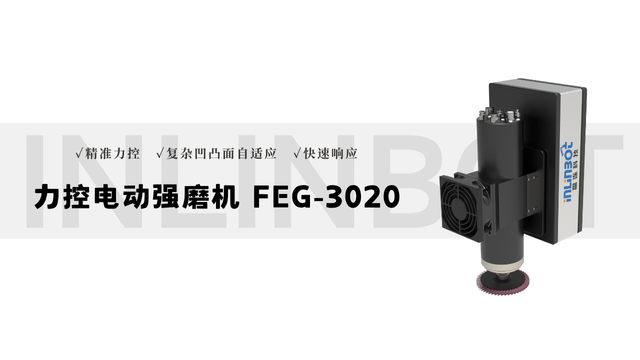
铸件打磨头的重心设计围绕铸件 “表面粗糙、含砂眼气孔、易产生飞边毛刺” 的特性展开,重点解决传统打磨头效率低、易堵塞的问题。其头部采用 “宽刃切削 + 大间隙排屑” 结构,打磨刃口宽度比普通打磨头增加 30%,可快速切削铸件表面厚实的飞边(厚度通常 2-5mm);同时在刃口间开设 1.5-2mm 宽的排屑槽,配合螺旋式排布设计,使打磨产生的铸铁碎屑(粒径 0.5-2mm)能快速排出,避免堆积堵塞。此外,打磨头基体选用较强度 40Cr 钢,经调质处理后硬度达 HRC35-40,可承受铸件打磨时的冲击载荷(通常 100-150N),防止基体变形导致打磨精度下降。这种设计能适配灰铸铁、球墨铸铁等常见铸件的粗磨需求,大幅提升打磨效率,减少中途清理堵塞的频次。浙江镁合金打磨头去合模线汽车零部件生产中,自动打磨头设备用于去除缸体、壳体表面毛刺。
机器人打磨头的末端执行器需兼顾刚性与柔性,适配机器人多关节运动特性。针对不同工件类型,末端执行器采用模块化设计:金属件粗磨适配 “刚性连接 + 合金打磨头”,执行器本体采用 45 号钢一体成型,确保机器人高速运动时无震颤,打磨头选用钨钢材质,可承受 150N 的打磨压力;精密件精磨则采用 “柔性缓冲 + 复合材料打磨头”,执行器内置弹簧阻尼结构,缓冲行程达 5-10mm,能补偿机器人定位误差,打磨头选用聚氨酯结合剂砂轮,避免刚性接触损伤工件表面。此外,末端执行器还配备快换接口,更换打磨头需 30 秒,且接口重复定位精度达 ±0.02mm,满足多品种工件快速切换需求,大幅提升机器人作业灵活性。
散热是复合材料打磨头设计的重心考量,因复合材料导热性差,打磨热量易积聚导致树脂熔融。打磨头本体采用多孔结构设计,在磨料层与基体之间开设 10-15 个直径 2mm 的散热孔,形成空气对流通道,将打磨热量通过气流带走,使打磨区域温度控制在 120℃以下(树脂软化温度通常为 150℃以上)。结合剂选用导热系数 0.3W/(m・K) 的改性聚氨酯,相比传统树脂结合剂(导热系数 0.1W/(m・K)),散热效率提升 200%,可快速传导磨料产生的热量至打磨头基体。部分不错打磨头还在基体内部嵌入铝制散热片,通过金属导热进一步增强散热效果,尤其在连续打磨碳纤维复合材料时,能有效避免磨头因过热导致的磨料脱落或结合剂软化问题。自动打磨头设备的磨头转速可根据打磨阶段调整,粗磨快、精磨慢。
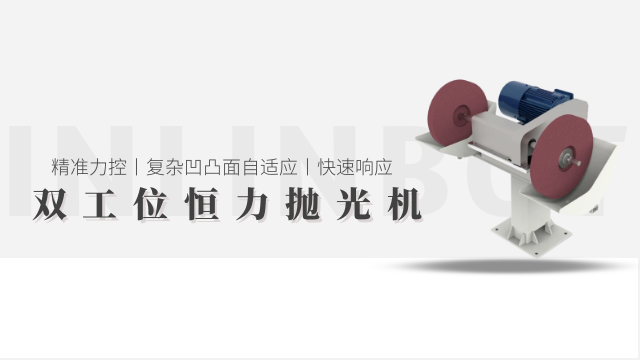
该设备主要由曲面适配打磨单元、多轴传动系统、三维定位机构、智能控制系统及辅助防护组件构成。曲面适配打磨单元是重心,打磨头采用弧形设计,材质根据工件类型可选金刚石砂轮、碳化硅砂纸或羊毛轮,部分打磨头具备可调节弧度功能,适配不同曲率的曲面;打磨头连接端配备柔性缓冲组件,进一步提升与曲面的贴合度。多轴传动系统多采用伺服电机驱动,支持 X、Y、Z 轴及 A、C 轴的联动控制,确保打磨轨迹能精细匹配曲面轮廓,传动精度可达 ±0.005mm。三维定位机构通过激光扫描或视觉成像技术,获取工件曲面的实际尺寸数据,与预设模型对比校准,保障定位精细。控制系统搭载特用曲面打磨编程软件,支持导入 CAD 模型自动生成打磨轨迹,搭配触摸屏实现参数可视化设定,同时实时显示打磨速度、压力、轨迹进度等数据,便于操作人员监控。塑料工件打磨时,自动打磨头设备需控制温度,防止工件融化变形。浙江镁合金打磨头去合模线
自动打磨头设备的运输固定装置,防止设备搬运时内部部件受损。浙江镁合金打磨头去合模线
针对金属、复合材料、铸件等不同材质的打磨头,需采用差异化维护方式,避免维护不当影响使用寿命。金属打磨头(如金刚石、氧化铝材质)维护重点在防磨损:每次使用后用钢丝刷清理磨料表面的金属碎屑,避免碎屑嵌入磨料间隙导致切削力下降;存放时需单独放置在硬质包装盒内,防止磨料与其他硬物碰撞产生崩口。复合材料打磨头(如碳化硅 - 聚氨酯结合剂)维护需防堵塞与变形:使用后用软毛刷蘸酒精擦拭表面,溶解残留树脂,禁止用高压水器冲洗,防止结合剂软化;存放时需水平放置,避免受压导致打磨头变形,影响下次使用时的贴合度。铸件打磨头(如棕刚玉 - 树脂结合剂)维护重心在排屑通道清洁:用特用通针(直径 1-2mm)疏通排屑槽,确保通道无堵塞;检查磨料层是否有局部脱落,若脱落面积≤5%,可通过补涂树脂胶临时修复,脱落面积过大则需直接更换,避免打磨时出现应力集中导致基体断裂。浙江镁合金打磨头去合模线