商机详情 -
江苏工业去毛刺
去毛刺测试需严格控制误差,确保数据真实可靠。误差控制主要从三方面入手:设备误差控制(定期校准测试仪器,如粗糙度仪每年校准 1 次,显微镜每半年校准 1 次,确保测量精度≤±0.001mm)、操作误差控制(测试人员需经专业培训,同一指标需由 2 人单独测量 3 次,取平均值作为较终结果)、环境误差控制(避免温度剧烈变化导致工件热胀冷缩,避免粉尘、振动影响测量稳定性)。数据处理需遵循量化原则,将测试结果与预设合格标准对比,形成 “合格 / 不合格” 判定,同时记录毛刺残留位置、尺寸及工件损伤情况。对于不合格项,需分析原因(如工艺参数不合理、设备精度不足、样品状态异常),并提出调整方案(如优化打磨转速、更换化学药剂浓度、调整水射流压力),通过二次测试验证方案有效性。小型去毛刺设备占地面积小(1-3㎡),适合中小型企业车间布局。江苏工业去毛刺
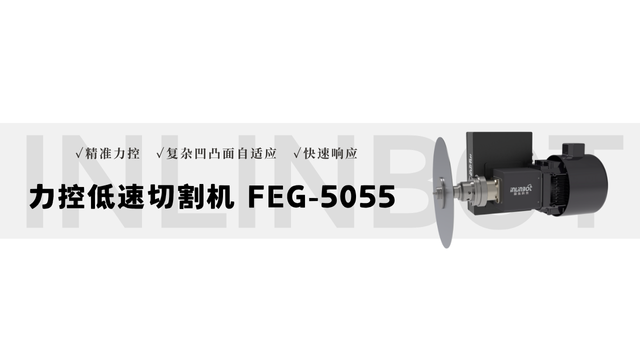
去毛刺工作站的重心优势在于高度自动化集成,能大幅减少人工干预,实现 24 小时无人化连续生产。相较于单一设备需人工频繁上料、下料、调整参数,工作站通过 “输送模块 + 智能抓手” 实现工件自动上下料,定位精度可达 ±0.02mm,确保工件与加工模块精细对接;控制系统预设多套工艺程序,更换工件时只需调用对应程序,无需重新调试设备,换型时间从 1-2 小时缩短至 5-10 分钟;检测模块与加工模块联动,若检测到毛刺残留超标,系统会自动调整加工参数(如增大打磨力度、延长腐蚀时间),或触发报警提醒人工介入,避免批量不合格品产生。以汽车变速箱壳体加工为例,工作站可实现 “工件自动上料→机器人打磨去外表面毛刺→高压水射流去内孔毛刺→视觉检测→合格工件自动下料” 全流程无人作业,单日处理量达 500-800 件,效率较人工辅助单一设备提升 3-5 倍。广东电动去毛刺怎么选铝合金工件去毛刺常选用低压力(0.1-0.2MPa)打磨,避免工件变形。
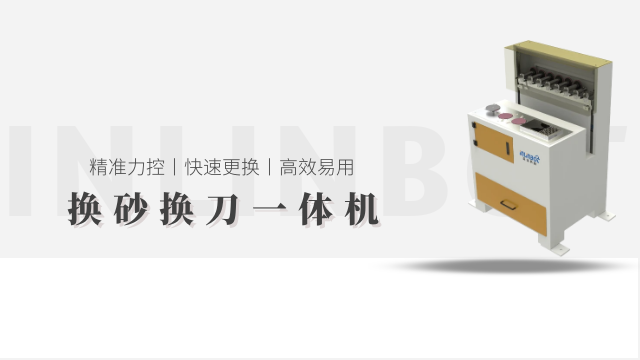
科学的维护与快速故障处理是保障去毛刺设备稳定运行的关键。日常维护需重点关注三大重心部件:一是研磨 / 切削部件,定期检查磨料磨损情况(磨损量超过 30% 需更换),清理刀具或磨料中的杂质,避免影响去毛刺效果;二是动力与传动系统,检测电机运行电流(波动范围≤±5%),检查皮带、齿轮等传动部件的松紧度与磨损情况,每季度进行一次润滑保养;三是控制系统与传感器,清洁控制柜灰尘,检查线路连接是否松动,定期校准视觉定位系统与压力传感器(每半年一次)。常见故障及处理方案:若出现去毛刺不彻底,可能是磨料磨损、压力不足或参数设置不当,需更换磨料、调整压力或优化工艺参数;若工件出现划伤、变形,可能是夹持力度过大或设备运行不稳定,需调整夹持压力(软质材料≤0.5MPa)、检查设备水平度(偏差≤0.1mm/m);若设备报警停机,需查看故障代码,针对性排查电气故障(如线路短路)或机械故障(如卡料),复杂故障需联系厂家技术人员处理,避免自行拆解导致二次损坏。
去毛刺设备能通过标准化作业,确保每一件工件的去毛刺效果一致,稳定产品质量,为企业提升市场竞争力奠定基础。人工去毛刺受经验、状态等因素影响,毛刺去除效果波动大,易出现残留或过度打磨问题,导致产品质量不稳定,客户投诉率高。而去毛刺设备通过精细控制参数(如研磨时间、腐蚀浓度、打磨力度),同一批次工件的毛刺残留量、表面粗糙度误差可控制在 ±0.01mm、±0.2μm 内,质量一致性较高。稳定的产品质量能提升客户满意度,减少因质量问题导致的退货、返工,降低企业损失。同时,高质量的工件在装配时能减少卡滞、密封失效等问题,提升终端产品的可靠性与使用寿命,帮助企业在市场竞争中树立良好口碑,获得更多订单与合作机会。去毛刺设备是用于去除工件加工后边缘多余毛刺的自动化或半自动化设备。
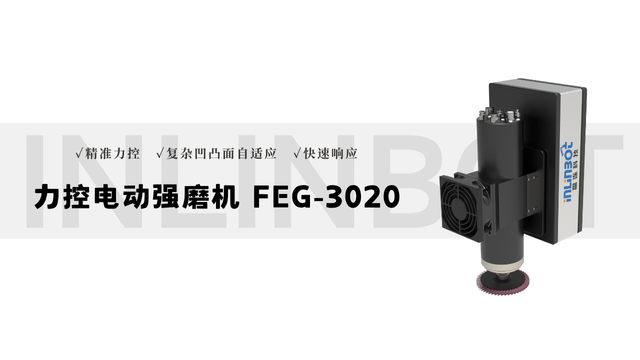
去毛刺设备根据工作原理可分为机械类、化学类、流体类、超声类四大重心类型,适配不同工件特性与生产需求。机械类设备(如研磨机、锉刀机)通过物理摩擦去除毛刺,适用于不锈钢、碳钢等硬度较高的金属工件,尤其适配轴类、齿轮等规则形状零件,处理效率高(单件处理时间 10-30 秒),但对异形件易产生局部过度打磨。化学去毛刺设备利用化学药剂腐蚀毛刺,适合精密电子零件、深孔件等机械方法难以触及的场景,去毛刺均匀且不损伤工件精度,不过需配套环保处理设备,避免药剂污染。流体类设备(高压水射流、磨料流)通过高压流体或磨料冲击毛刺,适配薄壁件、异形件及模具型腔,高压水射流设备可处理厚度≤5mm 的板材工件,磨料流则适用于复杂内孔毛刺。超声去毛刺设备借助超声波振动带动研磨介质作用于毛刺,适合塑料、铝合金等软质材料工件,尤其适配微型零件(如电子元器件引脚),处理后表面粗糙度可降至 Ra0.8μm 以下。去毛刺设备的软件系统可定期升级,新增功能或优化加工算法。上海金属去毛刺功能
去毛刺设备的维护周期一般为每月一次,包括清洁、部件检查与参数校准。江苏工业去毛刺
开展去毛刺测试前需做好充分准备,确保测试结果的准确性与代表性。首先需明确测试对象的重心参数:包括工件材质(如铝合金、不锈钢、塑料等)、结构特征(薄壁件、深孔件、异形件等)、毛刺产生原因(切削加工、冲压成型、注塑成型等)及毛刺类型(飞边毛刺、尖角毛刺、丝状毛刺等)。样品选取需遵循 “随机抽样” 原则,从同一批次工件中抽取 3-5 件作为测试样件,确保样品毛刺状态与批量生产工件一致。同时需准备特用测试设备(如粗糙度仪、显微镜、卡尺)、标准检测工具(如毛刺高度规、圆角样板),并搭建与实际生产一致的测试环境(温度 20±5℃、湿度 40%-60%),避免环境因素影响测量精度。测试前还需对样品进行清洁处理,去除表面油污、切屑,确保测试聚焦毛刺本身。江苏工业去毛刺