商机详情 -
河北一站式抛光作用
浮动抛光工艺需针对不同材质的物理特性,制定差异化适配策略,保障抛光质量与工件完整性。不锈钢材质抛光时,选用 “羊毛轮 + 氧化铬抛光膏” 组合,羊毛轮的柔性与浮动压力协同,可避免不锈钢表面产生划痕;抛光过程中添加防锈冷却液,防止抛光后表面生锈,冷却液流量控制在 5-8L/min,确保降温与防锈效果平衡。铝合金材质抛光需适配 “棉布轮 + 白刚玉抛光膏”,棉布轮柔软度高,配合 0.1-0.15MPa 的低浮动压力,减少铝屑粘连;同时控制抛光温度≤50℃,通过间歇式浮动(抛光 10 秒暂停 2 秒)避免热量积聚,防止铝合金表面出现黑斑。塑料材质(如 ABS、PC)抛光采用 “海绵轮 + 氧化硅抛光膏”,海绵轮弹性浮动效果更佳,氧化硅抛光膏粒度细(2-5μm),可实现镜面抛光;浮动压力降至 0.08-0.12MPa,转速控制在 4000-5000rpm,防止塑料软化变形。自动抛光打磨机的上下料方式有传送带式、机械臂抓取式等多种类型。河北一站式抛光作用
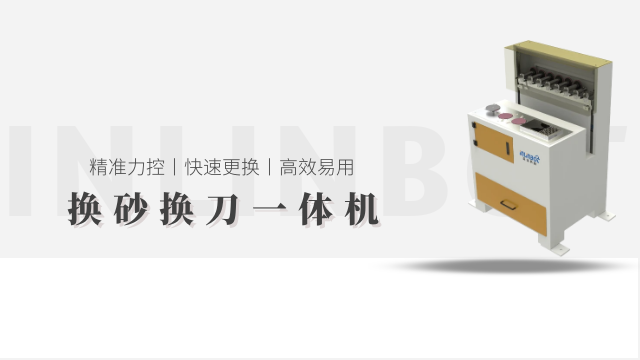
铸件去飞边抛光需严格划分预处理、去飞边、精抛三个阶段,每个阶段配套专属工艺参数。预处理阶段聚焦飞边状态优化:先用高压水器(压力 5-8MPa)冲洗铸件表面的型砂、氧化皮,避免杂质影响抛光精度;对厚度超过 5mm 的厚飞边,采用气割初步截断(预留 1-2mm 飞边余量),减少后续抛光工具损耗。去飞边阶段分为粗除边与细除边:粗除边选用 46#-80# 碳化硅砂轮,转速 3500-4500rpm,压力 0.3-0.5MPa,沿飞边根部单向切削,去除 80% 以上的飞边余量;细除边切换 120#-180# 树脂砂轮,转速 2500-3500rpm,压力 0.2-0.3MPa,沿铸件轮廓往复打磨,清理残留飞边与切削痕迹。精抛阶段根据铸件用途选择参数:结构件选用 240#-320# 氧化铝抛光轮,转速 2000-3000rpm,压力 0.1-0.2MPa,表面粗糙度控制在 Ra1.6-Ra0.8μm;外观件则需 400#-600# 羊毛轮配合抛光膏,转速 1500-2500rpm,压力 0.08-0.15MPa,实现 Ra0.8-Ra0.4μm 的精整效果。福建国内抛光开发商自动抛光打磨机的抛光轮转速可调节,常见范围为 1000-10000rpm。
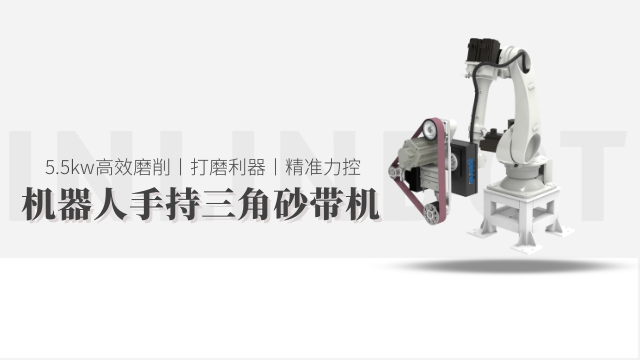
漆面抛光需根据损伤程度(轻微、中度、重度)制定差异化策略,确保修复效果与漆面保护平衡。轻微损伤(如发丝划痕、轻微氧化)适配 “单阶段精抛”:选用 2000#-3000# 细粒度抛光剂(含纳米级氧化铝磨料),搭配高密度海绵轮(硬度 Shore A 40-50),转速 1500-2000rpm,压力 0.05-0.08MPa,采用 “螺旋式轻抛” 路径,每次抛光面积控制在 0.2㎡以内,通过 2-3 次往复即可消除缺陷,漆面光泽度可提升至 90-95 度。中度损伤(如浅划痕、氧化层较厚)采用 “两阶段抛光”:先粗抛(1500#-2000# 抛光剂 + 中密度海绵轮,转速 1800-2200rpm,压力 0.08-0.12MPa)去除 80% 损伤,再精抛(3000# 抛光剂 + 高密度海绵轮,转速 1500-1800rpm,压力 0.05-0.08MPa)消除粗抛痕迹,确保漆面平整度误差≤2μm。重度损伤(如深度划痕、局部失光)需 “三阶段抛光”:先精细研磨(1000#-1200# 微切磨剂 + 软质羊毛轮,转速 2000-2500rpm,压力 0.12-0.15MPa),再中抛(2000# 抛光剂 + 中密度海绵轮),较后精抛,研磨阶段需每 5 分钟检查一次切削深度,避免过度研磨导致漆面透光(露出色漆层)。
浮动抛光工艺在适配性、精度、效率上较传统固定抛光有明显优势,二者差异主要体现在三方面。适配性上,传统固定抛光能处理平面或简单曲面工件,对异形、复杂曲面工件易出现漏抛、过抛;浮动抛光通过动态浮动机制,可适配曲率半径 5-500mm 的各类曲面工件,甚至不规则自由曲面,适配范围扩大 3-5 倍。精度上,传统固定抛光表面粗糙度偏差常达 ±0.05μm,且易因工件装夹误差导致抛光不均;浮动抛光通过压力自适应与角度跟随,粗糙度偏差可控制在 ±0.02μm 以内,装夹误差适配范围达 ±0.3mm,大幅降低对工装夹具的精度要求。效率上,传统固定抛光需频繁停机调整抛光头位置,处理复杂工件单件时间 10-15 分钟;浮动抛光可一次性完成复杂工件抛光,单件时间缩短至 3-5 分钟,效率提升 2-3 倍,且无需人工干预,适合批量生产。铝合金工件抛光常用布轮式自动打磨机,配合抛光膏提升表面光泽。
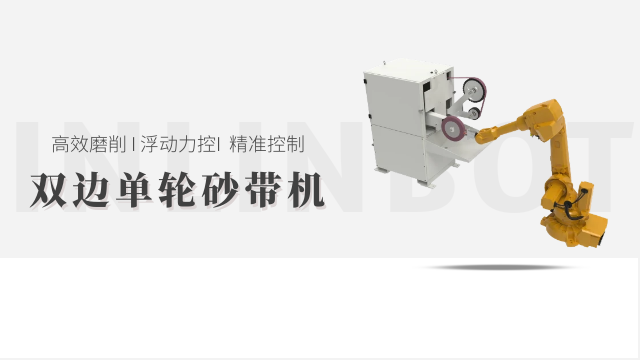
柔性抛光工艺在不同行业应用中需结合场景特性优化工艺细节。消费电子行业中,手机中框(铝合金材质)抛光需采用 “多阶段柔性抛光”,先粗抛(海绵轮 + 120# 氧化铝膏,压力 0.15MPa,转速 4000rpm)去除加工痕迹,再精抛(羊毛轮 + 400# 氧化铬膏,压力 0.08MPa,转速 2500rpm),较后超精抛(棉布轮 + 800# 氧化硅膏,压力 0.05MPa,转速 2000rpm),确保表面粗糙度 Ra≤0.05μm,满足高光效果需求。医疗器械行业中,手术器械(不锈钢材质)抛光需 “低压力 + 高洁净度”,选用羊毛轮 + 医用级抛光膏,压力 0.08-0.12MPa,转速 3000-4000rpm,抛光后需超声波清洗(温度 50-60℃,时间 10-15 分钟),去除残留抛光膏,确保无菌要求。家具行业中,木质家具抛光需 “柔性载体 + 低温抛光”,选用棉布轮 + 蜂蜡,压力 0.05-0.08MPa,转速 2000-2500rpm,避免高温导致木材开裂,抛光后表面光泽度需达 60-80 度,提升家具质感。设备的防尘罩可减少抛光粉尘扩散,保护车间环境与操作人员健康。北京铝件抛光服务商
按抛光方式,自动抛光打磨机可分为砂轮式、布轮式、钢丝轮式等类型。河北一站式抛光作用
木质品抛光工艺的重心目标是 “凸显木纹 + 提升细腻度 + 保护木材” 三重需求,需充分适配木材 “纹理不均、软硬差异、易吸水变形” 的特性。其适配逻辑围绕 “渐进式打磨 + 柔性抛光” 展开:首先通过细砂纸去除木材表面的机械加工痕迹(如刀痕、毛刺),打磨时沿木纹方向进行,避免横向打磨破坏纹理完整性;随后通过抛光剂填充木材表面的微小孔隙,减少后续使用中的污渍渗透;较后通过软质载体激发木材本身的光泽,同时保留木纹的自然质感,避免过度抛光导致纹理模糊。整个过程需控制 “低压力 + 中低转速”,压力≤0.05MPa(为漆面抛光压力的 1/3),转速 800-1500rpm,防止高压高速导致木材局部过热(木材软化温度约 100℃)或表面起毛,既解决传统粗放抛光易造成木材纤维撕裂的问题,又能延长木质品使用寿命,提升外观质感。河北一站式抛光作用