商机详情 -
云南力控旋紧软件ForceMaster
连接器插合到位后需要锁止,锁止依靠卡扣、锁舌、CPA 件。卡扣没有越过止点,连接器在振动环境下会松脱。机器人按固定行程按压卡扣,行程足够但卡扣未越过止点时,动作看起来完成了,状态却没有到位。ForceMaster 机器人力控系统让机器人在锁止动作中读取力值变化,卡扣越过止点时力值出现下降拐点,机器人据此确认锁止完成。达宽科技 ForceMaster 在锁止工序中把按压力与按压行程同时纳入判定,机器人在力值未出现拐点时重复动作或报警。卡扣的锁止力与解锁力不同,机器人在锁止时按锁止力设定阈值。对于带二次锁止的连接器,机器人按顺序完成主锁与副锁。锁止动作完成后,机器人按力值回弹判断卡扣是否贴合。锁止确认从依赖目视检查,转为依赖力值特征。机器人在每个连接器上留下锁止记录,线束下线前的状态更清楚,装配线上的隐性松脱更容易被发现。达宽科技ForceMaster预存压装工艺配方,齿轮换型切换快捷。云南力控旋紧软件ForceMaster
装配一致性是线束产品质量的基石,端子接触状态直接关系信号与电力传输的稳定。达宽科技的ForceMaster以统一力值标准执行每一次插接,机器人不受疲劳、情绪等人为因素干扰,每个连接器的配合状态保持均衡,批次间差异随之缩小。经机器人插接的线束导通表现稳定,因装配不到位引发的售后问题持续下降。ForceMaster可设定力值与行程的双重判定窗口,装配结果超出范围时机器人自动标记剔除,不让隐患件流入后道工序,质量管理从抽检把关前移到产线端。插接完成的同时,合格信息同步写入记录,装配与质检合二为一,节省了专门的检验工时。对服务器、汽车、储能等一致性要求严格的行业,这种可量化、可追溯的机器人装配方式,为企业通过客户审核提供了扎实支撑,ForceMaster在其中扮演着品质守护者的角色,让稳定成为产线的常态。河北ForceMaster机器人力控系统机器人借ForceMaster保持恒定压力,连接器接触状态统一。
扎带、卡扣、线夹是线束固定的常用件。扎带拉紧力不足会松动,拉紧力过大会压伤线束外皮。机器人手持拉紧工具,按固定行程拉紧,线束直径变化时拉紧力随之变化。ForceMaster 机器人力控系统为机器人提供拉紧力控制,机器人在拉紧扎带时按设定力值执行,力值达到条件后停止并切断余料。达宽科技 ForceMaster 在固定件安装中的参数按线束束径分类,机器人在处理不同束径时调用对应参数。扎带枪的拉紧行程与力值需要配合,机器人在不同束径下调整行程上限。固定点的间距由工艺规定,机器人按点位顺序完成扎带安装。扎带拉紧后的力值记录可以反映是否存在漏拉、重复拉、拉紧不足。机器人在拉紧过程中遇到异常阻力时停止动作,避免割伤线束。固定件的安装质量从经验判断转为力值判断,线束在整车或整机中的固定可靠性更容易被确认。
齿轮装配质量直接关系到传动系统的运转平稳与整机寿命,这道工序也长期考验着制造企业的工艺水准。传统生产模式中,人工压装依赖操作经验,力度把握深浅不一,齿面划伤、压装偏斜时有发生;刚性自动化设备对来料一致性要求苛刻,零件存在公差时容易卡滞停机。达宽科技研发的柔性力控系统ForceMaster为这道工序带来新的作业方式:机器人在齿轮接触瞬间探测受力变化,动态修正姿态与推进速度,让压装以柔顺方式完成到位。ForceMaster由力控软件、力传感器与机器人本体组成,模块化设计支持即插即用部署。操作人员设定目标力值区间与行程上限后,机器人便能自主执行装配动作,遇到轻微偏斜时自行纠正,多数偏差无需人工介入。机器人连续作业不知疲倦,晚班与白班的装配水准保持一致,齿轮压装正从自动化改造中的难点,转变为展现柔性制造能力的亮点环节。连接器对插分导向、贴合、压合、锁止四段,ForceMaster 让机器人按力值逐段推进,压合不伤密封圈。
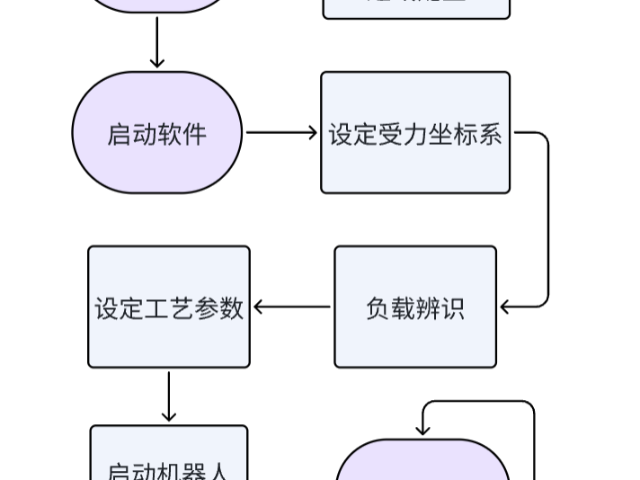
齿轮与轴的配合多为过盈配合,压装需要控制压入力和压入深度。压入力过小,齿轮在使用中会松动,压入力过大,轴或轮毂会产生塑性变形。ForceMaster 机器人力控系统在压装过程中同时采集力值与位移,机器人按设定力值推进,力值曲线出现异常上升时停止并回退。达宽科技 ForceMaster 把压入过程的曲线作为判定依据,曲线的斜率变化反映配合面的状态,起始段异常可能意味着轴端有毛刺,中段异常可能意味着同轴度偏差。压装前的轴端倒角与润滑状态影响起始压入力,机器人按起始段的力值判断来料是否合格。压装速度分段设定,起始段慢速对中,中段匀速推进,末段降速到位。压头与齿轮端面的接触面需要保持平行。机器人在压装完成后按力值保持一段时间,再退出压头。压装记录与齿轮编号对应,装配结果可以被逐件核对。齿轮与轴的连接质量在压装动作中被确认,后续的啮合检测压力随之减小。机器人插接与检测同工位完成,ForceMaster节省检验工时。河北ForceMaster机器人力控系统
ForceMaster实时感知压接力变化,齿面划伤风险持续减少。云南力控旋紧软件ForceMaster
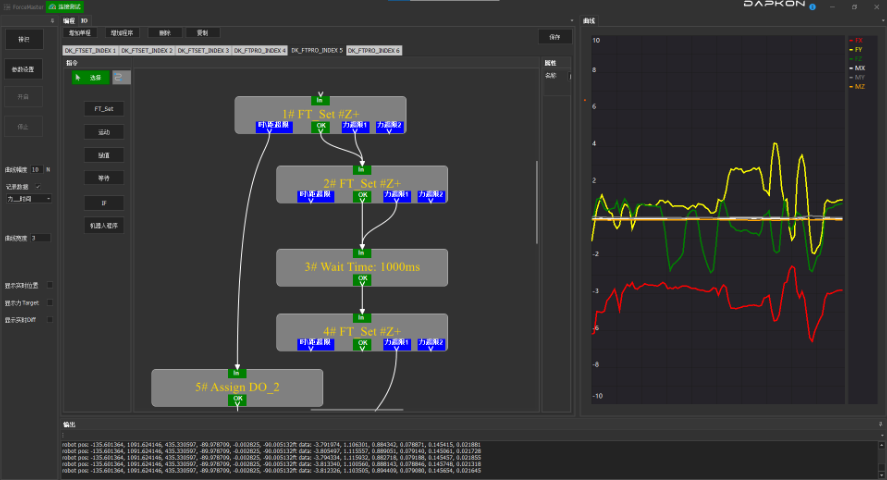
齿轮压装力随行程推进逐级变化,这条力值曲线正是观察装配质量的窗口。达宽科技的ForceMaster让机器人在压装全程同步采集力与位移数据,并在软件界面实时呈现力值波形:齿轮与轴对正时曲线平稳爬升,出现偏斜、切屑残留或孔口毛刺时曲线骤然抖动,ForceMaster据此指挥机器人暂停、微调角度并再次尝试。系统支持位移-力与时间-力两种监控模式,工程师可依据工艺特征选择判定维度:讲究到位深度的压装工序适用位移-力模式,讲究保持时长的保压环节适用时间-力模式。把曲线特征写入判定规则后,机器人每次压装合格与否当场给出结论,异常件即时分流到返修通道。以力反馈为基础的装配方式,让许多产线无需追加视觉系统也能顺利运行,方案结构更为经济。压装过程由此透明可查,每一次接触、每一次施力都有数据留痕,质量管理有了客观依据。云南力控旋紧软件ForceMaster