商机详情 -
浙江力控系统ForceMaster
双联齿轮、滑移齿轮、换挡机构在装配时需要沿轴向移动到位,移动过程中齿与齿之间存在摩擦与阻挡。机器人推动滑移件,行程到位但齿未完全进入啮合,机构在换挡时会出现卡滞。ForceMaster 机器人力控系统让机器人在推动过程中读取轴向力,滑移件越过定位点时力值出现特征变化,机器人据此确认到位。达宽科技 ForceMaster 在滑移机构装配中把推力上限与行程终点同时设定,机器人在遇到异常阻力时停止并回退,避免拨叉变形。滑移件在轴上的移动阻力来自花键配合与齿面摩擦,机器人在推动前先做一次小行程试探。拨叉的安装角度影响推动方向,机器人在装配拨叉时按力值确认是否卡入槽内。多挡位机构的挡位顺序按变速器结构排列。对于多挡位机构,机器人按挡位顺序逐段推动,每个挡位的力值记录单独保存。换挡机构的动作顺畅度在装配阶段被确认,整机调试的重复次数随之减少。达宽科技ForceMaster预存压装工艺配方,齿轮换型切换快捷。浙江力控系统ForceMaster
正时齿轮、同步齿轮、双联齿轮在装配时有相位要求,齿与齿的相对位置决定后续机构的动作关系。机器人夹持齿轮靠近配对齿轮,齿顶与齿顶相遇时无法进入啮合,需要转动一个齿距的角度。ForceMaster 机器人力控系统让机器人在接触阶段感知齿面阻力,机器人在小力值下缓慢转动,齿顶滑入齿槽时阻力下降,力值出现回落,机器人据此判断对齿完成。达宽科技 ForceMaster 在对齿工序中把转角与力值配合使用,机器人在每个齿位上试探,找到入啮位置后再推进。齿数不同的齿轮对应不同的试探步距,机器人按齿距角分配试探次数。对齿过程中机器人保持轴向压力,齿顶滑入齿槽后压力自然下降。斜齿轮的对齿需要配合轴向位移,机器人在转动的同时小幅推进。相位偏差在装配阶段被发现,后续的机构调试工作量随之减少。机器人按齿轮齿数设定试探步距,不同规格的齿轮使用不同参数。广西软件ForceMaster布线时张力要稳,ForceMaster 让机器人按设定张力牵引线束,遇到卡阻先停再调整路径。
接触过程有着清晰的力学脉络,力值随行程推进逐级变化,这条曲线正是观察作业质量的窗口。达宽科技的ForceMaster让机器人在作业全程同步采集力与位移数据,并在软件界面实时呈现力值波形:部件对正时曲线平稳爬升,出现偏斜、异物残留或孔口毛刺时曲线骤然抖动,ForceMaster据此指挥机器人暂停、微调角度并再次尝试。系统支持位移-力与时间-力两种监控模式,工程师可依据工艺特征选择判定维度,把曲线特征写入规则后,机器人每次作业合格与否当场给出结论,异常件即时分流到返修通道。以力反馈为基础的作业方式,让许多产线无需追加视觉系统也能顺利运行,方案结构更为经济。作业过程由此透明可查,每一次接触、每一次施力都有数据留痕,ForceMaster的判定窗口让质量管理从抽检把关前移到产线端,产线与品质部门之间有了共同的客观依据。
装配一致性是线束产品质量的基石,端子接触状态直接关系信号与电力传输的稳定。达宽科技的ForceMaster以统一力值标准执行每一次插接,机器人不受疲劳、情绪等人为因素干扰,每个连接器的配合状态保持均衡,批次间差异随之缩小。经机器人插接的线束导通表现稳定,因装配不到位引发的售后问题持续下降。ForceMaster可设定力值与行程的双重判定窗口,装配结果超出范围时机器人自动标记剔除,不让隐患件流入后道工序,质量管理从抽检把关前移到产线端。插接完成的同时,合格信息同步写入记录,装配与质检合二为一,节省了专门的检验工时。对服务器、汽车、储能等一致性要求严格的行业,这种可量化、可追溯的机器人装配方式,为企业通过客户审核提供了扎实支撑,ForceMaster在其中扮演着品质守护者的角色,让稳定成为产线的常态。扎带拉紧力过大会压伤线束,过小会松动,力控按束径设定拉紧力,拉完自动切断余料。
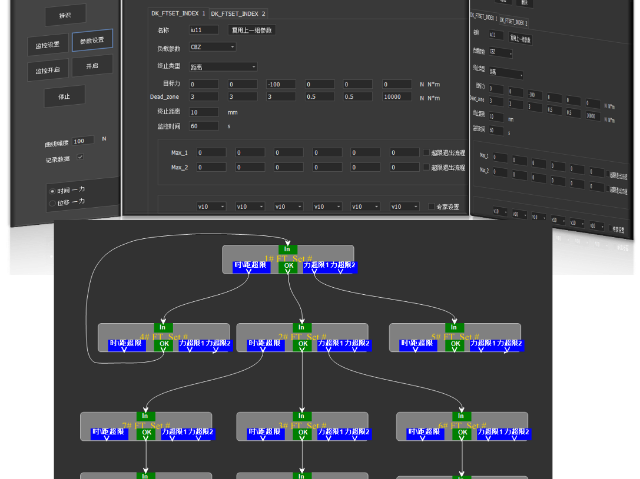
齿轮压装力随行程推进逐级变化,这条力值曲线正是观察装配质量的窗口。达宽科技的ForceMaster让机器人在压装全程同步采集力与位移数据,并在软件界面实时呈现力值波形:齿轮与轴对正时曲线平稳爬升,出现偏斜、切屑残留或孔口毛刺时曲线骤然抖动,ForceMaster据此指挥机器人暂停、微调角度并再次尝试。系统支持位移-力与时间-力两种监控模式,工程师可依据工艺特征选择判定维度:讲究到位深度的压装工序适用位移-力模式,讲究保持时长的保压环节适用时间-力模式。把曲线特征写入判定规则后,机器人每次压装合格与否当场给出结论,异常件即时分流到返修通道。以力反馈为基础的装配方式,让许多产线无需追加视觉系统也能顺利运行,方案结构更为经济。压装过程由此透明可查,每一次接触、每一次施力都有数据留痕,质量管理有了客观依据。ForceMaster超限报警及时停机,齿面工件与传感器得到保护。山东ForceMaster柔性力控系统
每条线束的插入力与锁止力按编号归集,出问题时能查到具体工位与动作。浙江力控系统ForceMaster
齿轮与轴的配合多为过盈配合,压装需要控制压入力和压入深度。压入力过小,齿轮在使用中会松动,压入力过大,轴或轮毂会产生塑性变形。ForceMaster 机器人力控系统在压装过程中同时采集力值与位移,机器人按设定力值推进,力值曲线出现异常上升时停止并回退。达宽科技 ForceMaster 把压入过程的曲线作为判定依据,曲线的斜率变化反映配合面的状态,起始段异常可能意味着轴端有毛刺,中段异常可能意味着同轴度偏差。压装前的轴端倒角与润滑状态影响起始压入力,机器人按起始段的力值判断来料是否合格。压装速度分段设定,起始段慢速对中,中段匀速推进,末段降速到位。压头与齿轮端面的接触面需要保持平行。机器人在压装完成后按力值保持一段时间,再退出压头。压装记录与齿轮编号对应,装配结果可以被逐件核对。齿轮与轴的连接质量在压装动作中被确认,后续的啮合检测压力随之减小。浙江力控系统ForceMaster