商机详情 -
四川实验室陶瓷切割机加工定制
金刚石线切割机频繁断线的原因有以下几大方面的原因:一、机床的原因。1.机床设计不合理造成金刚石线的弯曲、扭曲和振动幅度过大。2.排线不好,丝筒运行排线、导线轮与机床排线不在一条直线上,或者导线轮转折太大,不能统一、同步。3.可能是机床张力太大或者张力的变化突然太大,前者造成金刚石线疲劳断线,后者是张力突然变大造成超出局部金刚石线的拉力极限。4.导线轮过度磨损,局部变形过大,导致金刚石线运行过程中受力不均匀,造成运转过程中摆动过大。5.导线轮的固定螺母是否锁紧,如没有锁紧也容易造成金刚石线摆动过**尺寸陶瓷板下料时总是崩角,实验室陶瓷切割机从起刀到收刀全程平稳走速,保护棱角。四川实验室陶瓷切割机加工定制
实验室陶瓷切割机
根据加工材料的价值来选择金刚石线的规格。材料价值高,如高价值的宝石和翡翠等材料,可选择规格小的,如选择0.2~0.25mm规格之间的金刚石线,比0.35mm规格的切缝更小,节省了0.1mm的割缝浪费,切14刀就是节省了一个手镯的厚度。材料价值不高的,可以选择规格大一点的金刚石线。根据加工速度来选择金刚石线的规格。加工速度快,可选择规格大的金刚石线;加工速度慢,可选择规格小的金刚石线。根据机床行程大小来选择金刚石线的规格。机床行程越大,金刚石线运行距离就越大,加工时容易会造成金刚石线抖动,影响切割质量。因此,机床行程越大,给的张力也越大,机床行程小,给的张力也小。故,机床行程越大的可选择规格大的金刚石线,机床行程小的,可以选择规格小的金刚石线。四川陶瓷激光切割机厂家直销温江玉石陶瓷切割机多少钱一台?
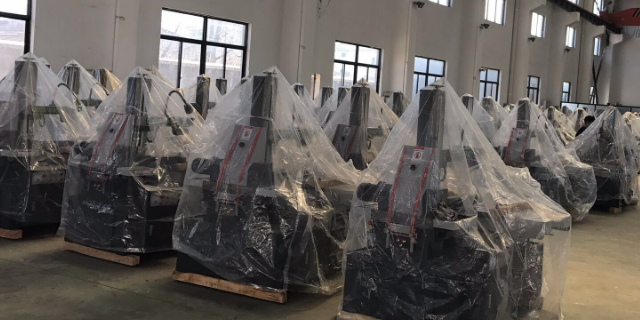
三种加工工艺的设置1、直切直切工艺为材料与金刚石线接触的那一面到对面的长度基础上加4~8cm。比如一个长方形碳化硅晶体材料,长50cm,宽42cm,我们要从42cm的一面进刀,那么切割长度就是50cm,补偿为8cm,切割参数就设置为58cm;反之从50cm的一面进刀,切割长度为42cm,补偿加8cm,切割参数就设置为50cm。这个补偿可以根据材料的硬度、机床进给速度、尺寸大小和对表面加工质量要求来设置。材料硬的,假如在不了解的情况下,要把切割速度和进给速度都放慢,机床旁边不能离人,要观察金刚石线的弯曲度。一般来说,越是硬的材料,进给速度太快的情况下,金刚石线会被拉伸弯弓,误差就越大。2、摆动切工件摆动和金刚石线摆动两种方式都是摆动切割工艺,补偿也是如直切。看切的哪一面,在长度的基础上,加8cm。材料硬的,切割速度快的,就多加点。材料软的,切割速度慢的,就少加一点。
金刚石线切割切片机加工补偿的问题,这里要介绍一下。金刚石线切割切片机加工,有直切、摆动切、旋转切几种加工工艺。金刚石线切割过程中,由于材料硬度很硬的原因、金刚石线进给速度快等因素,会使金刚石线的切削力与材料和机床进给速度不成正比,产生了一个拉弓弯曲的现象。金刚石线切割机是数控程序编程控制它的运行轨迹,给数控程序加工指令中设定的参数如果是材料本身尺寸的数据,加工过程中的拉弓弯曲程度没有计算在内,机床切割走完数控程序中的参数,就会停止加工,而拉弓弯曲的金刚石线,实际上并没有加工完材料,因此就会造成机床已经走完程序,却发现材料还在工作台上并没有下来。所以,金刚石线切割切片机也是需要加补偿的。金刚石线切割切片机加工补偿的设置,是要根据不同情况来设置参数的大小。雅安玉石陶瓷切割机多少钱一台?
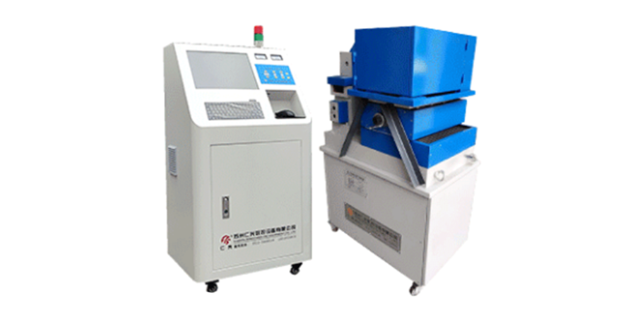
机床由床身、座标工作台、弓架、工作液箱及附件等组成。加工用砂线固定在弓架上,工件用压板螺丝固定,控制台发出脉冲信号,步进电机按信号旋转,经变速齿轮、丝杠螺母传动使工作台运动切割工件,加工出直线、园弧等几何图形。1.机床的主要组成部分。本机床主要由工作台部分、底座部分、弓架部分、电气部分、防护部分组成。2.结构布局与特点。整机采用床身固定。工作台在床身上作X向/Y向移动,弓架在立柱上作Z向往复运动,立柱采用中国台湾产直线导轨磨损小,使用寿命长等特点。弓架往复运动的平稳和可靠性。整机布局合理、美观,机床整体的刚性。许多用户反馈,引入实验室陶瓷切割机后,试样制备环节耗时压缩了将近三分之二。四川实验室陶瓷切割机加工定制
用划线掰断法得到的样品尺寸离散太大,而实验室陶瓷切割机给出的尺寸公差带窄得多。四川实验室陶瓷切割机加工定制
电火花线切割原理:电火花线切割原理是种特殊方式,通过带电产生高温融化掉与电极丝接触的部分。具体基本工作原理是利用连续移动的细金属丝(称为线切割的电极丝,这电极丝可以是钼丝,可以是铜丝)作电极,带电的电极丝在运行中不断与工件放电,瞬时温度在放电点处超过六千度,对工件进行脉冲火花放电蚀除金属,以此达到切割成型加工的目的。金刚砂线切割原理主要是磨,电火花线切割原理是高温腐蚀,完全不一样哦。因为它们擅长的领域不同,金刚砂线切割针对的是脆性材料,电火花线切割针对的是能导电有韧性的金属材料。四川实验室陶瓷切割机加工定制