商机详情 -
泸州市高速精密线切割机床售后服务
线切割单板机操作方法高频电源使用方法电火花线切割加工是利用电火花放电对导电材料产生电蚀现象实现加工的,是电、热和流体动力综合作用的结果。在火花放电过程中,脉冲电压是产生电火花放电的必要条件,而高频电源就是产生脉冲电压的一个大功率高频脉冲信号源,是数控线切割机床中的一个重要组成部件,在使用中要学会正确调节各个参数。调节原则工件高度为50mm左右,钼丝直径在0.16mm时,切割加工时,一般置“电压调整”旋钮2档,“脉冲幅度”开关接通1+2+2级,“脉宽选择”旋钮3档,“间隔微调”旋钮中间位置,切割电流稳定在2.0A左右(不同高度工件详见“切割参数选择表”)。进给速度(由控制器选定)选定:在确定电压、幅度、脉宽、间隔后,先用人为短路的办法,测定短路电流,然后开始切割,调节控制器的变频档位和跟踪旋钮等,使加工电流达到短路电流的70~75%为。在切割加工时,各个状态的切换尽量在丝筒换向或关断高频时进行,且不要单次大幅度调整状态,以免断丝。新换钼丝刚开始切割时,加工电流选择正常切割电流的三分之一至三分之二,经十来分钟切割后,调至正常值,以延长钼丝使用时间。线切割更换钼丝的注意事项.泸州市高速精密线切割机床售后服务
线切割机床
机床的布局机床的布局通常分为三种:床身式、立柱式和龙门式。其中床身式是常见的。床身式机床的主要部件包括床身、主轴、进给机构和切削刀具等。床身部分用于承载各种工件以及加工时所产生的切削力,主轴则负责旋转切削刀具,进给机构则控制工件与刀具之间的相对运动,使切削过程能够顺利进行。立柱式机床比床身式机床更加稳定,其布局将主轴和进给机构集中在立柱上。这种机床通常用于重型切削作业,如车削、铣削、钻孔和槽铣等。龙门式机床则适用于大型工件的切削加工。龙门结构采用大型桥式结构,可以保证机床在加工大型工件时的稳定性和精度。龙门式机床主要应用于航空、航天、船舶、汽车等领域。遂宁市实验室线切割机床批发线切割机床所有主要零部件均采用品质供应商的产品,保证设备的整体质量与使用寿命。

1、输入输出装置输入装置可将不同加工信息传递于计算机。在数控机床产生的初期,输入装置为穿孔纸带,现已趋于淘汰;目前,使用键盘、磁盘等,方便了信息输入工作。输出指输出内部工作参数(含机床正常、理想工作状态下的原始参数,故障诊断参数等),一般在机床刚工作状态需输出这些参数作记录保存,待工作一段时间后,再将输出与原始资料作比较、对照,可帮助判断机床工作是否维持正常。2、数控装置数控装置是数控机床的与主导,完成所有加工数据的处理、计算工作,终实现数控机床各功能的指挥工作。它包含微计算机的电路,各种接口电路、CRT显示器等硬件及相应的软件。3、可编程控制器即PLC,它对主轴单元实现控制,将程序中的转速指令进行处理而控制主轴转速;管理刀库,进行自动刀具交换、选刀方式、刀具累计使用次数、刀具剩余寿命及刀具刃磨次数等管理;控制主轴正反转和停止、准停、切削液开关、卡盘夹紧松开、机械手取送刀等动作;还对机床外部开关(行程开关、压力开关、温控开关等)进行控制;对输出信号(刀库、机械手、回转工作台等)进行控制。
目的使操作人员明白操作方法及注意事项,确保安全,防止意外事件发生。范围适用于本部门线切割机的操作及保养。职责:操作员工负责机器的保养工作。操作规程,未经培训,不得擅自操作。打开总电源开关,检查电线有无破损,检查运作是否正常,开启丝筒及水泵开关,检查排丝是否良好以及水泵是否正常,并调好大小。切割锥度时,上下丝架高度为128mm,工件厚度为30mm以下,锥度为3度以下。加工完毕后必须按顺序关闭开关,攻放,水泵,丝筒,然后才将电源关闭。神奇的加工技术,线切割与机床结合,大开眼界.
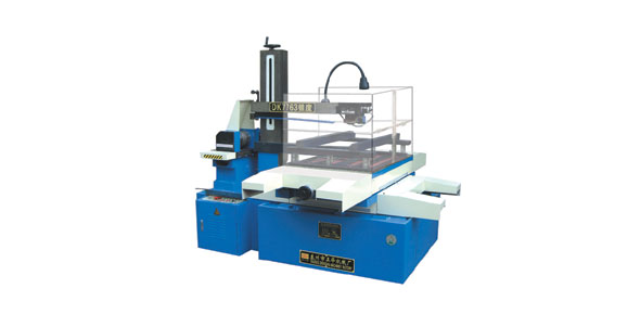
工作电流的选择改变“脉冲幅度”开关和调节“脉宽选择”和“间隔微调”旋钮都可以改变工作电流,这里指的工作电流的选择就是指改变脉冲幅度开关的调节。操作方法:改变“脉冲幅度”五个开关的通断状态,可有12个级别的功率输出,能灵活地调节输出电流,保证在各种不同工艺要求下所需的平均加工电流。如2个标有2的开关接通,等于1个标有1和标有3的开关接通;其它类同。选择原则说明:“脉冲幅度”开关接通级数越多(相当于功放管数选得越多),加工电流就越大,加工速度也就快一些,但在同一脉冲宽度下,加工电流越大,表面粗糙度也就越差。一般情况下:高度在50mm以下的工件,脉冲幅度开关接通级数在1~5级,如1,2,3或1+2,1+3或2+2,1+2+2或2+3。高度在50mm~150mm的工件,脉冲幅度开关接通级数在3~9级,如3或1+2,2+2或3+1,2+3或1+2+2,3+3,2+2+3或3+3+1,3+3+2或3+2+2+1。高度在150mm~300mm的工件,脉冲幅度开关接通级数在6~11级,如3+3,2+2+3或3+3+1,3+3+2或3+2+2+1,3+3+2+1,3+3+2+2,3+3+2+2+1。想了解线切割机床的详细技术参数与价格,可直接联系我们获取完整的产品资料与报价单。泸州市高速精密线切割机床售后服务
和普通车床加工相比,线切割机床可加工更复杂的异形零件,且加工精度更高。泸州市高速精密线切割机床售后服务
数控加工的准备过程较复杂,内容多,含对零件的结构认识、工艺分析、工艺方案的制订、加工程序编制、选用工装、辅具及其使用方法等。机床的调整主要包括刀具命名、调入刀库、工件安装、对刀、测量刀位、机床各部位状态等多项工作内容。程序调试主要是对程序本身的逻辑问题及其设计合理性进行检查和调整。试切加工则是对零件加工设计方案进行动态下的考察,而整个过程均需在前一步实现后的结果评价后再作后一步工作。试切成功后方可对零件进行正式加工,并对加工后的零件进行结果检测。步工作均为待机时间,为提高工作效率,希望待机时间越短越好,越有利于机床合理使用。该项指标直接影响对机床利用率的评价(即机床实动率)。泸州市高速精密线切割机床售后服务